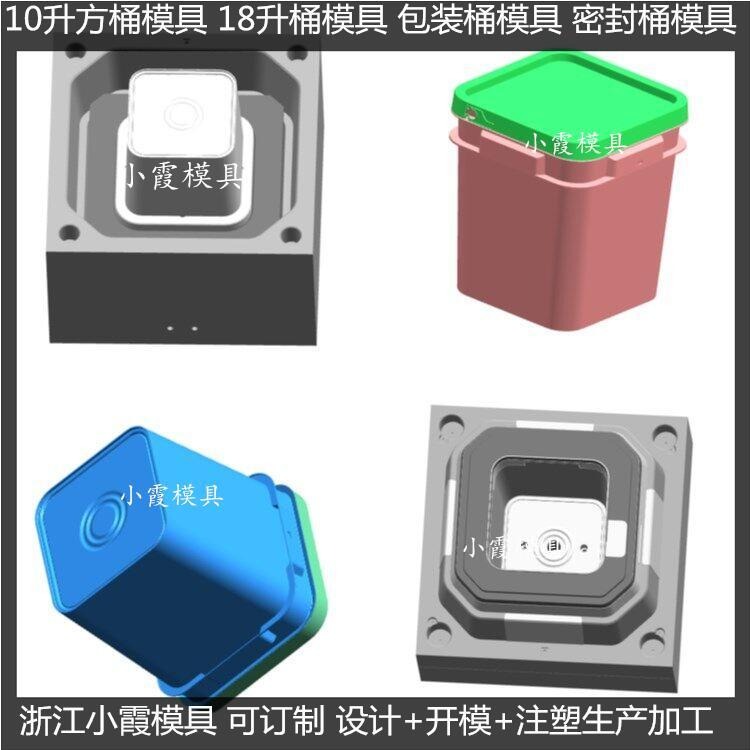
主要加工设备 : |
数控铣床,精雕,电脉冲,线切割,钻床,磨 |
加工设备数量 : |
32 |
加工能力 : |
密封桶模具/开发注塑生产加工制造 |
工艺类型 : |
注射成型模 |
模具分型面数目 : |
多个分型面 |
型腔数目 : |
多型腔模具 |
模具安装方式 : |
半固定式模具 |
适用范围 : |
汽车 |
质量体系 : |
iso9001 |
排列方式 : |
卧式 |
模具材质 : |
P20,718,718H,2738 |
加工定制 : |
是 |
密封桶模具/开发注塑生产加工制造
涂料桶模具
小霞模具有强大设计团队可接受:提供样品,或者,三维图纸,二维图纸,可以报价开模,欢迎您来咨询报价!

机油桶模具 3升塑料桶模具 30KG润滑油桶模具 12L塑料桶模具 30KG润滑油桶模具

密封桶模具 涂料桶模具 30KG乳胶漆桶模具 液体塑料桶模具 30KG乳胶漆桶模具

机油桶模具 润滑油桶模具 30KG涂料桶模具 16公斤塑胶桶模具 30KG涂料桶模具
型号: | 按要求定制 |
腔数: | 1出1 |
模架: | LKM, ISM标准,HASCO 或按照客户要求 |
模具材质: | P20, 718H, H13, 2344, 2316, NAK80 |
模具流道系统: | 冷流道/热流道 |
设计软件: | UG; PROE; CAD |
塑料材质: | PP, ABS, HDPE, PC, PVC, PA6, PA66, PET etc. |
模具寿命: | 500,000次-3,000,000次 |
模具尺寸: | 根据产品设计 |
模具重量: | 根据产品设计 |
样品: | 根据产品设计 |
普通模具交货期: | 35-50天 |
高要求精密模具 | 55-85天 |


等对产品的影响。 检查有无充足的冷却水流经料斗喉以保持正确的温度。 检查是否劣质或松脱的热电偶。 检查与温度控制器一起使用的热电偶是否属于正确类型。 检查注塑机的注塑量和塑化能力,然后与实际注塑量和每小时的注 塑料用量进行比较。 检查是否每次运作都有稳定的熔融热料。 检查回流阀有否泄露,若有需要就进行更换。 检查是否错误的进料设定。 螺杆在每次运作复回位置都是稳定的,即不多于0.4mm的变化。
检查运作时间的不一致性。 检查液压系统运作是否正常,油温是否过高或过低(25—60oC)。 选择适合模具的塑料品种(主要从缩率及机械强度考虑)。 重新调整整个生产工艺 注塑件缺陷的特征 通常与表面痕有关(请参考“空穴”部分),而且是塑料从模具表面收缩脱离形成的。 可能出现问题的原因 熔融温度不是太高就是太低。 模腔内塑料不足。 冷却阶段时接触塑料的面过热。 流道不合理、浇口截面过小。
模温是否与塑料特性相适应。 产品结构不合理(加强进古过高,过厚,明显厚薄不 冷却效果不好,产品脱模后继续收缩。 调整射料缸温度。 调整螺杆速度以获得正确的螺杆表面速度。 使用正确的垫料;增加螺杆向前时间;增加注塑 压力;增加注塑速度。 检查止流阀是否安装正确,因为非正常运行会引致压力流失。 降低模具表面温度。 矫正流道避免压力损失过大;根据实际需要,适当扩 根据所用塑料的特性及产品结构适当控制模温。
在允许的情况下改善产品结构。 设法让产品有的冷却。 污渍痕 与注射纹 注塑件缺陷的特征 通常与浇口区域有关:其表面黯淡,有时还可见到条纹。 可能出现问题的原因 熔融温度太高。 模具填充速度太快。 与塑料特性有关。 射嘴口存在冷料。 降低射料缸前两区的温度。 降低注塑速度。 降低注塑压力。 降低模具温度。 用PE生产的零件大多都会存在射纹,可根据使用要求
修改入料口位置。 尽可能避免产生冷料(控制好射嘴温度)。 注塑件缺陷的特征 注口被注口套牵住。 可能出现问题的原因 注口套与射嘴没有对淮。 注口套内塑料过份填塞。 射嘴温度太低。 塑料在注口内未凝固,尤其是直径较大的注口。 注口套的园弧面与射嘴的园弧面配合不当,出现装似 “冬菇”的流道。 流道不够拔出斜度。 重新将射嘴和注口套对淮。 降低注塑压力。 减少螺杆向前时间。
日期:2023-6-9 辉

发送询价单
您对该公司的咨询信息已成功提交,请注意接听供应商电话。
联系人信息
请输入您的称呼
请输入正确的联系方式
请选择咨询问题
请输入正确的图形验证码
 提交成功
商家已收到您的消息,请注意接听供应商的来电~

确保商家能在第一时间与您取得联系
请留下您的联系方式
请输入正确的联系电话
请输入称呼或公司名称
 换一张
请输入验证码