品牌 : |
赫克托 |
型号 : |
YZ3/YZ4/YZ5/YZ6/YZ7 |
产地 : |
上海 |
类型 : |
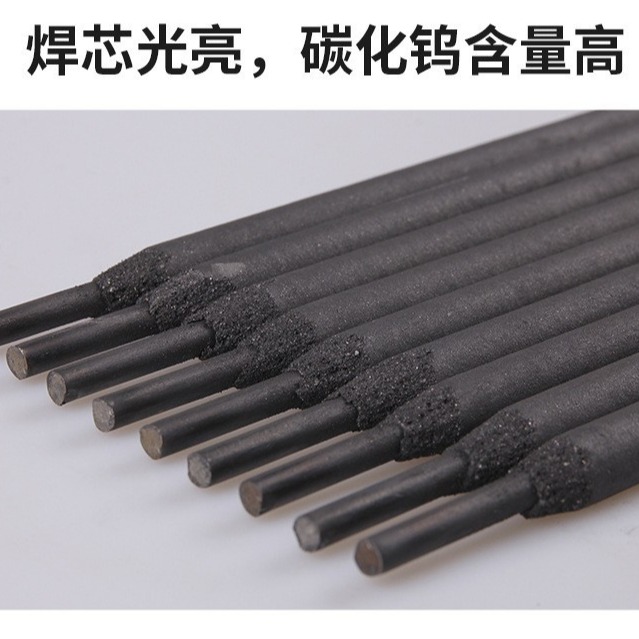
管状铸造碳化钨气焊条 |
材质 : |
碳化钨 |
焊芯直径 : |
2.5-3.2-4.0-5.0 |
药皮性质 : |
酸性焊条 |
直径 : |
2.5-3.2-4.0 |
长度 : |
350-400 |
焊接电流 : |
120 |
电流幅度 : |
120 |
熔点 : |
650 |
工作温度 : |
120 |
适用范围 : |
广泛 |
硬度HRC : |
65 |
ZD7铸造碳化钨钨钢粉气焊条
说明:铸造碳化钨焊条又称铸造碳化钨合金焊条,管内成分为W2C和WC合金颗粒,熔点1600-1800度,硬度HRC90-95。
用途:
适用于石油钻具、建材机械、甘蔗破碎刀具、打井钻头、木炭机推进轴、秸杆还田机刀片和饲料粉碎机刀片...等等易磨损件的堆焊使之成为合金具. 碳化钨产品广泛应用于石油钻具,工程机械易磨损件的表面补强和硬化等。
堆焊工艺:
采用氧-乙炔焰堆焊。
(1)清理工件,使被焊工件表面露出金属光泽。
(2)取平焊位置进行堆焊,为此可使用适当的胎具为控制堆焊层厚度,可利用限厚块。
(3)用中性焰预热,焰心勿接触工件表面,距离以25mm为宜。
(4)当工件加热到适当温度时,即可在待堆焊表面涂一层焊剂,如熔剂预热得合适,熔剂就会起泡沸腾,此时工件表面的氧化物将被熔剂清除,再继续加热至溶剂布满被堆焊的表面并呈透明液体状态时,表明可开始堆焊打底焊层。
(5)堆焊打底焊层,采用中性焰,用打底焊条不断搅动熔剂,并随之熔化,焊咀不断运行,其运行速度恰好与打底焊条的焊速度相等.要确保熔剂保持在工件表面上。当打底过程结束时,堆焊表面应形成一薄层平滑的打底合金,其厚度约lmm左右为宜。如预热温度不足时,熔融的打底层金属不能流平,并在工件表砸上形成小球或凸起。
(6)碳化钨气焊条焊层。在打底层上面,用碳化钨气焊条堆焊,使用中性焰(可稍偏碳化焰)焊咀均匀平稳的在工件表面上移动,火焰对着合金焊条加热(注意不可使焰心接触合金颗粒),使焊条中胎体合金熔化,随之碳化钨金颗粒也一同落下。在熔化的胎体金属凝固之前,要把颗粒安排好,可用左手拿着的合金焊条拔弄,或另一人手持一根打底焊条或石墨棒作拔棍,在一傍迅速拨弄颗粒,使之排列均匀整齐。堆焊层厚度按设计要求控制。
(7)工件堆焊完后,放在不通风的地方,缓慢冷却,不可急冷
规格:Φ 4.0 Φ5.0 Φ6.0 长:400mm 包装:盒/5KG


发送询价单
您对该公司的咨询信息已成功提交,请注意接听供应商电话。
联系人信息
请输入您的称呼
请输入正确的联系方式
请选择咨询问题
请输入正确的图形验证码
 提交成功
商家已收到您的消息,请注意接听供应商的来电~

确保商家能在第一时间与您取得联系
请留下您的联系方式
请输入正确的联系电话
请输入称呼或公司名称
 换一张
请输入验证码