


-
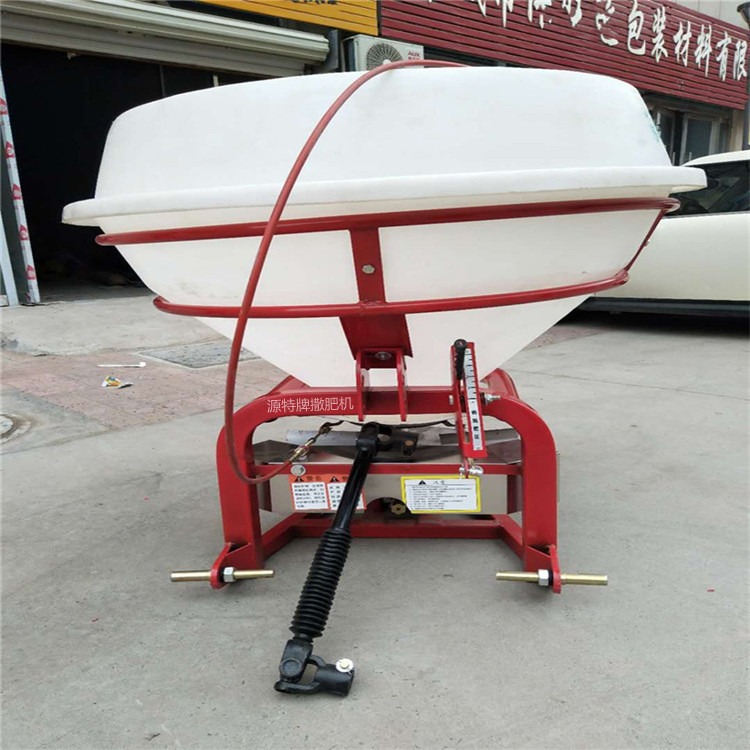 ¥1300四轮拖拉机挂式 电动撒肥机 颗粒肥 大功率抛洒机 尿素二胺 幅度可调节 源特牌
-
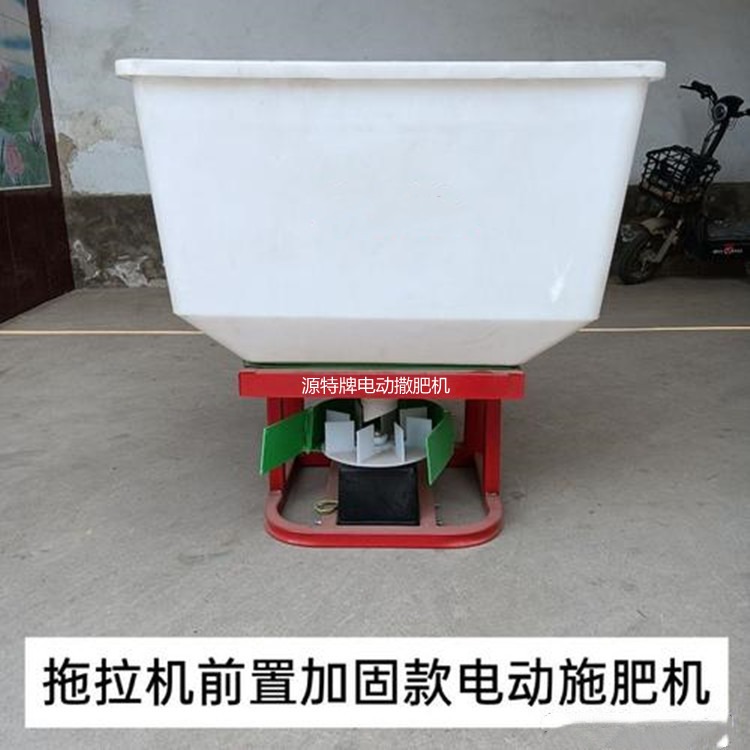 ¥600三轮车后挂式 12V-48V电动撒肥机 120KG颗粒肥 施肥抛洒机 尿素二胺 幅度可调节 源特牌 YT-120施肥器
-
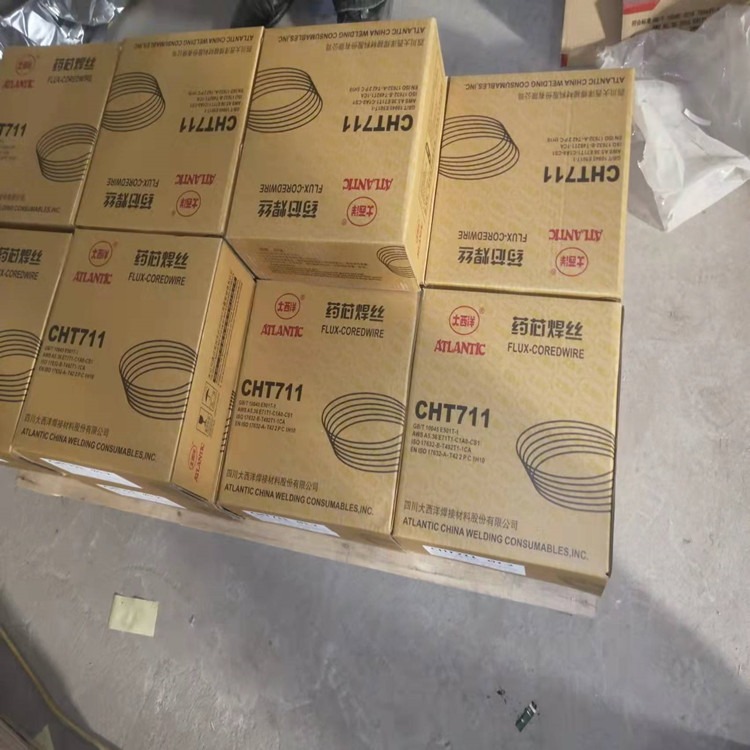 ¥26大西洋CHT81K2 81K1低温药芯焊丝 E81T1-C1A2-K2气保焊丝
-
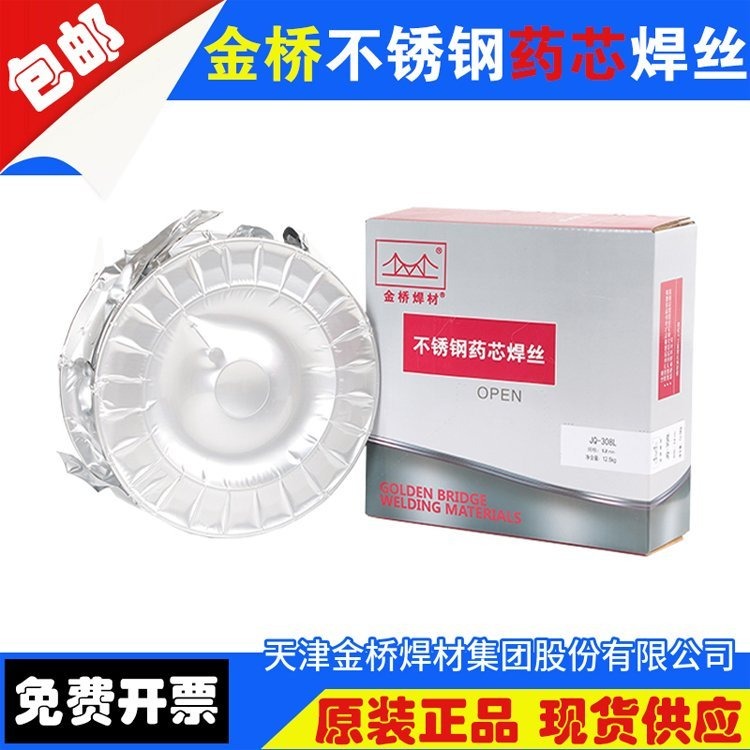 ¥40E2209T1-1双相不锈钢 E308LT1-1 E309LT1-1E316LT1-1药芯 ER304焊丝 源特牌
-
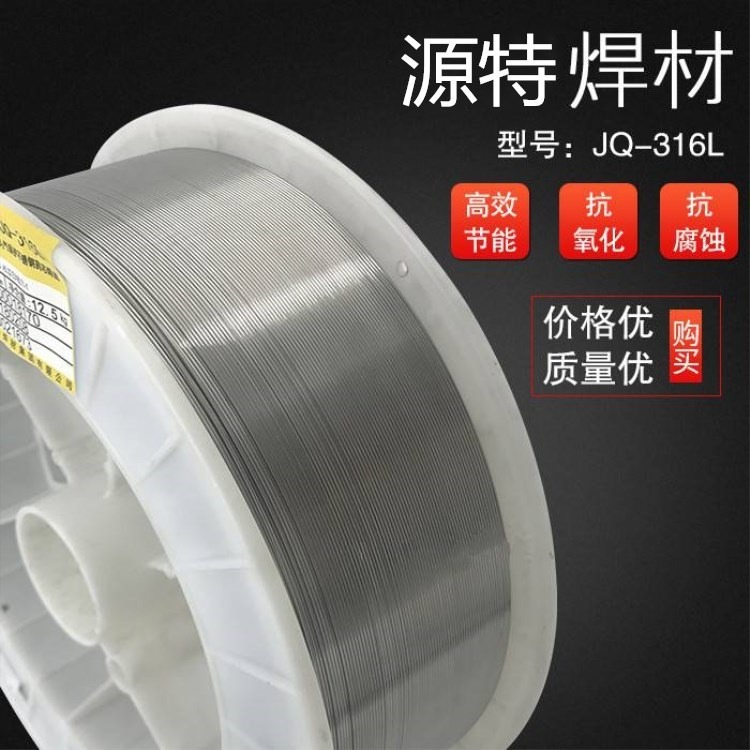 ¥90源特牌 253MA耐高温锅炉焊接 E308SiNT1-1不锈钢药芯焊丝
-
 ¥9.30大西洋气保焊丝CHW-50C6 低碳钢焊丝ER50-6 实心盘丝CHW-50C6SM 源特焊材代理
相关产品推荐
-
 ¥27.00
源特牌YD998耐磨药芯焊丝堆焊 D707碳化钨耐磨焊条 规格
-
¥195.00
金威Z116/Z117 EZV进口焊条2.5mm
-
¥30.00
钴基焊条 D802 司太立堆焊焊条 D507阀门焊条 源特牌
-
¥30.00
YD112 YD132 YD172 YD212 YD256 YD
-
¥30.00
大西洋碳化钨焊条 R430耐磨堆焊 D322药芯焊丝 源特焊材

品牌 : |
源特 |
型号 : |
WE53 |
牌号 : |
齐全 |
产地 : |
河北 |
类型 : |
多款供选 |
材质 : |
Mo |
加工定制 : |
否 |
焊丝直径 : |
1.0-1.6 |
长度 : |
10000 |
重量 : |
5000 |
用途 : |
用途:用于乙酸、维尼纶、尿素等生产设备(Cr17 Mn13MoN) |
工作温度 : |
常温 |
焊接电流 : |
220 |
适用范围 : |
用于焊接尿素、合成纤维等设备及相同类型的不锈钢结构件。也可用于焊接后不能进行热处理的铬不锈钢以及复 |
订货号 : |
444556 |
货号 : |
4898 |
规格 : |
齐全 |
系列 : |
不锈钢药芯焊丝 |


低温铝药芯焊丝可以焊接几乎所有白色金属,包括铝,铝合金,铝镁合金及上述金属之间的异种焊接,甚至对于已经严重腐蚀或者油污污染的白色金属,甚至是大家认为不可修复的铝合金都可以进行修复。适用于初级焊接操作者全位焊接,只需要小小的加热装置,焊接后的焊缝强度一般要高于母材本身的强度,懂得气焊操作即可。
低温铝焊丝的使用说明
一步:通过物理的清洗,打磨表面。
二步:加热焊接处的母材表面,直至温度达焊丝的工作温度380℃-400℃,这样就可以靠母材的热传导熔融焊丝形成焊缝,切忌不要用火焰烧焊丝,还有只有当母材表面温度足够的时候,焊丝才能够很好地流动和渗透至金属毛细。
三步:
当修复比较薄的铝的时候,只要将铝母材加热到合适的工作温度,然后用焊丝来回摩擦熔融形成焊缝,只有用金属刷刷熔融焊丝填于焊接处形成焊缝。
四步:
小件用丙气焊接,大件用工业气体或者感应加热装置加热焊接,焊后自然缓冷
注意事项:
越大约厚的件加热起来就越麻烦,所以采用合理的热源很关键,只要使母材的表面温度达到焊丝的
工作温度,就可以实施焊接,采用氧乙炔焊接的时候采用中性火焰焊接,但是不要直接用火烧焊丝
适用热源:可用于很多种热源,如丙,氧乙炔等。
存贮:置于通风干燥处,可以长期地储存
操作注意细节
1、母材的表面必须清理干净。即清即焊
2、母材的温度得达到400℃,包括焊接的过程中母材的温度也要保持400℃,并且温度可高不可低。
3、忌讳用火焰刻意去烧焊丝,母材温度达到400℃以后,焊丝自然会靠母材热传导熔融。

为您精选
-
金桥焊条 D708碳化钨堆焊耐磨焊条 源特
¥30 -
源特牌碳化钨焊条D707堆焊耐磨电焊条电力
¥30 -
大西洋CHG-55B2/ER55-B2/ER
¥20 -
D507堆焊药芯焊丝 承压设备焊丝 YD50
¥20 -
阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全
¥20
-
源特牌YD302阀门焊丝 承压设备焊丝 锤头
¥20 -
源特牌YD256阀门焊丝承压设备焊丝叶片
¥20 -
源特牌耐磨药芯焊丝耐热钢焊丝轧辊
¥20 -
耐磨药芯焊丝YD808 D998 688 2
¥20 -
源特牌耐磨药芯焊丝 耐热钢焊丝 堆焊叶片 D
¥20


