



-
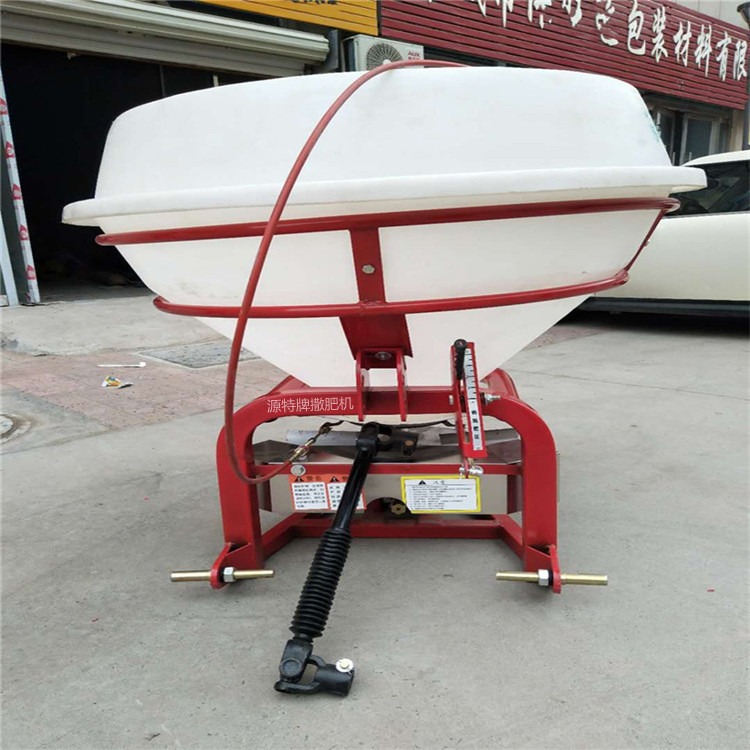 ¥1300四轮拖拉机挂式 电动撒肥机 颗粒肥 大功率抛洒机 尿素二胺 幅度可调节 源特牌
-
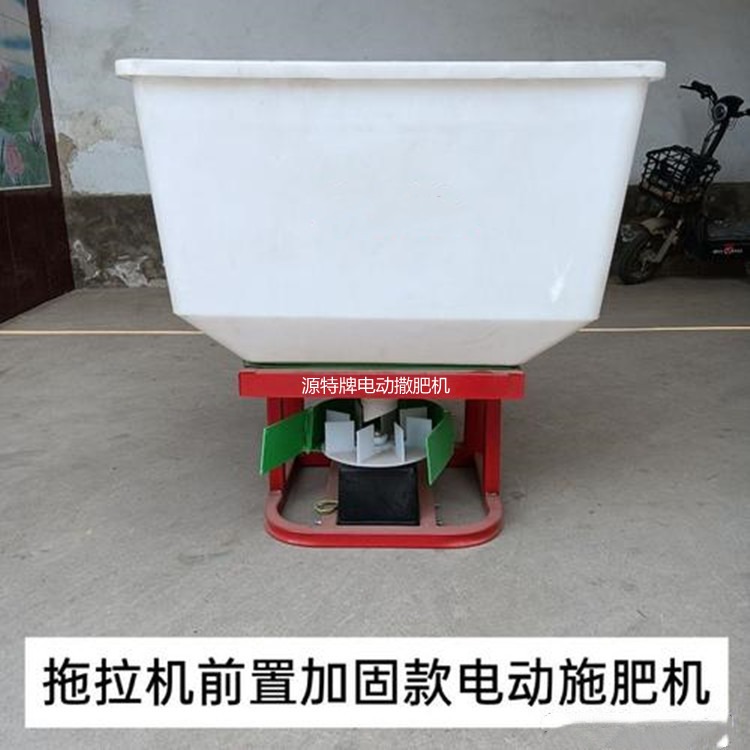 ¥600三轮车后挂式 12V-48V电动撒肥机 120KG颗粒肥 施肥抛洒机 尿素二胺 幅度可调节 源特牌 YT-120施肥器
-
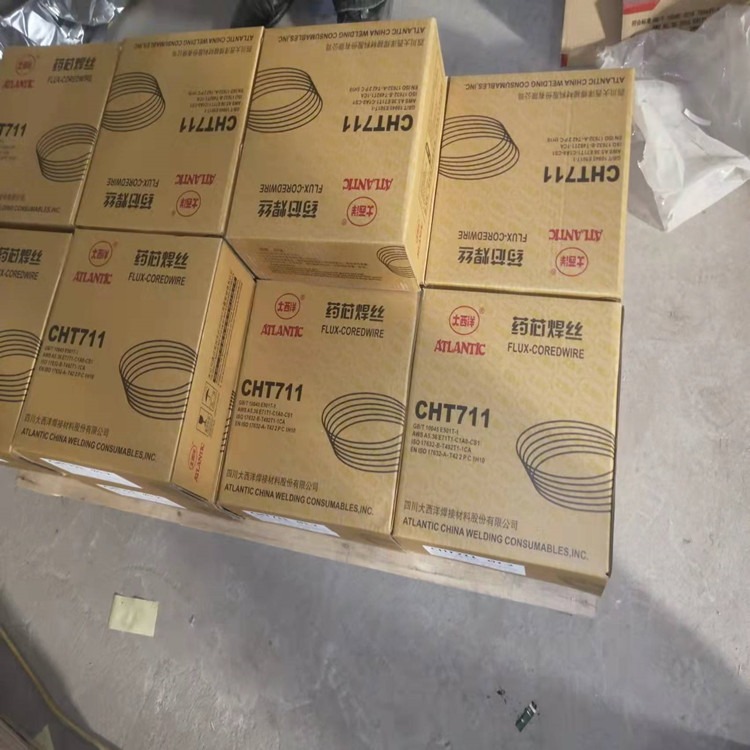 ¥26大西洋CHT81K2 81K1低温药芯焊丝 E81T1-C1A2-K2气保焊丝
-
 ¥40E2209T1-1双相不锈钢 E308LT1-1 E309LT1-1E316LT1-1药芯 ER304焊丝 源特牌
-
 ¥90源特牌 253MA耐高温锅炉焊接 E308SiNT1-1不锈钢药芯焊丝
-
 ¥9.30大西洋气保焊丝CHW-50C6 低碳钢焊丝ER50-6 实心盘丝CHW-50C6SM 源特焊材代理
相关产品推荐
-
 ¥27.00
源特牌YD998耐磨药芯焊丝堆焊 D707碳化钨耐磨焊条 规格
-
¥195.00
金威Z116/Z117 EZV进口焊条2.5mm
-
¥30.00
钴基焊条 D802 司太立堆焊焊条 D507阀门焊条 源特牌
-
¥30.00
YD112 YD132 YD172 YD212 YD256 YD
-
¥30.00
大西洋碳化钨焊条 R430耐磨堆焊 D322药芯焊丝 源特焊材

品牌 : |
源特 |
型号 : |
ERNiCrMo-3 |
牌号 : |
超合金焊条 |
产地 : |
河北 |
类型 : |
镍及镍合金焊条 |
材质 : |
ERNiCrMo |
焊芯直径 : |
3.2-4.0 |
药皮性质 : |
碱性焊条 |
直径 : |
32.-4.0 |
长度 : |
350-400 |
焊接电流 : |
80-120 |
电流幅度 : |
220 |
工作温度 : |
常温 |
适用范围 : |
用于镍合金,碳钢,不锈钢和低合金钢的一种焊接,*主要用于625,601,802合金的焊接及9%镍合金 |
硬度HRC : |
48 |
订货号 : |
51 |
货号 : |
5241 |


美国进口ERNiCrMo-3镍基焊丝现货
ERNiCrMo-3焊丝说明:
ERNiCrMo-3焊丝 INCONEL625 、 INCOLOY825 、 INCO25-6Mo 以及 MONEL400 合金的焊接;镍基合金与不锈钢异种材料间的焊接;表面堆焊
焊丝直径(mm) 0.8 1.5 2.0 3.0
注意事项
1、焊前必须清除工件焊接边缘及焊丝表面的氧化物杂质等。
2、采用钨极氩弧焊时宜采用直流正接。焊接较厚板时可以选用熔化极氩弧焊,用直流反接或交流施焊。
ERNiCrMo-4焊丝 INCO C-276 及其它 Ni-Cr-Mo 耐腐蚀合金的焊接;表面堆焊合金钢的焊接、钢的表面堆焊
焊丝直径(mm) 0.8 1.5 2.0 3.0
注意事项
1、焊前必须清除工件焊接边缘及焊丝表面的氧化物杂质等。
2、采用钨极氩弧焊时宜采用直流正接。焊接较厚板时可以选用熔化极氩弧焊,用直流反接或交流施焊。
ERNiCrMo-10焊丝 INCONEL622 及其它 Ni-Cr-Mo 耐腐蚀合金的焊接;表面堆焊合金钢、双相钢、超高强度双相钢、超高强度奥氏体不锈钢的焊接;钢的表面堆焊
焊丝直径(mm) 0.8 1.5 2.0 3.0
注意事项
1、焊前必须清除工件焊接边缘及焊丝表面的氧化物杂质等。
2、采用钨极氩弧焊时宜采用直流正接。焊接较厚板时可以选用熔化极氩弧焊,用直流反接或交流施焊。
ERNiCrMo-11焊丝
用于镍铬钼合金自身的焊接,或镍铬钼合金和钢及大多数其它镍基合金的焊接,还可以用于镍铬钼合金和钢焊接焊缝的堆焊.
焊丝直径(mm) 0.8 1.5 2.0 3.0
注意事项
1、焊前必须清除工件焊接边缘及焊丝表面的氧化物杂质等。
2、采用钨极氩弧焊时宜采用直流正接。焊接较厚板时可以选用熔化极氩弧焊,用直流反接或交流施焊。
ERNiCr-1焊丝 焊接; INCONEL617 、 INCOLOY800 、 800H 、 800HT 、 803 和 HP45 合金以及其它耐热铸造合金自身及它们之间的焊接.
焊丝直径(mm) 0.8 1.5 2.0 3.0
注意事项
1、焊前必须清除工件焊接边缘及焊丝表面的氧化物杂质等。
2、采用钨极氩弧焊时宜采用直流正接。焊接较厚板时可以选用熔化极氩弧焊,用直流反接或交流施焊。

为您精选
-
金桥焊条 D708碳化钨堆焊耐磨焊条 源特
¥30 -
源特牌碳化钨焊条D707堆焊耐磨电焊条电力
¥30 -
大西洋CHG-55B2/ER55-B2/ER
¥20 -
D507堆焊药芯焊丝 承压设备焊丝 YD50
¥20 -
阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全
¥20
-
源特牌YD302阀门焊丝 承压设备焊丝 锤头
¥20 -
源特牌YD256阀门焊丝承压设备焊丝叶片
¥20 -
源特牌耐磨药芯焊丝耐热钢焊丝轧辊
¥20 -
耐磨药芯焊丝YD808 D998 688 2
¥20 -
源特牌耐磨药芯焊丝 耐热钢焊丝 堆焊叶片 D
¥20


