


好货推荐
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
产品分类
相关产品推荐
-
 ¥23.00
304不锈钢焊丝 0.2 0.3 0.4 0.5 0.6 304
-
¥40.00
德国(Thyssen)SKH-9模具修补激光焊丝
-
¥40.00
德国(Thyssen)718模具修补激光焊丝
-
¥40.00
德国(Thyssen)8407模具修补激光焊丝
-
¥48.00
德国蒂森Thyssen P20模具激光焊丝氩弧焊丝
进入手机版

品牌 : |
电力 |
型号 : |
PP-TIG-R50 |
牌号 : |
PP-TIG-R50 |
产地 : |
上海 |
类型 : |
实芯 |
材质 : |
C Si Mn Cr Ni Mo |
助焊剂含量 : |
2 |
加工定制 : |
否 |
焊丝直径 : |
2.5/3.2/4.0 |
熔点 : |
500 |
长度 : |
1000mm |
重量 : |
千克 |
用途 : |
广泛 |
工作温度 : |
常温 |
焊接电流 : |
80-120 |
是否含助焊剂 : |
否 |
适用范围 : |
广泛 |
产品详情
Product details
焊丝化学成分(%)
元素 | C | Mn | Si | Cr | Mo | Ni | S | P | Cu |
标准值 | ≤0.10 | 0.40~ 0.60 | 0.15~ 0.35 | 5.00~ 6.00 | 0.50~ 0.65 | ≤0.50 | ≤0.025 ≤0.010* | ≤0.025 ≤0.020* | ≤0.20 |
例值 | 0.090 | 0.48 | 0.21 | 5.50 | 0.51 | 0.05 | 0.005 | 0.005 | 0.08 |
注: *元素含量为NB/T 47018 所要求。
熔敷金属力学性能(焊后(745±15)℃ × 2h回火处理)
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2/ MPa | 伸长率 A / % | 常温冲击吸收功 KV2/J |
标准值 | ≥550 | ≥470 | ≥17 | ≥27 |
例值 | 690 | 615 | 22.5 | 210 |
注: NB/T 47018 所要求:0℃冲击吸收功 KV2≥54 J。
焊丝规格
焊丝直径/mm | 1.0 | 1.2 | 1.6 | 2.0 | 2.5 |
X 射线探伤:Ⅰ级。
注意事项:
1. 焊前必须对焊件清除铁锈、镀层、油污、水分和杂质等污染物。
2. 焊接时的环境风速应小于 1 m / s。有风处应采取挡风 措施焊接。
3. 应使用焊接用的氩气,Ar ≥99.99 %。
4. 当焊缝背面充氩气时,气体流量应是正面的 1/2,以免形 成背面正压而产生根部未焊透。


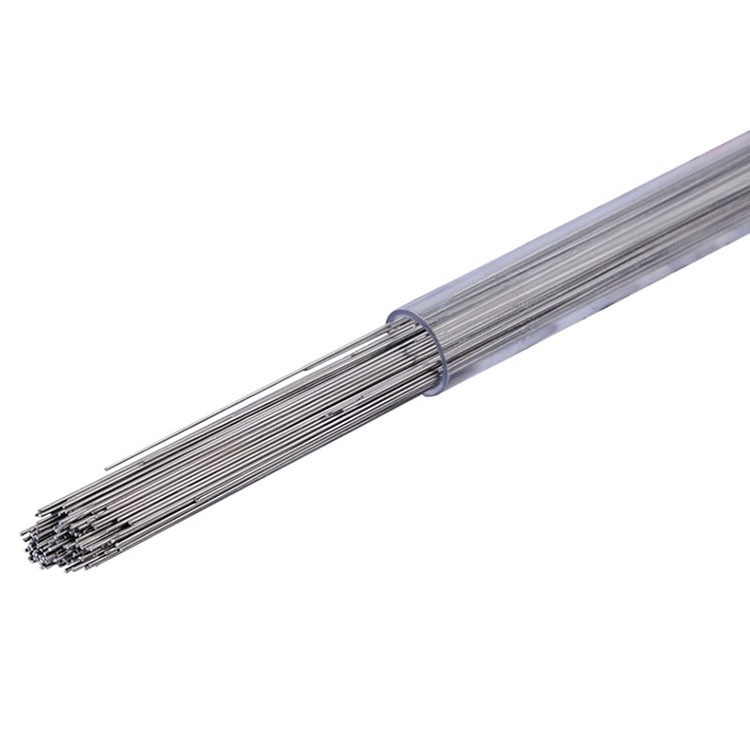
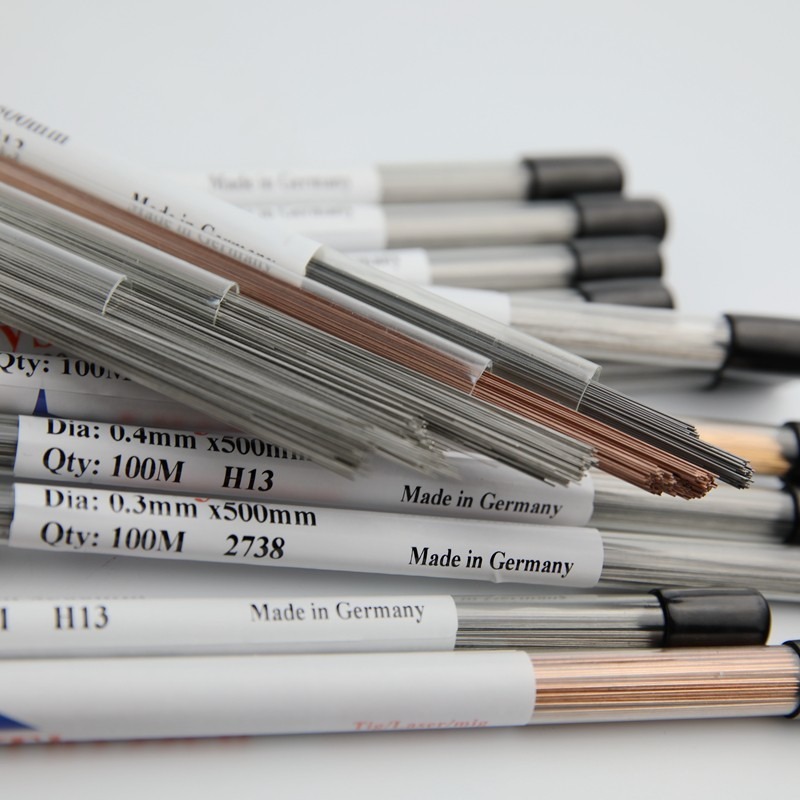
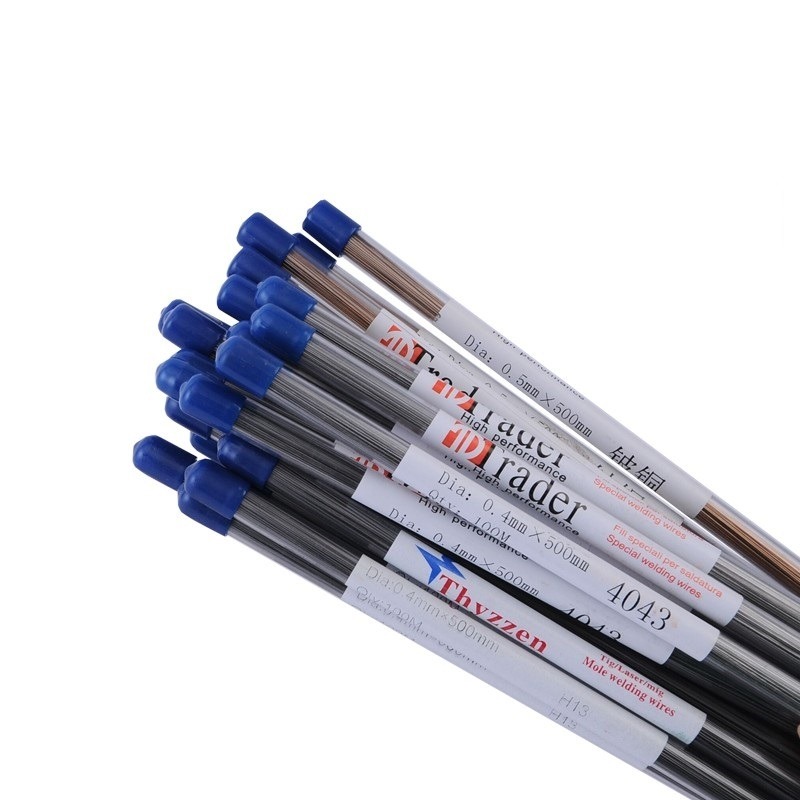
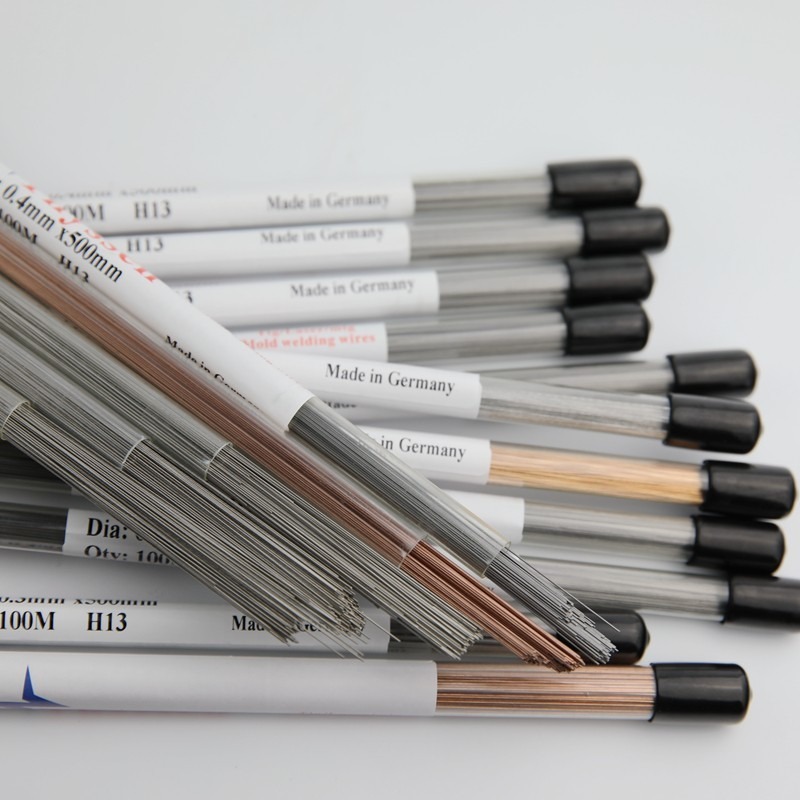
搜好货供应商南宫市智臻焊材贸易有限公司供应上海电力PP-TIG-R50耐热钢焊丝ER55-B6焊丝ER80S-B6氩弧焊丝H1Cr5Mo,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解上海电力PP-TIG-R50耐热钢焊丝ER55-B6焊丝ER80S-B6氩弧焊丝H1Cr5Mo,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。
为您精选
-
德国SKD11 模具激光焊丝 440C/SK
¥40 -
德国Thyssen ER420激光焊精密冷焊
¥45 -
国产进口SKD11SKD61模具修补焊丝H1
¥55 -
德国蒂森激光焊丝AL铝5356 4043 6
¥50 -
Cu307白铜焊条 ECuNi-BCu70N
¥170
-
Cu237铝青铜电焊条T237铝青铜焊条 E
¥89 -
Cu227磷青铜电焊条T227磷青铜焊条
¥90 -
TCu207硅青铜电焊条 ECuSi铜合金焊
¥90 -
YD型硬质合金复合材料堆焊焊条(YD焊条)
¥350 -
YD狼牙焊条 YD-8焊条 硬质合金YD-5
¥245
此上海电力PP-TIG-R50耐热钢焊丝ER55-B6焊丝ER80S-B6氩弧焊丝H1Cr5Mo产品由南宫市智臻焊材贸易有限公司在2022-03-23T11:16:11更新,主要更新内容为:产品图片,产品详情,产品促销语,产品起订价,产品起订量信息。


