


好货推荐
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
相关产品推荐
-
 ¥22.00
PP-TIG-R31耐热钢氩弧焊丝 上海电力焊丝总代理
-
¥54.00
上海电力2209不锈钢焊条 PP-B2209双相不锈钢焊条 焊接
-
¥18.00
ND钢焊条 ND钢气保焊丝 09CrCuSb钢氩弧焊丝销售电话
-
¥47.00
金威A402承压设备用不锈钢焊条 JWE310-16焊条总代理
-
¥38.00
天津金桥药芯焊丝 ER309L不锈钢药芯焊丝 金桥总代理
进入手机版

品牌 : |
鑫泰 |
型号 : |
齐全 |
牌号 : |
齐全 |
产地 : |
河北 |
类型 : |
不锈钢焊条 |
材质 : |
不锈钢 |
焊芯直径 : |
3.2-4.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2-4.0 |
长度 : |
350 |
焊接电流 : |
120-160 |
电流幅度 : |
150 |
熔点 : |
800 |
工作温度 : |
600 |
适用范围 : |
广泛 |
硬度HRC : |
35 |
产品详情
Product details
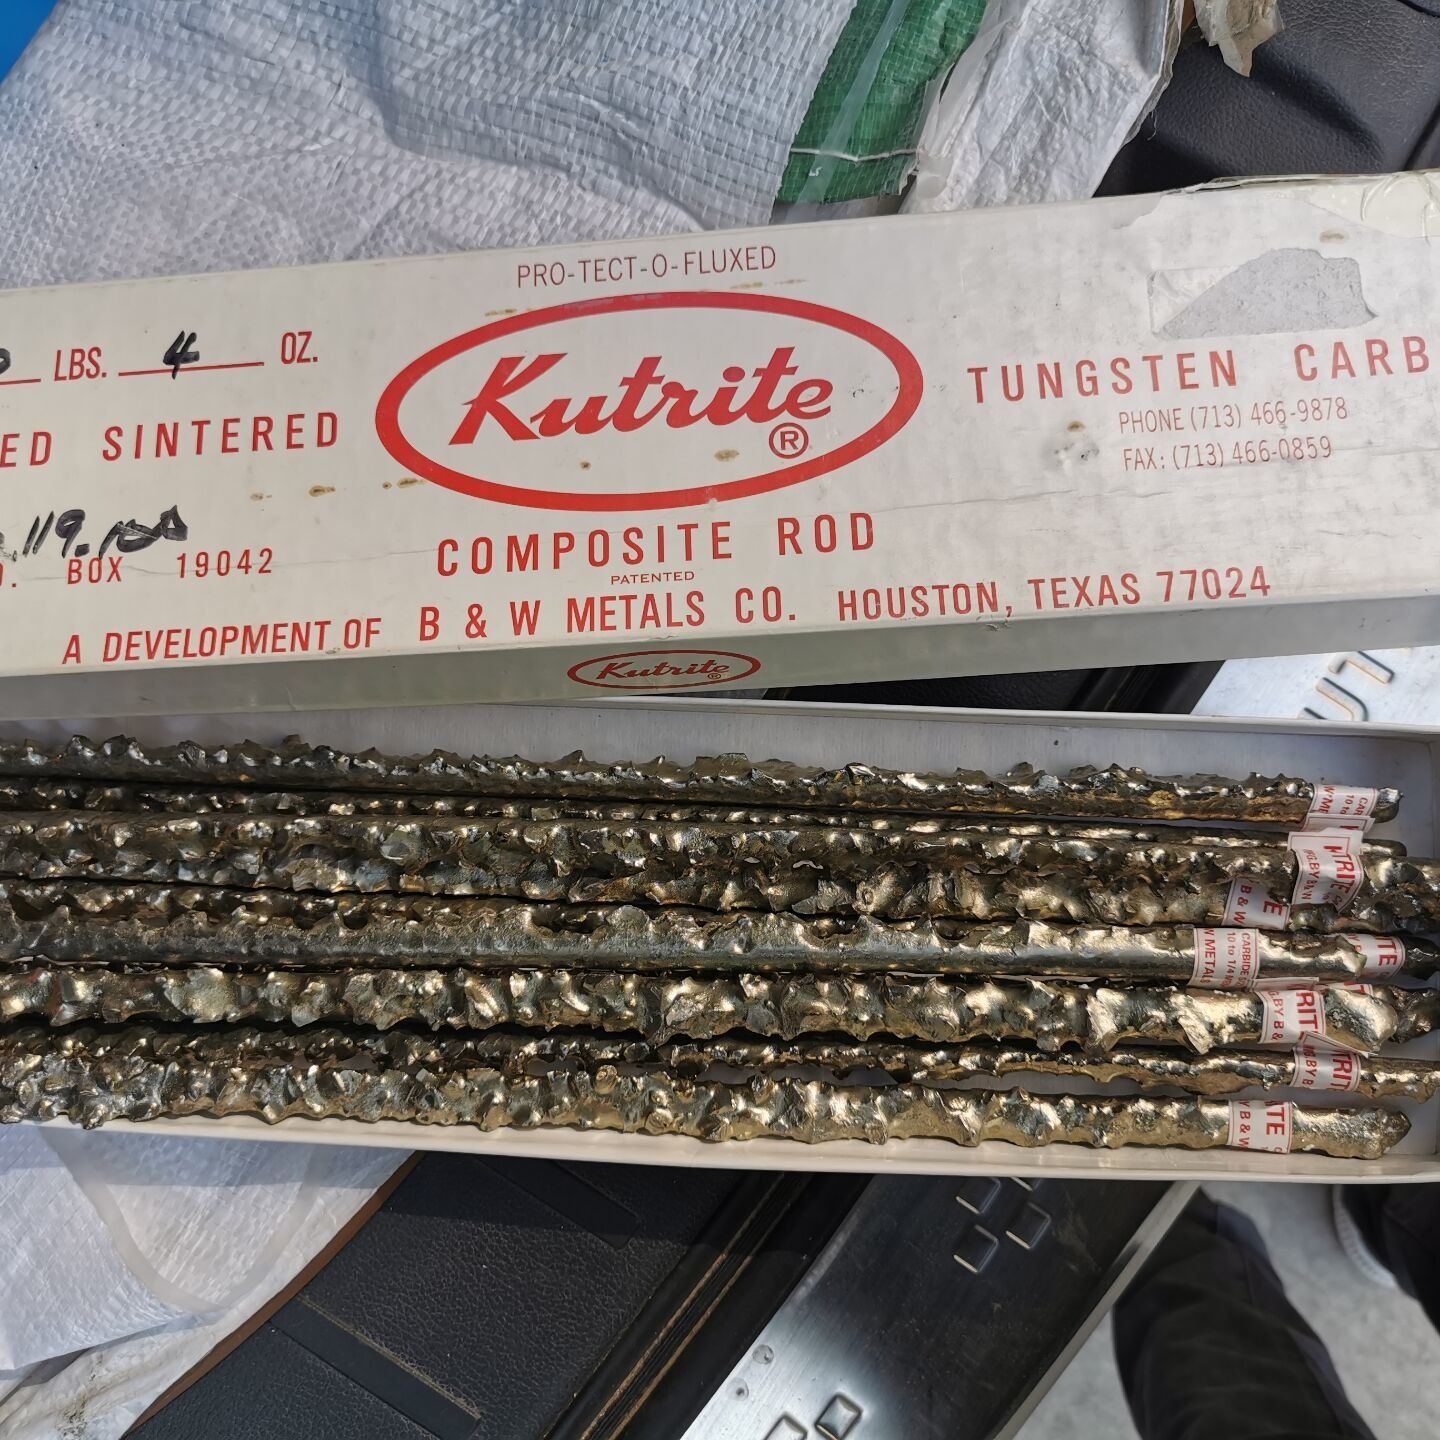
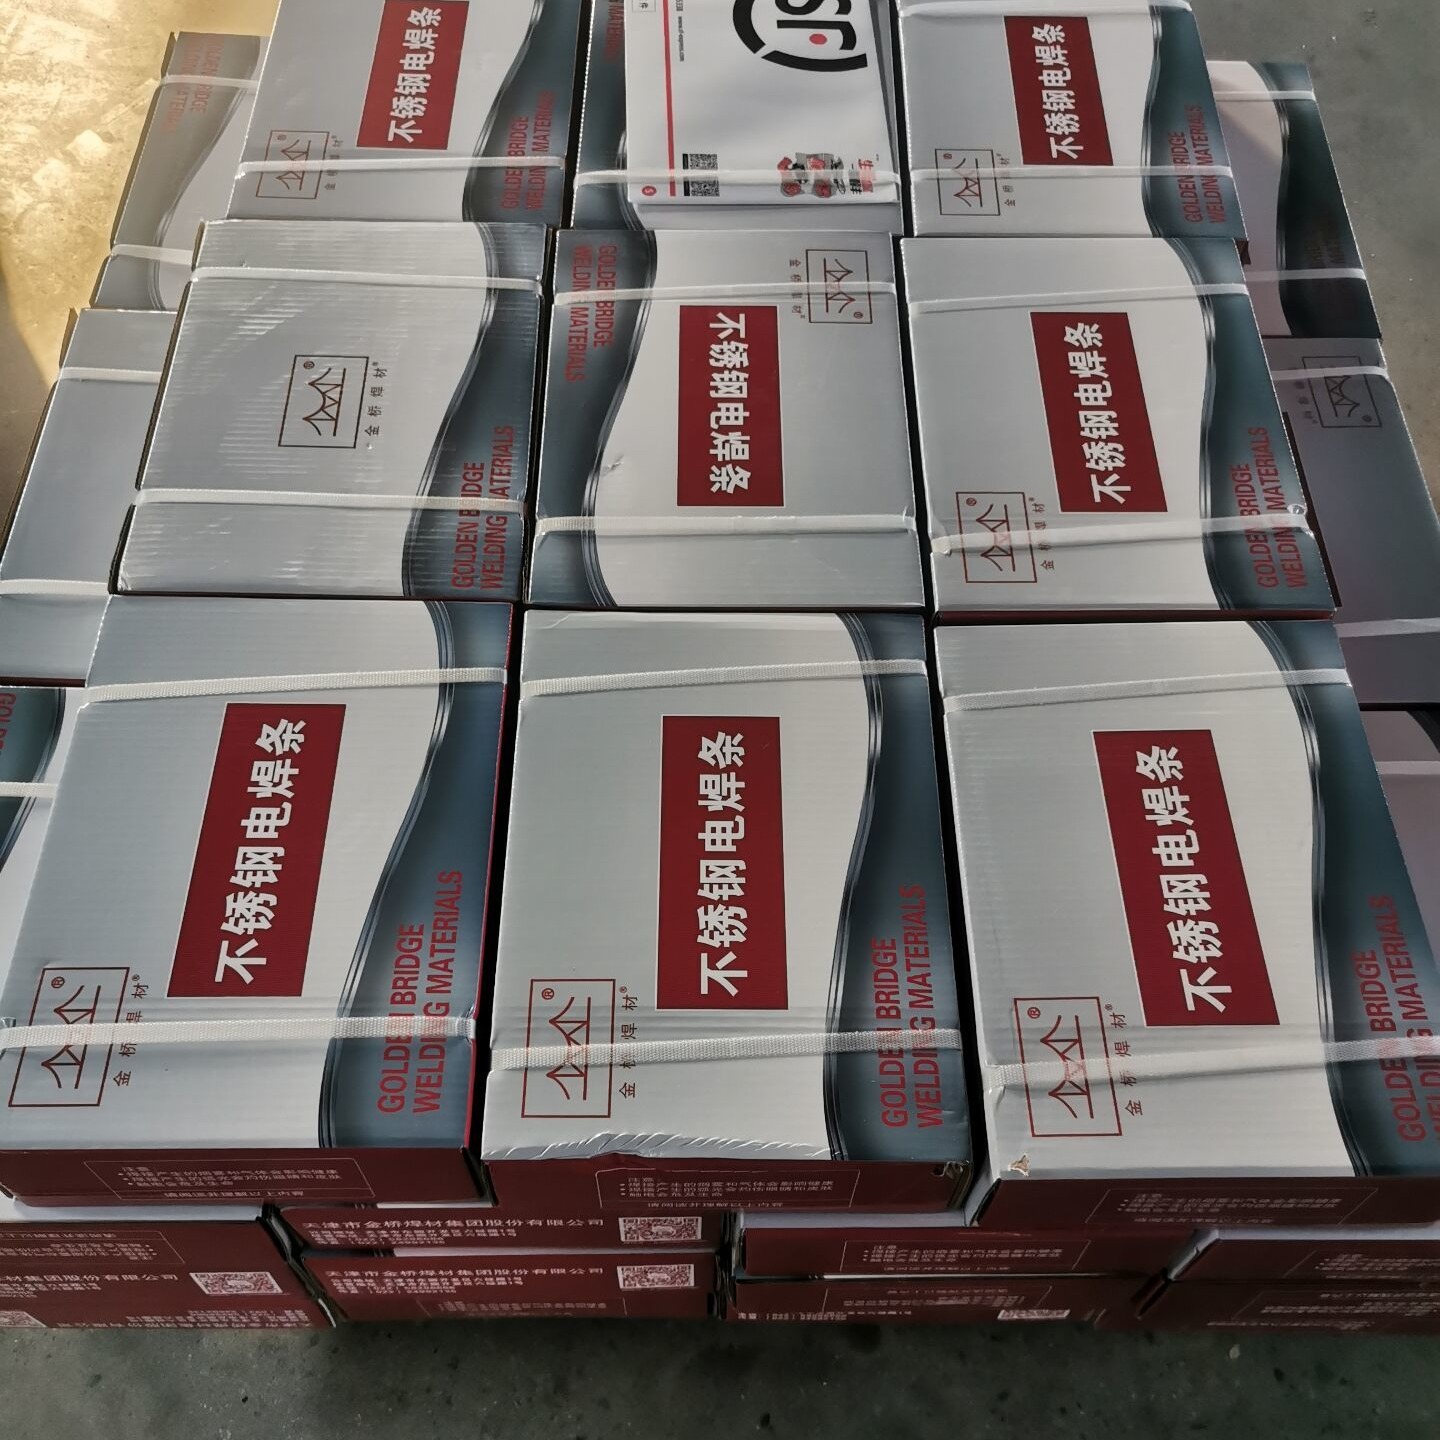
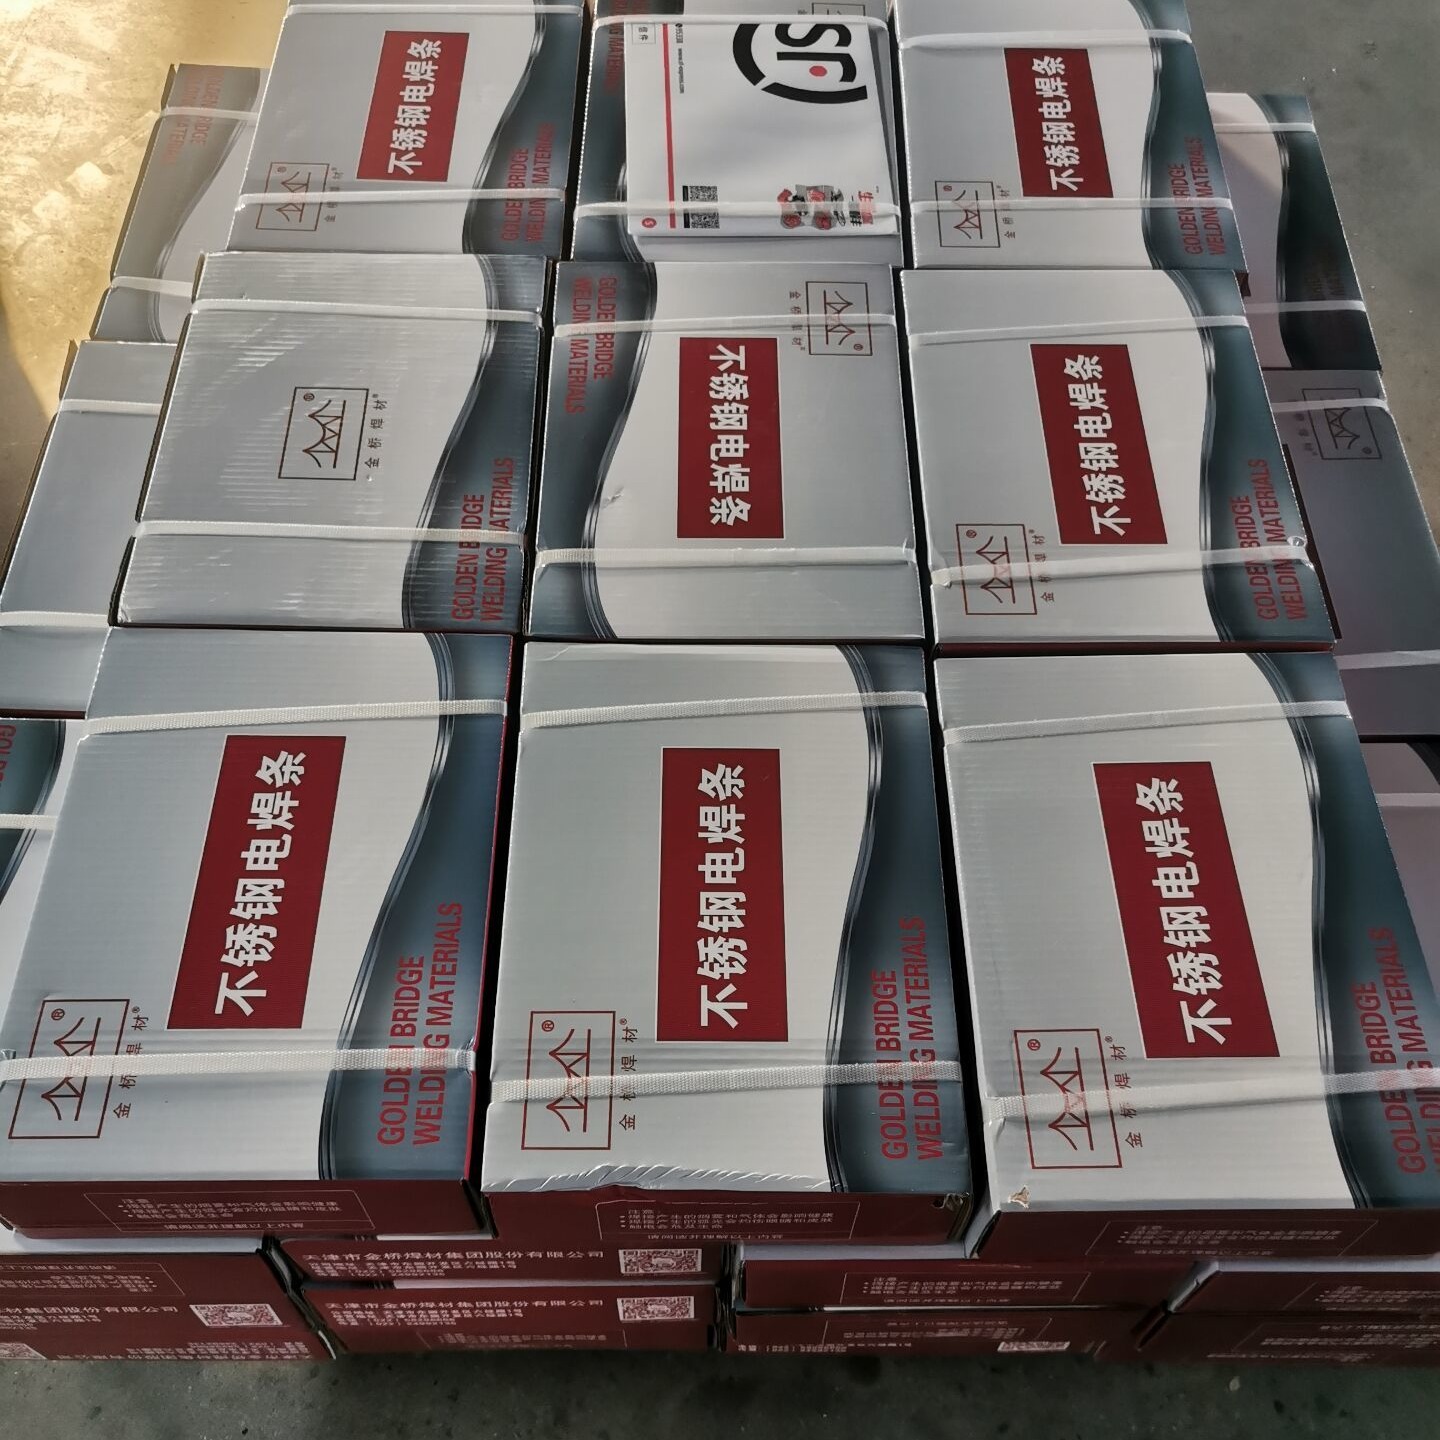
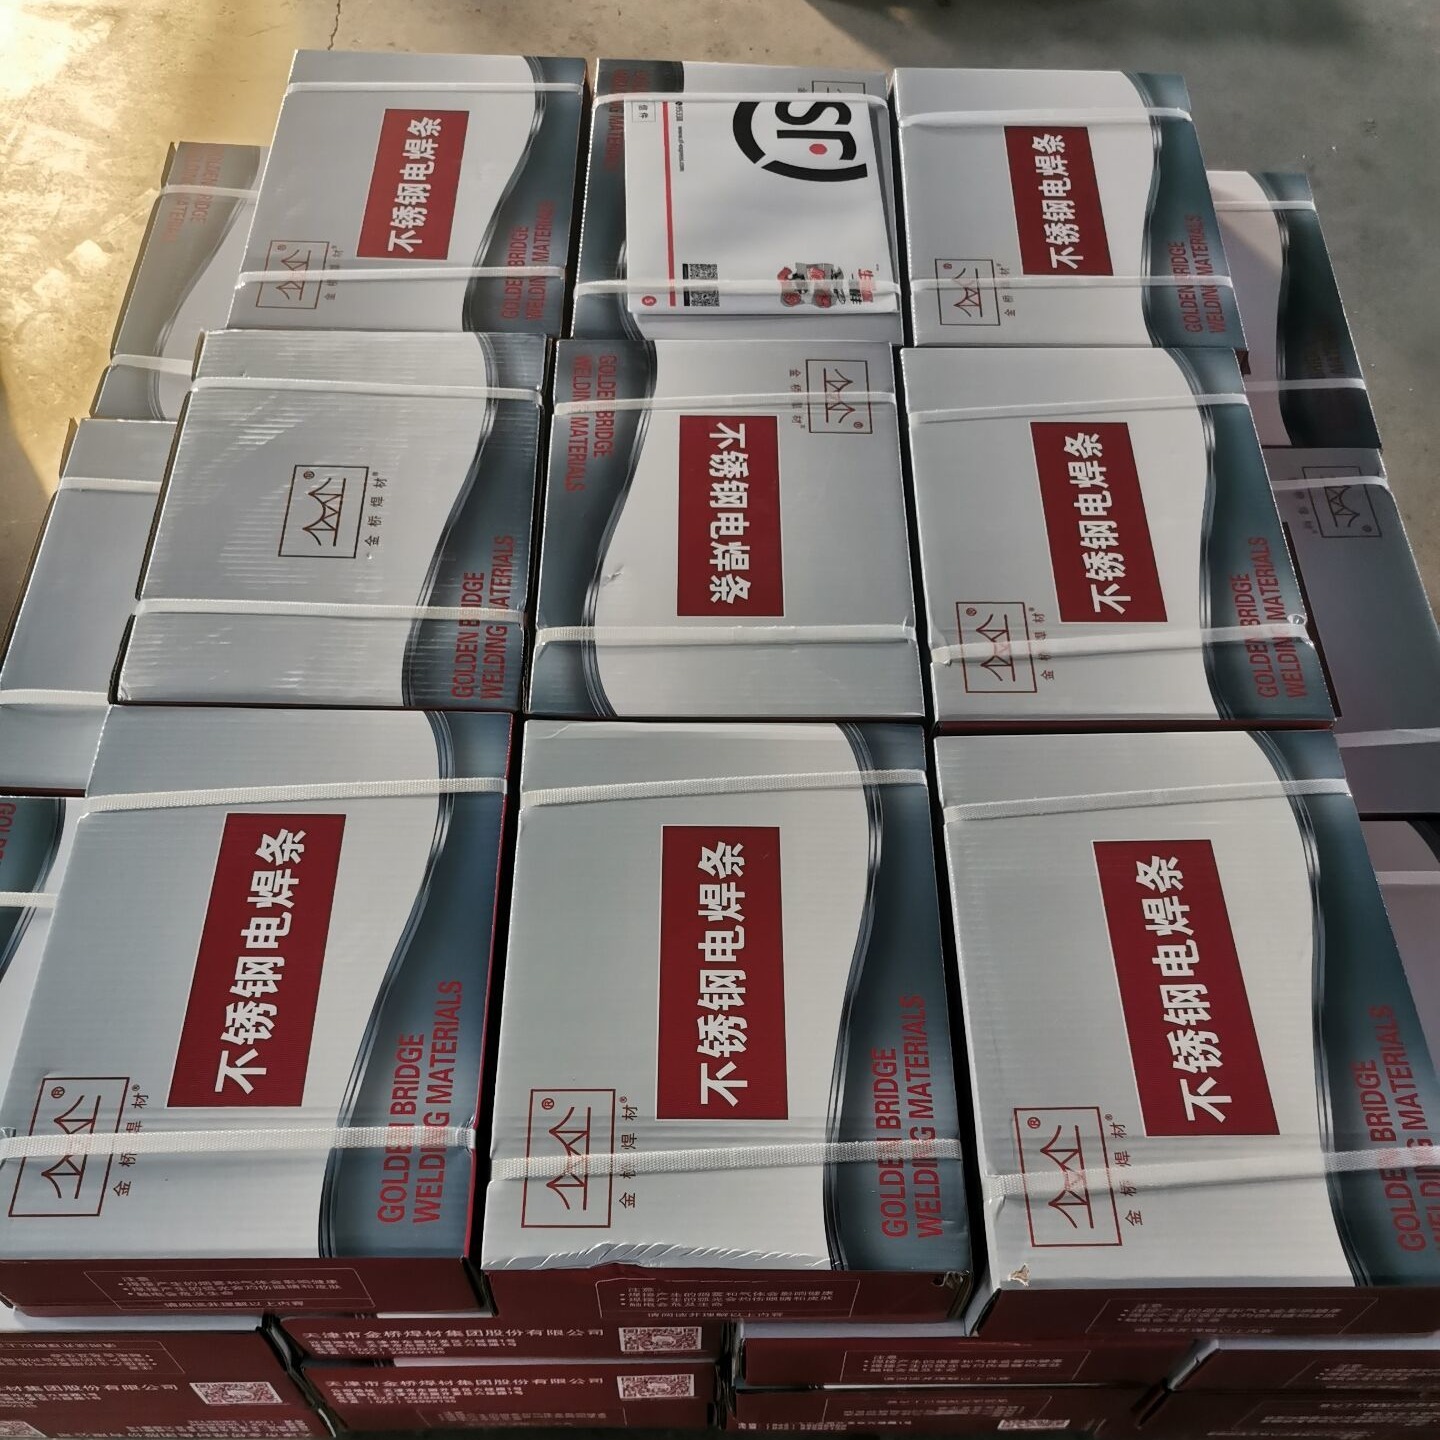
双相钢焊条E2209-16双相不锈钢焊条 E2205双相不锈钢焊条 工艺说明
AWS A5.4 E2209-15ISO 3581-A-E(22 9 3 N L)B 4 2ISO 3581-B-ES 2209-15
说明:
JQ·S2215是碱型药皮的超低碳双相不锈钢焊条,熔敷金属中含有40%-50%的铁素体,具有优异的力学性能和耐腐蚀性能,特别是具有可靠的耐氯化物腐蚀性能和高的耐点蚀性能。采用直流反接,可全位置焊接。
用途:
用于焊接超低碳022Cr22Ni5Mo3N、SAF2205等双相不锈钢。
熔敷金属化学成分(%)
C | Mn | Si | Cr | Ni | Mo | Cu | ||||
保证值 | ≤0.040 | 0.50~ 2.00 | ≤1.00 | ≤0.030 | ≤0.040 | 21.5~23.5 | 8.5~ 10.5 | 2.5~3.5 | ≤0.75 | 0.08~0.20 |
熔敷金属力学性能
试验项目 | Rm (N/mm2) | A (%) |
保证值 | ≥690 | ≥15 |
参考电流(DC+)
焊条直径(mm) | φ3.2 | |
焊接电流(A) | 平焊 | 90~120 |
立焊 | 80~100 | |
注意事项:
1.焊前焊条须经250℃左右烘焙1h。
2.操作时电流不宜过大。


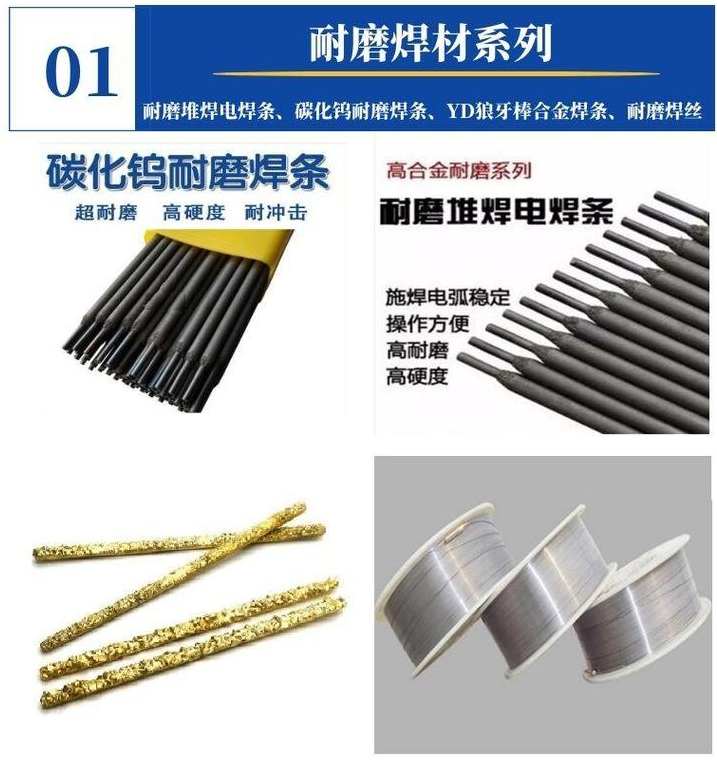
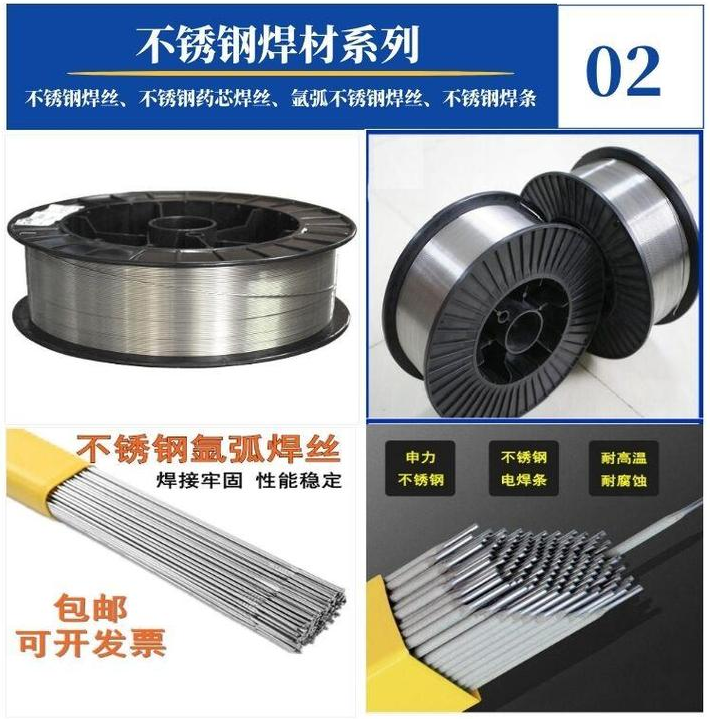


搜好货供应商南宫市鑫泰合金焊条有限公司供应双相钢焊条E2209-16双相不锈钢焊条 E2205双相不锈钢焊条 工艺说明,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解双相钢焊条E2209-16双相不锈钢焊条 E2205双相不锈钢焊条 工艺说明,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。
为您精选
-
北京固本KB998药芯耐磨焊丝销售电话
¥25 -
大西洋90S-B9焊丝 P91 T91耐热钢
¥94 -
金桥A102焊条 金桥不锈钢焊条山东总代理
¥24 -
ER120S-G高强钢焊丝 大西洋80C 9
¥21 -
昆山京雷GTS-308L不锈钢药芯焊丝总代理
¥32
-
J857Cr高强度钢药芯焊丝 ER120S-
¥21 -
上海大西洋不锈钢焊条全国经销商 批发电话
¥31 -
大西洋焊材代理 耐磨堆焊焊条 A302不锈钢
¥32 -
瑞典伊萨耐磨焊条焊丝山东总代理
¥44 -
德国法奥迪耐磨焊条 耐磨焊丝销售总代理
¥34


