



好货推荐
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
产品分类
相关产品推荐
-
 ¥23.00
304不锈钢焊丝 0.2 0.3 0.4 0.5 0.6 304
-
¥40.00
德国(Thyssen)SKH-9模具修补激光焊丝
-
¥40.00
德国(Thyssen)718模具修补激光焊丝
-
¥40.00
德国(Thyssen)8407模具修补激光焊丝
-
¥48.00
德国蒂森Thyssen P20模具激光焊丝氩弧焊丝
进入手机版

品牌 : |
至臻 |
型号 : |
J606 |
牌号 : |
J606 |
产地 : |
河北 |
类型 : |
结构钢焊条 |
材质 : |
合金 |
焊芯直径 : |
2.5/3.2/4.0 |
直径 : |
2.5/3.2/4.0 |
长度 : |
350mm |
焊接电流 : |
120-160 |
电流幅度 : |
120-160 |
熔点 : |
140 |
工作温度 : |
常温 |
适用范围 : |
广泛 |
产品详情
Product details
J606低氢钾型药皮的低合金高强度钢焊条,交直流两用,交流施焊时,在性能稳定方面,稍次于直流焊接。
用途:
用于焊接中碳钢及相应强度的低合金高强度钢结构,如15MnVN等钢
熔敷金属化学成分(%)
试验项目 | C | Mn | Si | S | P | Ni | Mo |
| 保证值 | ≤0.12 | 1.00~1.75 | ≤0.60 | ≤0.030 | ≤0.030 | ≤0.90 | 0.25~0.45 |
| 例值 | 0.075 | 1.33 | 0.25 | 0.006 | 0.015 | 0.20 | 0.40 |
熔敷金属力学性能(620℃×1h热处理)
试验项目 | Rm | ReL/Rp0.2 | A | KV2(J) |
-20℃ | ||||
| 保证值 | ≥590 | ≥490 | ≥16 | ≥27 |
| 例值 | 660 | 570 | 24 | 75 |
X射线探伤要求:I级
参考电流(AC、DC+)
焊条直径(mm) | Φ3.2 | Φ4.0 | Φ5.0 |
| 焊接电流(A) | 80~140 | 110~210 | 160~230 |
注意事项:
1.焊前焊条须经350℃烘焙1h,随烘随用。
2.焊前必须清除铁锈、油污、水分等杂质。
3. 焊接时必须用短弧操作,以窄道焊为宜。
4. 焊件较厚时,应预热150℃以上,焊后缓冷。


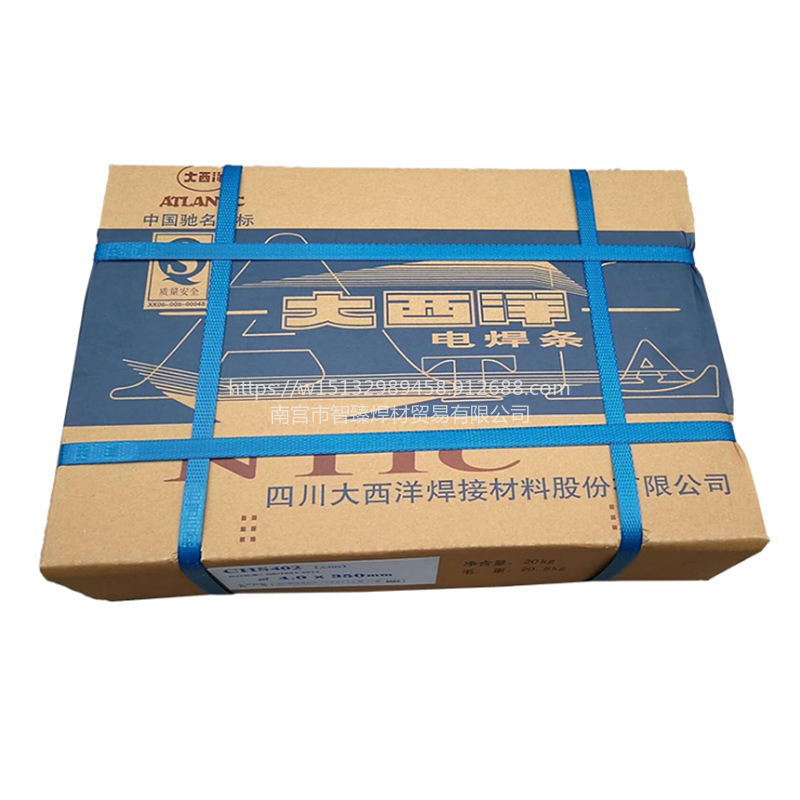

搜好货供应商南宫市智臻焊材贸易有限公司供应J606低氢钾型药皮低合金高强度钢焊条E5916-3M2 焊条 A5.5 E9016-D焊条,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解J606低氢钾型药皮低合金高强度钢焊条E5916-3M2 焊条 A5.5 E9016-D焊条,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。

公司名称南宫市智臻焊材贸易有限公司
公司类型有限责任公司(自然人投资或控股)
经营模式生产厂家
成立日期2018-12-26
经营地址河北省邢台市段芦头镇李家村工业园
主营行业焊丝
主营产品焊条,焊丝,焊粉,焊剂
为您精选
-
德国SKD11 模具激光焊丝 440C/SK
¥40 -
德国Thyssen ER420激光焊精密冷焊
¥45 -
国产进口SKD11SKD61模具修补焊丝H1
¥55 -
德国蒂森激光焊丝AL铝5356 4043 6
¥50 -
Cu307白铜焊条 ECuNi-BCu70N
¥170
-
Cu237铝青铜电焊条T237铝青铜焊条 E
¥89 -
Cu227磷青铜电焊条T227磷青铜焊条
¥90 -
TCu207硅青铜电焊条 ECuSi铜合金焊
¥90 -
YD型硬质合金复合材料堆焊焊条(YD焊条)
¥350 -
YD狼牙焊条 YD-8焊条 硬质合金YD-5
¥245
此J606低氢钾型药皮低合金高强度钢焊条E5916-3M2 焊条 A5.5 E9016-D焊条产品由南宫市智臻焊材贸易有限公司在2021-12-19T20:44:36更新,主要更新内容为:产品图片,产品详情,产品促销语,产品起订价,产品起订量信息。


