


好货推荐
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
产品分类
相关产品推荐
-
 ¥23.00
304不锈钢焊丝 0.2 0.3 0.4 0.5 0.6 304
-
¥40.00
德国(Thyssen)SKH-9模具修补激光焊丝
-
¥40.00
德国(Thyssen)718模具修补激光焊丝
-
¥40.00
德国(Thyssen)8407模具修补激光焊丝
-
¥48.00
德国蒂森Thyssen P20模具激光焊丝氩弧焊丝
进入手机版

品牌 : |
至臻 |
型号 : |
J607Ni |
牌号 : |
J607Ni |
产地 : |
河北 |
类型 : |
结构钢焊条 |
材质 : |
合金 |
焊芯直径 : |
2.5/3.2/4.0 |
直径 : |
2.5/3.2/4.0 |
长度 : |
350mm |
焊接电流 : |
120-160 |
电流幅度 : |
120-160 |
熔点 : |
140 |
工作温度 : |
常温 |
适用范围 : |
广泛 |
产品详情
Product details
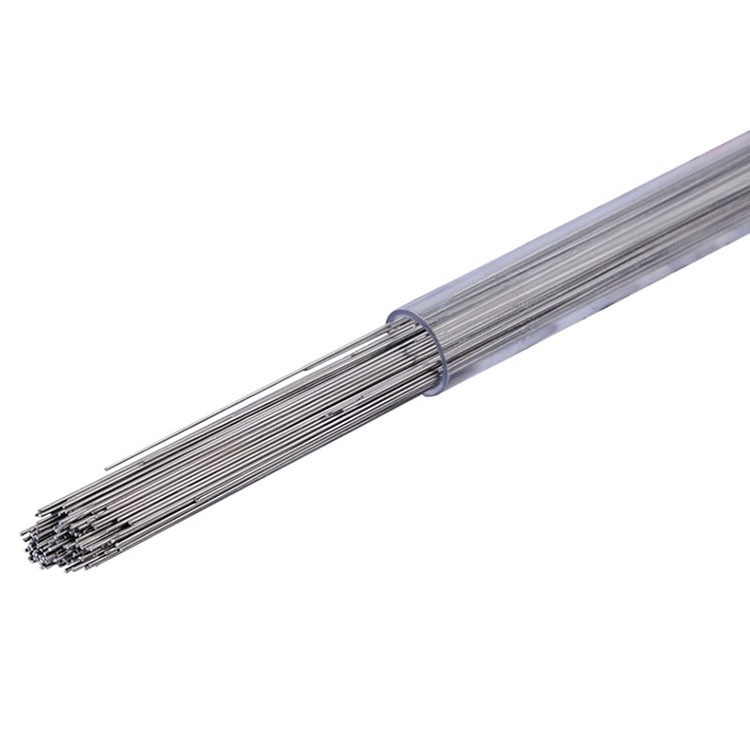
J607Ni是低氢钠型药皮的低合金高强度钢焊条,采用直流反接。熔敷金属具有良好的缺口冲击韧性和抗裂性能,可进行全位置焊接。
用途:
用于相应强度等级,并有再热裂纹倾向结构钢的焊接,如核反应堆壳体、锅炉锅筒、化工容器、贮罐等的焊接和补焊。
熔敷金属化学成分(%)
试验项目 | C | Mn | Si | S | P | Ni | Mo |
| 保证值 | ≤0.10 | ≥1.00 | ≤0.80 | ≤0.030 | ≤0.030 | 1.20~1.50 | 0.10~0.40 |
| 例值 | 0.068 | 1.47 | 0.52 | 0.011 | 0.015 | 1.23 | 0.18 |
熔敷金属力学性能(620℃×1h热处理)
试验项目 | Rm | Rel/Rp0.2 | A | KV2(J) |
| 保证值 | ≥620 | ≥530 | ≥17 | ≥34 |
| 例值 | 660 | 570 | 26 | 80 |
X射线探伤要求:I级
参考电流(DC+)
焊条直径(mm) | Φ3.2 | Φ4.0 | Φ5.0 |
| 焊接电流(A) | 80~120 | 130~180 | 170~240 |
注意事项:
1. 焊前焊条须经350℃烘焙1h,随烘随用。放在100~150℃恒温箱内,随用随取。
2. 焊前对焊件必须清除油污、铁锈、水分等杂质。
3. 焊接时以短弧操作,以窄道焊为宜。


搜好货供应商南宫市智臻焊材贸易有限公司供应大西洋CHE607Ni低氢钠型药皮低合金高强度钢焊条E6215-G P焊条 A5.5 E9015-G焊条,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解大西洋CHE607Ni低氢钠型药皮低合金高强度钢焊条E6215-G P焊条 A5.5 E9015-G焊条,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。

公司名称南宫市智臻焊材贸易有限公司
公司类型有限责任公司(自然人投资或控股)
经营模式生产厂家
成立日期2018-12-26
经营地址河北省邢台市段芦头镇李家村工业园
主营行业焊丝
主营产品或服务焊条,焊丝,焊粉,焊剂
为您精选
-
德国SKD11 模具激光焊丝 440C/SK
¥40 -
德国Thyssen ER420激光焊精密冷焊
¥45 -
国产进口SKD11SKD61模具修补焊丝H1
¥55 -
德国蒂森激光焊丝AL铝5356 4043 6
¥50 -
Cu307白铜焊条 ECuNi-BCu70N
¥170
-
Cu237铝青铜电焊条T237铝青铜焊条 E
¥89 -
Cu227磷青铜电焊条T227磷青铜焊条
¥90 -
TCu207硅青铜电焊条 ECuSi铜合金焊
¥90 -
YD型硬质合金复合材料堆焊焊条(YD焊条)
¥350 -
YD狼牙焊条 YD-8焊条 硬质合金YD-5
¥245
此大西洋CHE607Ni低氢钠型药皮低合金高强度钢焊条E6215-G P焊条 A5.5 E9015-G焊条产品由南宫市智臻焊材贸易有限公司在2021-12-19T20:37:09更新,主要更新内容为:产品类别,联系方式,产品参数,产品价格,产品图片信息。


