



相关产品推荐
-
 ¥230.00
新能源汽车散热铝板低温铝焊丝含助焊粉铝焊条药芯修补焊接灯饰
-
¥230.00
新能源汽配散热板低温铝焊条太阳能铝板修补焊接铝焊丝含助焊粉
-
¥230.00
电源水冷板太阳能散热器低温铝焊丝药芯焊接填充铝合金铝型材焊条
-
¥230.00
水冷板焊接电源太阳能散热器低温铝焊丝药芯修补填充铝合金铝型材
-
¥230.00
铝制真空钎焊水冷板低温铝焊丝太阳能散热板电力发电铝焊条药芯

品牌 : |
CR |
型号 : |
ER4047 |
牌号 : |
ER4047 |
产地 : |
广东 |
类型 : |
药芯 |
材质 : |
铝硅 |
助焊剂含量 : |
15-20% |
加工定制 : |
是 |
焊丝直径 : |
2.0mm ,1.6mm |
熔点 : |
480度 |
长度 : |
500(mm) |
重量 : |
2000 |
用途 : |
铝铝焊接 |
工作温度 : |
480℃-520℃ |
焊接电流 : |
10A |
是否含助焊剂 : |
是 |
适用范围 : |
白色金属修补,汽车水箱焊接,两器焊接 |
温馨提醒:
*市场价格波动较大,下单前请联系客户确认价格。
* 产品型号齐全,支持定制,如有其它需求请联系客服确认和询价。
* 为确保发货交期,请与客服确认库存及货期,量大珠三角地区可送货上门,免受物流影响。
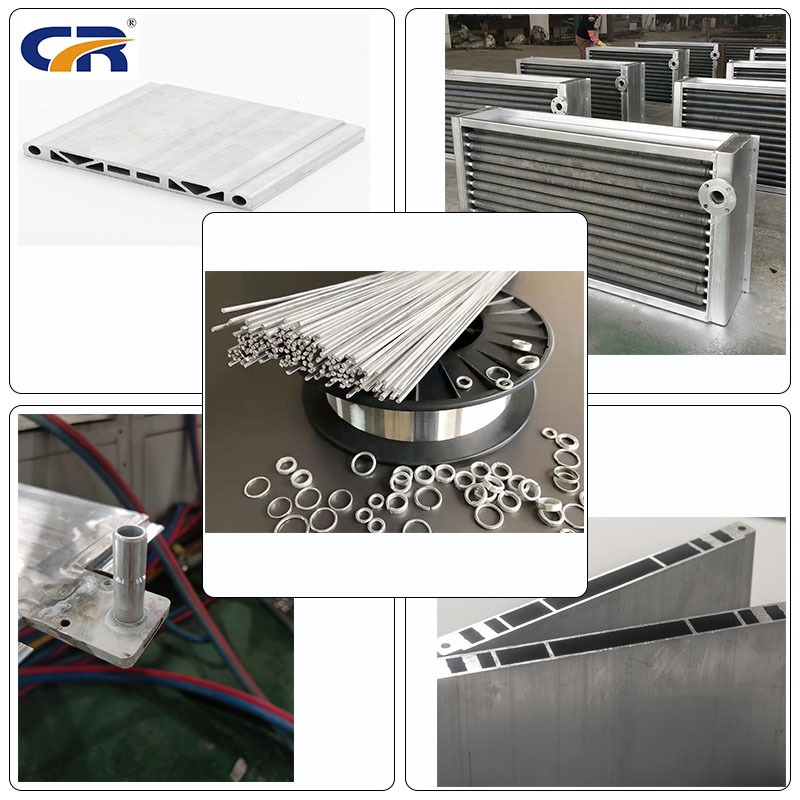
铝铝药芯焊条用途:应用于铝制件(不可异类相接),焊接时无需另加助焊剂、直接进行焊接操作、无需添加焊粉,流动性好焊点牢固
使用在铝合金上,请使用加热效率好的喷火枪
低温铝铝焊丝的使用说明:
第一步:通过物理的清洗,打磨表面,清洁焊接物表面油酯并用钢刷或铜刷去除电镀层、鏽蚀、漆料、油污、氧化物等等覆著物.
第二步:加热焊接处的母材表面(切勿直接烧焊条),直至温度到达焊丝的工作温度550度, 焊条才可靠近一起加热这样就可以靠母材的热傅导熔融焊条形成焊缝,还有只有当母材表面温度足够的时候,焊丝才能够很好地流动和渗透至金詹毛细。
第三步:当修复薄的铝件的时候,只要将铝母材加热到合适的工作温度,然后用焊丝来回摩擦熔融形成焊缝,只有用金高刷刷熔融焊丝填于焊接处形成焊缝。
PS .操作注意细节
1、母材的表面必须清理乾淨,即清即焊. (清理乾淨是指去除电镀层、鏽蚀、漆料、油污、氧化物等等)
2、母材的温度得达到550℃,包括焊接的过程中母材的温度也要保持550℃左右


为您精选
-
新能源汽车水冷板低温铝铝焊丝填充修补焊接太阳
¥2.70 -
地板革1600W塑料焊PVC/PP塑胶工具热
¥550 -
塑料焊枪1600w大功率PP调温PVC卷膜材
¥550 -
成睿 塑料热风枪 调温PVC塑胶地板焊接 热
¥550 -
塑料焊枪1600wPP板塑焊枪PVC卷膜材塑
¥550
-
厂家推荐调温pvc塑胶地板PP板防水卷材焊接
¥550 -
成睿 PVC地板材汽车保险杠热风枪焊接机
¥199 -
成睿 FT1600w手持式热风枪 分体式塑料
¥750 -
厂家直销 成睿 分体式可调温型1600w塑料
¥750 -
分体式塑料焊枪PP/PE板膜材珍珠棉焊接16
¥750


