
品牌 : |
鼎焊 |
型号 : |
A102 |
牌号 : |
A102 |
产地 : |
山东 |
类型 : |
不锈钢焊条 |
材质 : |
不锈钢 |
焊芯直径 : |
3.2mm |
药皮性质 : |
酸性焊条 |
直径 : |
3.2mm |
长度 : |
350 |
焊接电流 : |
80-120 |
电流幅度 : |
80-120 |
熔点 : |
650 |
工作温度 : |
49 |
硬度HRC : |
56 |
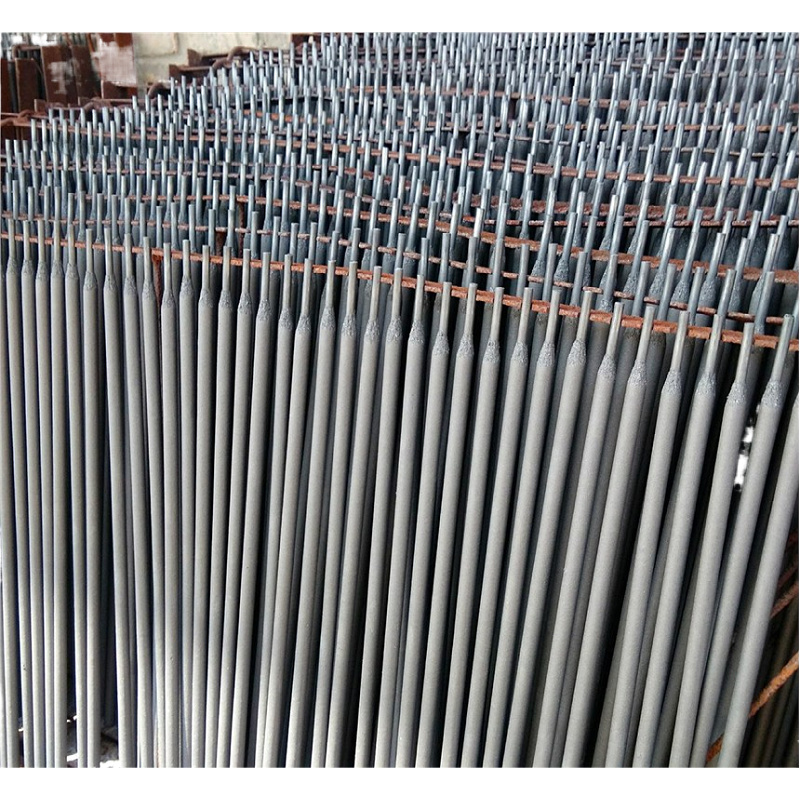
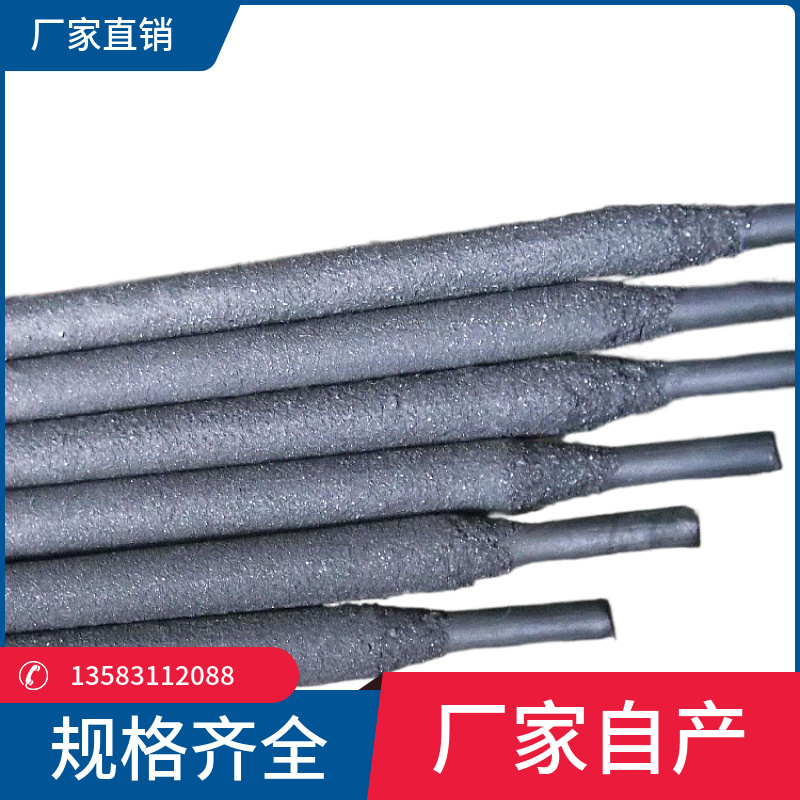
A102不锈钢焊条 304氩弧电焊条 双相 308 不锈钢焊条 鼎焊牌价格
GB/T 983 E308-16
AWS A5.4 E308-16
说明:
A102是钛钙型药皮的Cr19Ni10不锈钢焊条。熔敷金属具有良好的力学性能及抗晶间腐蚀性能。有优良的焊接工艺性能和抗气孔性能,药皮耐发红、抗开裂。可交直流两用。
用途:
用于焊接工作温度低于300℃的耐腐蚀的06Cr19Ni10及06Cr18Ni11Ti的不锈钢结构。
熔敷金属化学成分(%)
C | Mn | Si | S | P | Cr | Ni | Mo | Cu | |
保证值 | ≤0.080 | 0.50~ 2.50 | ≤1.00 | ≤0.030 | ≤0.040 | 18.0~21.0 | 9.0~ 11.0 | ≤0.750 | ≤0.75 |
例值 | 0.038 | 1.35 | 0.68 | 0.008 | 0.022 | 19.75 | 9.60 | 0.064 | 0.10 |
熔敷金属力学性能
试验项目 | Rm (N/mm2) | A (%) |
保证值 | ≥550 | ≥30 |
例值 | 590 | 45 |
参考电流 (AC、DC+)
焊条直径(mm) | φ2.0 | φ2.5 | φ3.2 | φ4.0 | φ5.0 |
焊接电流(A) | 40~80 | 50~100 | 70~130 | 100~160 | 140~200 |
注意事项:
⒈焊前焊条须经300℃烘焙1h。
⒉尽可能采用直流电源,电流不宜过大。



发送询价单
您对该公司的咨询信息已成功提交,请注意接听供应商电话。
联系人信息
请输入您的称呼
请输入正确的联系方式
请选择咨询问题
请输入正确的图形验证码
 提交成功
商家已收到您的消息,请注意接听供应商的来电~

确保商家能在第一时间与您取得联系
请留下您的联系方式
请输入正确的联系电话
请输入称呼或公司名称
 换一张
请输入验证码


