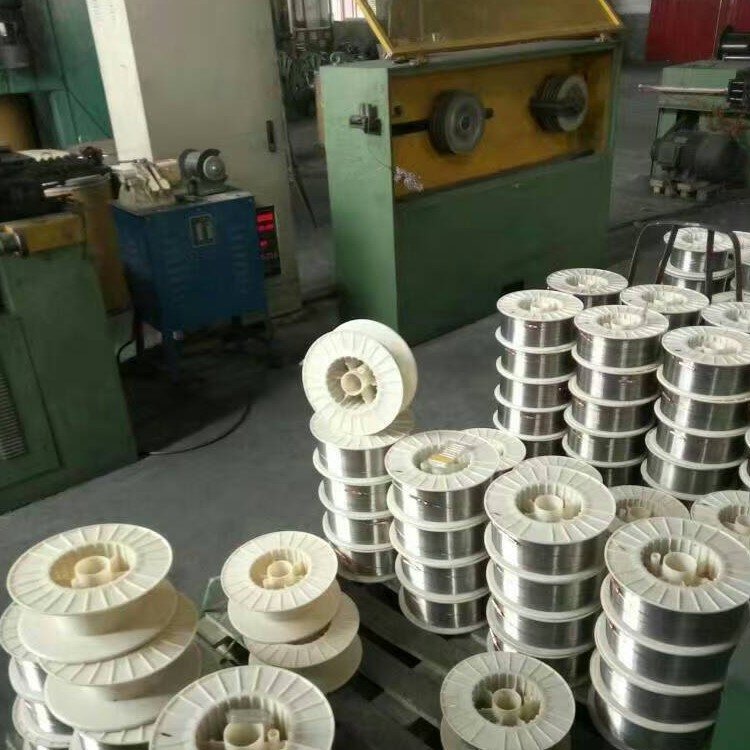
品牌 : |
瑞冠 |
型号 : |
WE9253 |
产地 : |
山西 |
类型 : |
药芯 |
材质 : |
铜铝焊丝 |
加工定制 : |
否 |
焊丝直径 : |
1.0 1.2 1.6mm |
熔点 : |
600°C |
长度 : |
1000MM |
重量 : |
15kg |
用途 : |
广泛 |
工作温度 : |
常温/高温(℃) |
焊接电流 : |
80-220A |
适用范围 : |
铜铁铝不锈钢都可以焊接 |
可售卖地 : |
全国 |


一、铜铝钎焊材料简介铜铝药芯焊丝XR-FC0215是新一代为电器行业设计及生产的高性能环保焊接材料,它可以在铜铝之间、铜母线与铝箔之间、铝铝之间进行焊接。铜铝药芯焊丝XR-FC20A的流动性适中,比FC0215有更好的焊接强度和导电性,是实现铜铝焊接的理想材料。铜铝药芯焊丝XR-FC22的流动性低于XR-FC20A,有较好的焊接强度,适合较大间隙的工件钎焊,焊接时比XR-FC0215易形成堆积,易填满缝隙。对与铜铝管的钎焊推荐使用XR-FC22,其更易形成致密性好的接头。对于铜铝管外径较大,渗透深度要求较高的产品,建议使用铜铝钎焊丝XR-BW200和铜铝钎剂膏FS312C。钎料成分与进口焊丝接近程度99%以上,符合欧盟RoHS绿色标准。影响钎料在铜铝母材润湿性、流动性起关键作用的钎剂,是多种氟化物组成的共晶分子熔盐,非腐蚀性钎剂,性质稳定,在空气中不吸水氧化,可长期储存。 特殊规格的钎焊材料可以按客户要求定制。
二、产品使用方法1. 适合焊接的母材铜:紫铜、黄铜。铝及铝合金:1×××;2×××;3×××;4×××(美国铝业协会AA标准)系列材料。2. 焊接工具:普通焊炬、胶管
3.根据使用产品不同,焊接方法可分为两种:(1)铜铝药芯焊丝焊接前彻底清除母材上的油污、污垢、绝缘层等,来回移动焊枪均匀加热焊接部位,先加热厚件,后加热薄件;先加热铜件,后加热铝件;焊件温度达到450-500°C时,将焊丝加入焊接部位,让焊丝均匀熔化流入焊缝中(不可用火焰直接对准焊丝加热)。再用火焰微微扫一下焊接部位,保证焊接部位钎料铺展定位,移开焊枪并让其自然冷却,即可完成焊接。 (2)钎剂膏与钎焊丝配合 焊接前彻底清除母材的油污、污垢、绝缘层等,可用毛笔等在焊接部位均匀地涂上钎焊膏,合上铜铝母材,保持焊件的平整,应用适当的夹具固定,用火焰先加热厚件,后加热薄件;先加热铜件,后加热铝件,保证焊件均匀加热。加热时从焊缝处可看到钎焊膏先由膏状变成白色固体,继续加热,当固体变成液态时,钎剂膏达到活性温度,及时添加钎焊丝到焊缝中,当焊缝中流满钎料时,再用火焰微微扫一下焊接部位,使残留的钎剂能从焊缝中排出,避免夹渣。移开焊枪,待工件自然冷却,即可完成焊接。


发送询价单
您对该公司的咨询信息已成功提交,请注意接听供应商电话。
联系人信息
请输入您的称呼
请输入正确的联系方式
请选择咨询问题
请输入正确的图形验证码
 提交成功
商家已收到您的消息,请注意接听供应商的来电~

确保商家能在第一时间与您取得联系
请留下您的联系方式
请输入正确的联系电话
请输入称呼或公司名称
 换一张
请输入验证码