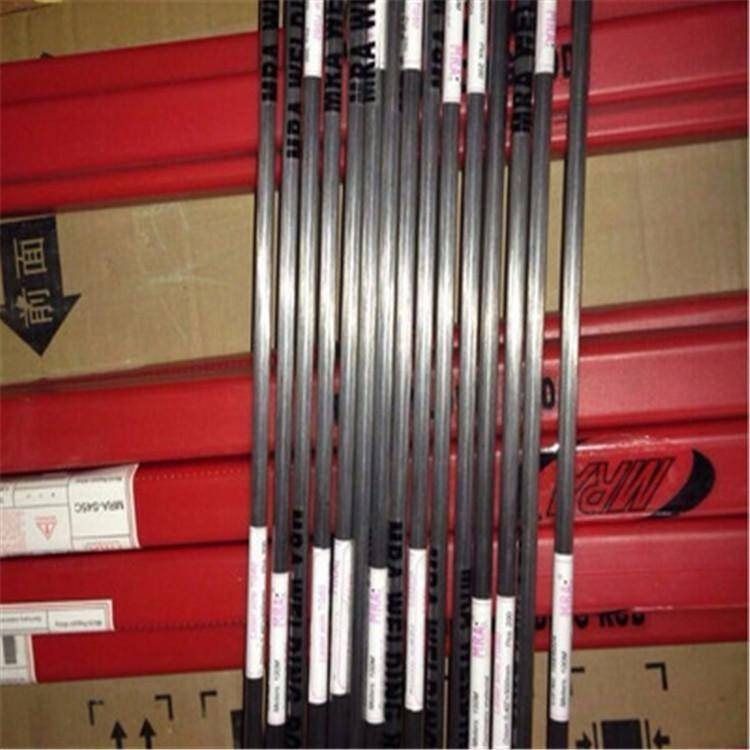
品牌 : |
瑞冠 |
型号 : |
TGF-321 |
牌号 : |
TGF-321 |
产地 : |
清河县 |
类型 : |
实心焊丝 |
材质 : |
铝 |
加工定制 : |
否 |
焊丝直径 : |
1.6-2.0-2.5-3.2mm |
熔点 : |
700℃ |
长度 : |
1000mm |
重量 : |
5kg |
用途 : |
用于0Cr18Ni10Ti不锈钢的焊 |
工作温度 : |
1200℃ |
焊接电流 : |
1200℃ |
是否含助焊剂 : |
否 |
适用范围 : |
广泛 |
可售卖地 : |
全国 |
H0Cr20Ni10Ti
符合 GB/T 29713 S321
YB/T 5092 H08Cr19Ni10Ti
AWS A5.9 ER321
ISO 14343-B-SS321
说明:
焊丝主要成分是18Cr-8Ni-Ti,为不锈钢MIG焊丝,可全位置焊接。因在SUS308基础上添加Ti,能有效改善耐腐蚀性,尤其提高抗晶界腐蚀性能。焊接作业性——送丝顺畅、电弧稳定、成形美观、飞溅极少。
用途:
常应用于食品机械、器械、压力容器、石油化工等场合,如07Cr19Ni11Ti(SUS321)。
焊丝化学成分(%)
参考电流 (DC+)
C | Mn | Si | Cr | Ni | Mo | Cu | Ti | |||
保证值 | ≤0.08 | 1.00~ 2.50 | 0.30~ 0.65 | 18.50~ 20.50 | 9.00~ 10.50 | ≤0.75 | ≤0.030 | ≤0.030 | ≤0.75 | 9×C- 1.00 |
例值 | 0.038 | 1.54 | 0.47 | 19.60 | 9.76 | 0.42 | 0.015 | 0.009 | 0.24 | 0.58 |
直径(mm) | φ0.8 | φ1.0 | φ1.2 |
焊接电流(A) | 70~150 | 100~200 | 140~220 |
注意事项:
1.保护气体:注意保护气体的纯度,混合气配比推荐Ar+1~3%O2。
2.气体流量:20~25L/min。
3.干伸长度:15~25mm。
4.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
5.室外施焊时,当风速大于1.5m/s应采取防风措施,须有适当的防风措施,以防发生气孔。
以上建议仅供参考,在具体操作中以现场情况为准。必要时先进行工艺评定再确定焊接方案。


发送询价单
您对该公司的咨询信息已成功提交,请注意接听供应商电话。
联系人信息
请输入您的称呼
请输入正确的联系方式
请选择咨询问题
请输入正确的图形验证码
 提交成功
商家已收到您的消息,请注意接听供应商的来电~

确保商家能在第一时间与您取得联系
请留下您的联系方式
请输入正确的联系电话
请输入称呼或公司名称
 换一张
请输入验证码