



相关产品推荐
-
 ¥5200.00
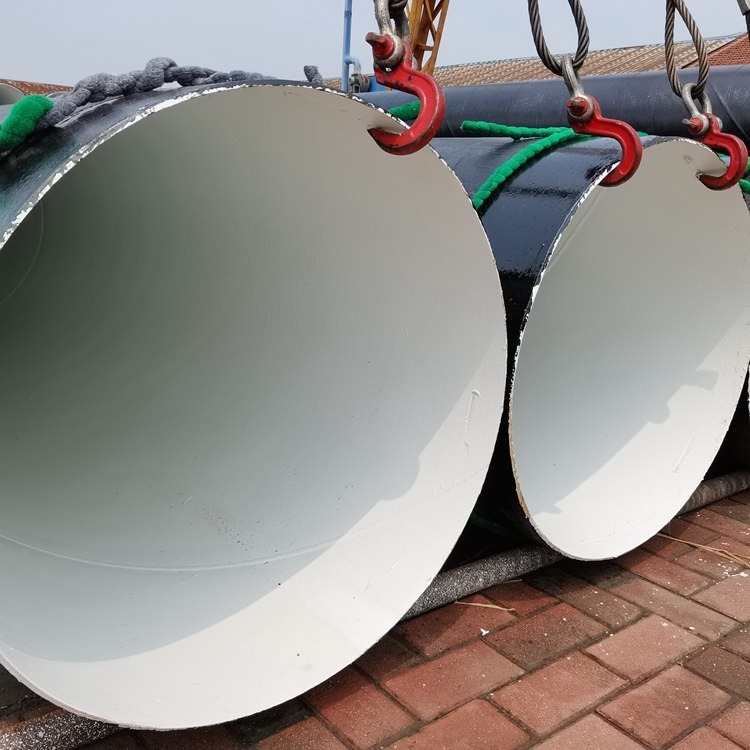
友通牌 郊区化工厂排污水雨水直埋式内外环氧树脂涂料防腐螺旋管道
-
¥5200.00
友通牌 化工厂排污水雨水直埋式内外环氧树脂涂料防腐螺旋管道 DN
-
¥5200.00
友通管道 商场学校公寓用小口径沟槽连接冷水输送用涂塑衬塑复合钢管
-
¥5200.00
友通管道 学校用外涂塑内衬塑钢管 环氧树脂小口径沟槽连接焊接钢管
-
¥5200.00
友通管道 商场用沟槽连接用的内外涂塑复合钢管 DN150 DN2

螺旋钢管退磁一般选用的是直流退磁线圈,将退磁线圈加在磁粉探伤机之后,但退磁效果并不能使客户满意,问题在于直流退磁场只是产生反向半周磁场,只能让大口径螺旋钢管如何退磁内部剩磁反向部分抵消,对外表现的剩磁停留在所需的范围内,所以效果不很稳定。往往是在现场能够达标,经过搬运、敲打后, 磁场又超标了。其原因就是大口径螺旋钢管如何退磁内部的磁畴没有经过"磁锻炼"处于不很稳定状态。大口径螺旋钢管如何退磁剩磁的国家标准是30GS以下,HT30D钢管退磁系统能够将钢管剩磁稳定退到10GS左右,以避 免在以后的运输过程中剩磁再反弹。 技术指标 外形尺寸: 工作电压:220V 工作电流:5-20A连续可调 工作频率:0-50Hz连续可调 退磁线圈内径尺寸:(按客户要求计)。 国标螺旋钢管焊缝呈螺旋线分布,焊缝长,尤其是处于动态条件下焊接时,焊缝还来不及冷却就离开了成型点,极易产生焊接热裂纹。裂纹的方向和焊缝平行,和钢管轴线成一定夹角一般在30-70°之间。这个角度刚好与剪切破坏角度相一致,因此其抗弯、抗拉、抗压和抗扭性能远不如直缝埋弧焊管,同时由于焊接位置限制,产生的马鞍形和鱼脊形焊缝影响美观。另外,施工过程中,螺旋焊母管节点处的相贯线焊缝割裂了螺旋缝,产生较大的焊接应力,因而大大削弱构件的安全性能,因此应加强螺旋焊管焊缝的无损检测力度,确保焊接质量,否则在重要的钢结构场合不宜使用螺旋埋弧焊管。


为您精选
-
友通管道 DN300内外涂塑复合钢管 消防用
¥5200 -
友通管道 DN300 DN400 DN600
¥5150 -
友通管道 DN1400水厂用埋弧焊防腐钢管
¥5150 -
友通管道 DN1000水厂用蓄水池IPN87
¥5150 -
友通管道 DN800管廊再生水用IPN871
¥5150
-
友通管道 DN200再生水用环氧仓涂料内衬塑
¥5150 -
友通管道 DN300内外IPN8710防腐管
¥5150 -
友通管道 DN600mm饮水级tpep防腐管
¥5200 -
友通管道 DN500mm外三层挤塑聚乙烯内环
¥5200 -
友通管道 DN400mm外三层挤塑聚乙烯内环
¥5200


