


好货推荐
-
 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
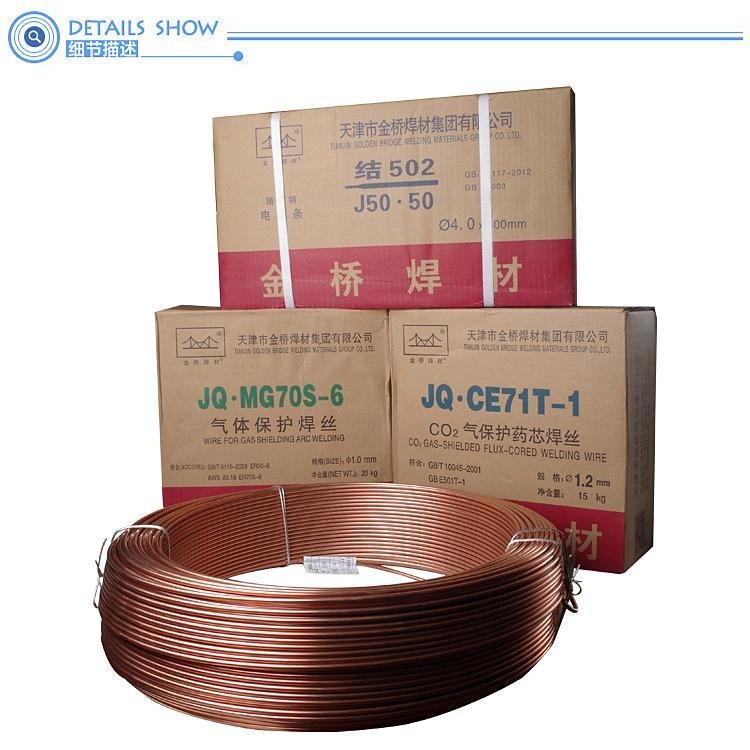 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
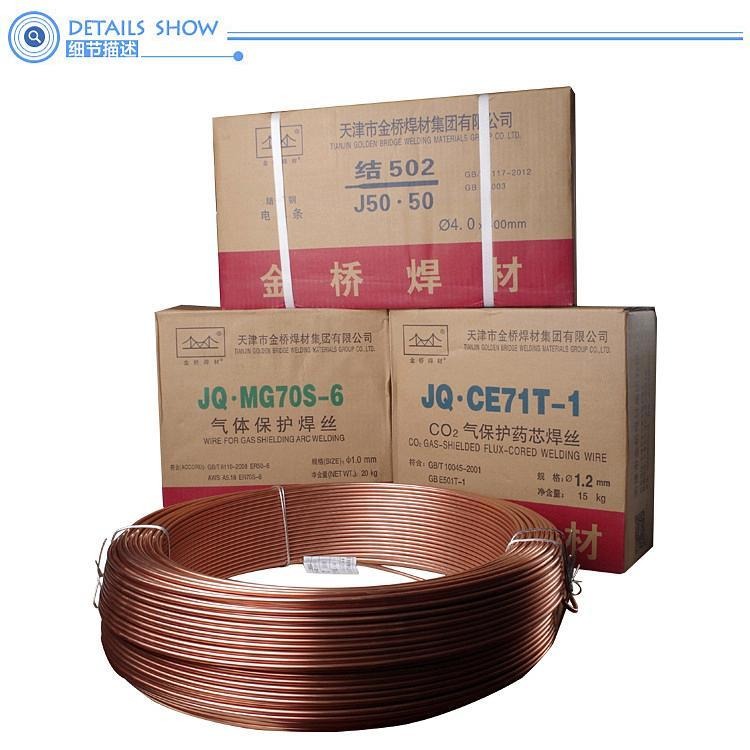 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
相关产品推荐
进入手机版

品牌 : |
日本神钢 |
型号 : |
NIC 70A |
牌号 : |
NIC 70A |
产地 : |
日本 |
类型 : |
镍及镍合金焊条 |
材质 : |
镍 |
焊芯直径 : |
2.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
400 |
焊接电流 : |
260 |
电流幅度 : |
220 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
产品详情
Product details
镍基焊条 NIC-70A镍基焊条 EniCrFe-1日本神钢镍基焊条用于焊接茵康镍及异种金属,如茵康镍与低合金钢或不锈钢与低合金钢,仅采用交流,烘干:200~250℃×0.5~1h镍基合金焊接一般情况下不需预热和热处理,只是在耐蚀堆焊时考虑适当的预热和热处理。3、焊接注意事项及要求 (1)焊条保温筒内必须存放同牌号的焊条,温度在50-150℃;打开包装可以不烘干,再次烘干200-300℃烘干1-2H,烘干温度不得大于350℃,*多烘干3次;累计不超过10小时;(2)各层各道的焊接接头要错开,层间清理要彻底; (3)禁止在非焊接部位引弧及电弧擦伤管材表面;(4)打底要控制好电弧,运弧及送丝要均匀,以保证焊缝根部熔合良好; 在镍及镍基合金焊接施工中,先要做好焊前清理,在保证熔合良好的前提下,选用较小的焊接线能量,严格控制层间温度,选用较大的坡口角度和较小的钝边,尽量不使焊缝拉平或凹下。另外,在执行合适的焊接工艺的同时,还要在施工过程中严格管理,才能保证镍及镍基合金焊缝的焊接质量。


搜好货供应商山东孚尔特焊接材料有限公司供应神钢焊条 NIC 70A镍基焊条 EniCrFe1日本神钢镍基焊条,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解神钢焊条 NIC 70A镍基焊条 EniCrFe1日本神钢镍基焊条,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。

公司名称山东孚尔特焊接材料有限公司
公司类型有限责任公司(自然人投资或控股)
经营模式生产厂家
成立日期2019-03-12
经营地址山东省济南市河套庄3号2-1-905室
主营行业焊丝
主营产品或服务焊条,焊丝,焊接材料
为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


