


产品分类
相关产品推荐

牌号 : |
74G33W NC010 |
用途级别 : |
注塑级 |
品牌 : |
杜邦 |
产地(厂家) : |
美国 |
销售 : |
全国 |
单价 : |
40 |
起订量 : |
25 |
密度 : |
1.32 |
发货地 : |
东莞市 |
填充 : |
33%纤 |
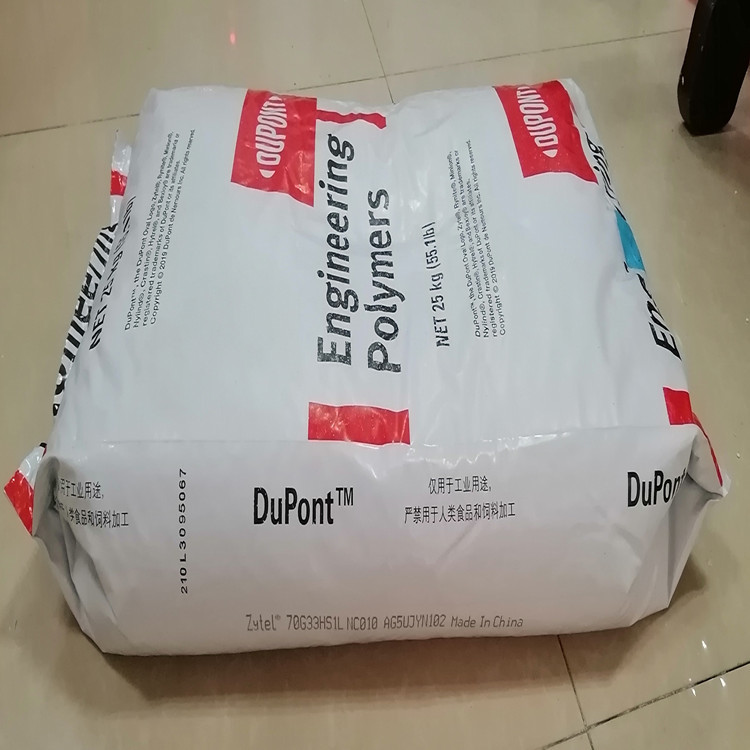
PA612美国杜邦 74G33W NC010 聚酰胺
33% Glass Reinforced Polyamide 612
模具湿度:
建议80℃.模具温度将影响结晶度,而结晶度将影响产品的物理特性。对于薄壁塑件,如果使用低于40℃的模具温度,则塑件的结晶度将随着时间而变化,为了保持塑件的几何稳定性,需要进行退火处理。
| 黄卡编号 | |
| 填料/增强材料 |
|
| 添加剂 |
|
| 特性 |
|
| 机构评级 |
|
| 形式 |
|
| 加工方法 |
|


尼龙612的注塑压力不稳定
一般这种情况同注塑机的射咀孔过小有关,因为射咀是同模具长期接触的,模具温度很低20-90 ℃,射咀温度240-280 ℃,他们之间存在温差难免会发生热交换,当射咀的温度降到尼龙的熔点以下时,射咀孔被冻结,在下次注射时得大的压力冲开,造成压力损失产生*注,但这时加大注塑压力后,生产几模后又会涨模。从现象看是注塑机注塑不稳定,其实是射咀孔过小,加大射咀孔这个现象就会消失。
制品内应力过大:
1、降低注射压力,降低注射时间,降低保压压力,降低保压时间。
2、提高料温,提高模具温度。
制品收缩不均:
1、降低料温,降低模具温度,提高冷却时间。
2、提高注射压力,提高注射时间,提高保压压力,提高保压时间。
注射压力:
通常在750~1250bar,取决于材料和新产品设计。

为您精选
-

日本东丽 Hytrel 6037F 阻燃级T
¥32 -
Hytrel日本东丽 7277R-07 耐水
¥32 -
通用级TPEE Hytrel日本东丽 637
¥32 -
低磨耗TPEE Hytrel日本东丽 634
¥32 -
抗静电级TPEE 日本东丽 Hytrel 6
¥32
-
TPEE 日本东丽 Hytrel 5557M
¥31 -
Hytrel TPEE 日本东丽 4057W
¥31 -
TPEE日本东丽Hytrel TR8341C
¥31 -
日本东丽Hytrel 5577R-07 耐水
¥29 -
Hytrel日本东丽 5557G05 加玻纤
¥29


