


-
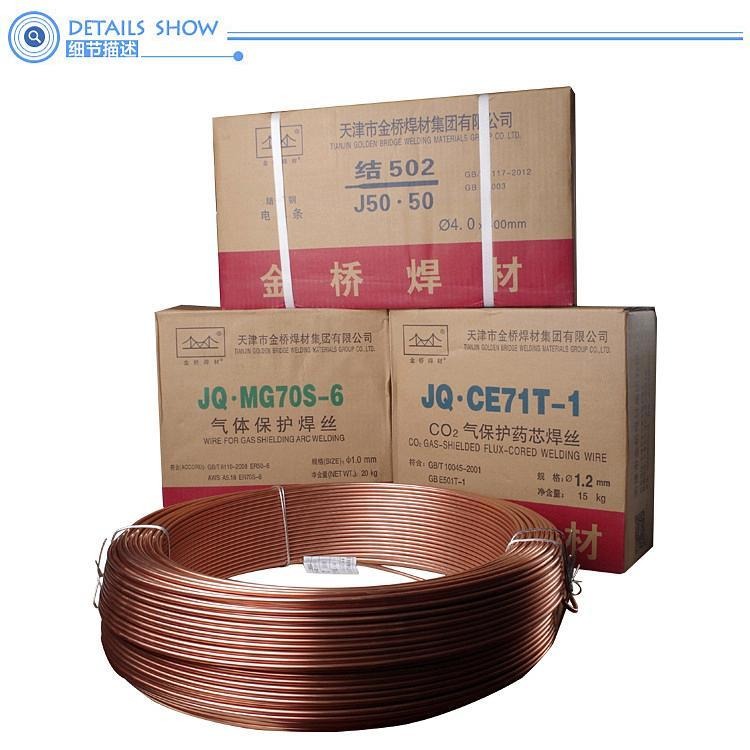 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
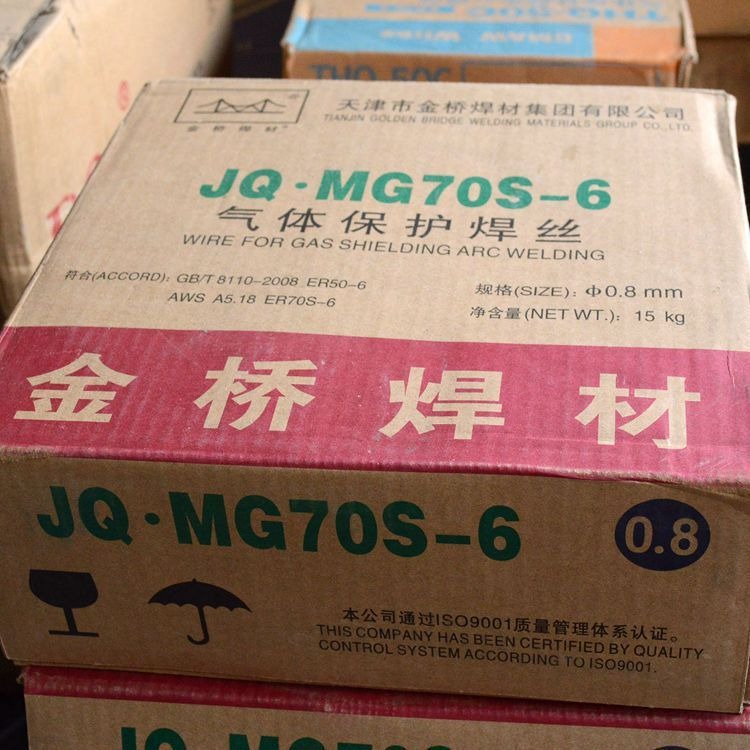 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
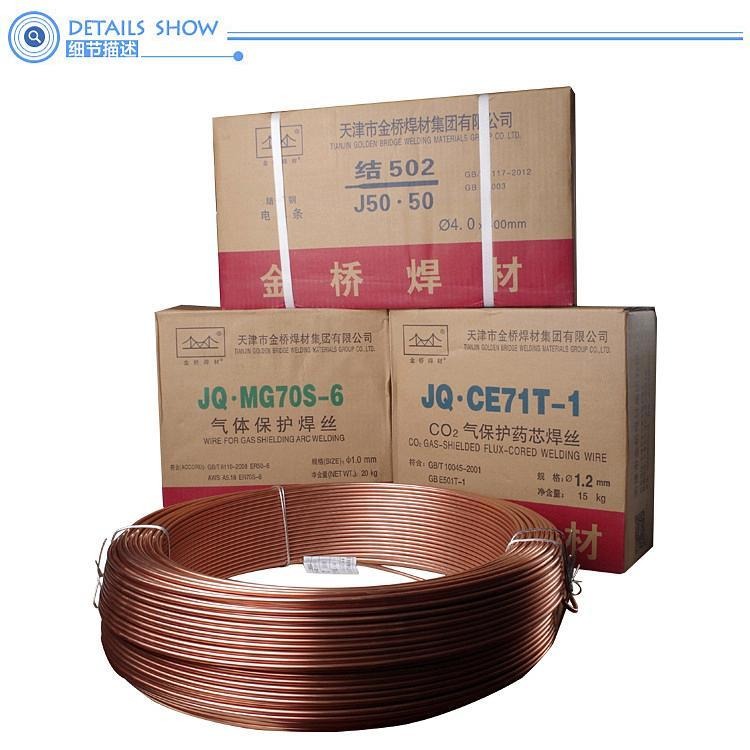 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
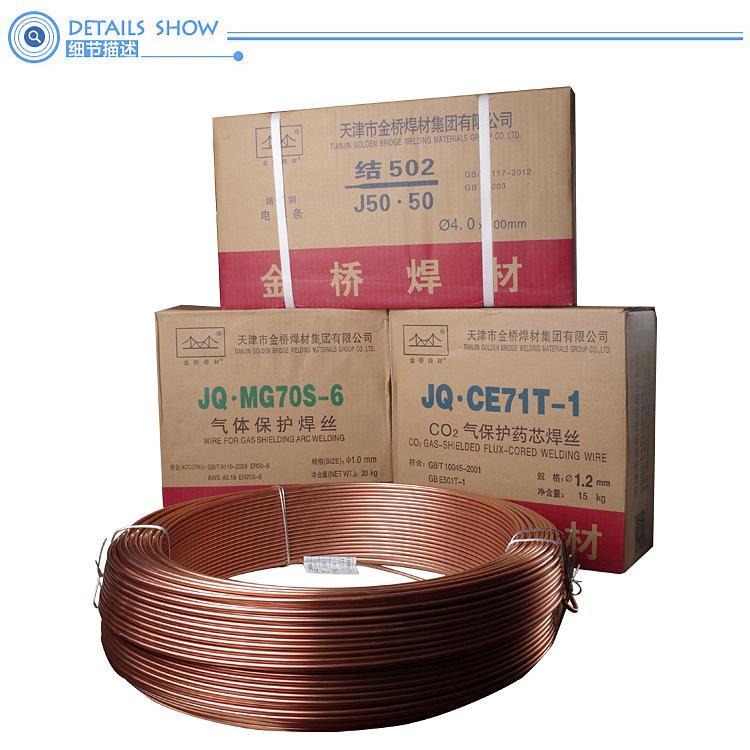 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
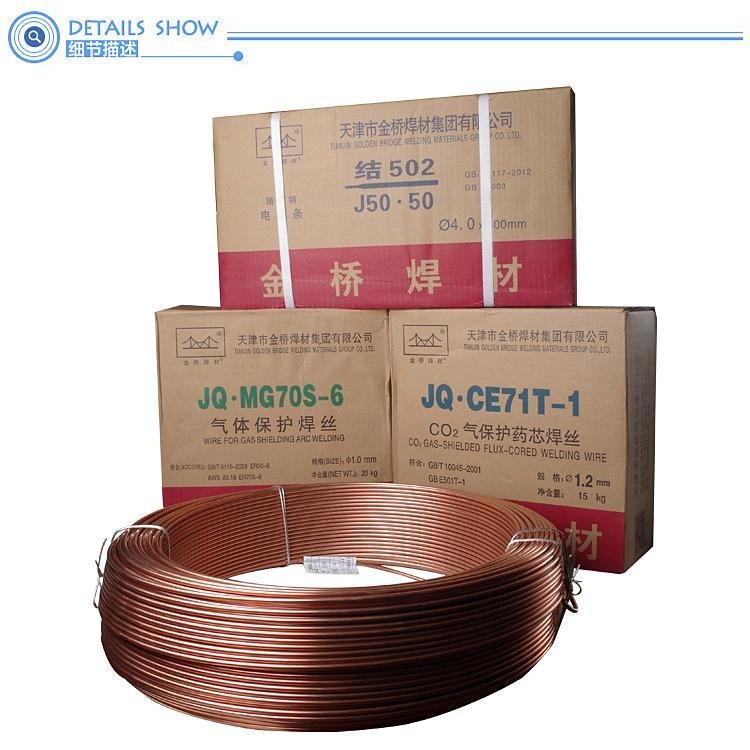 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
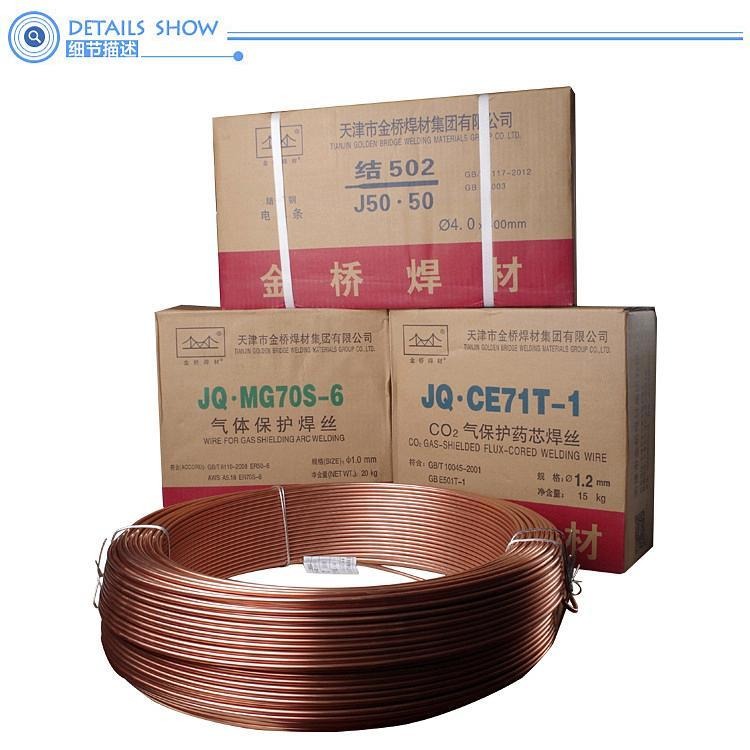 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
电力 |
型号 : |
PP-R317 |
牌号 : |
PP-R317 |
产地 : |
上海 |
类型 : |
堆焊焊条 |
材质 : |
耐热钢 |
焊芯直径 : |
2.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
400 |
焊接电流 : |
260 |
电流幅度 : |
220 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
PP-R317耐热钢焊条是低氢钠型皮含Cr1.2%-Mo0.5%-V的珠光体耐热钢焊条,采用直流反接,短弧操作,可进行全位置焊接。焊前焊件预热至250~300℃,并保持该层间温度。焊后需经高温回火处理。
适用于工作温度在580℃以下的锅炉受热面管子和540℃以下的蒸汽管道、集箱,如12CrMoV、12Cr1MoVG等钢的焊接。也应用于石油裂化设备、高温合成化工机械及相应强度等级的低合金高强度钢的焊接。
熔敷金属化学成分(%)
元 素 C Mn Si Cr Mo V S P
标准值 0.05~
0.12 ≤0.90 ≤0.60 0.80~
1.50 0.40~
0.65 0.10~
0.35 ≤0.035
≤0.020* ≤0.035
≤0.030*
注:*元素含量为JB/T4747所要求。
熔敷金属力学性能(焊后730℃±15℃×2h回火处理)
试验项目 抗拉强度
Rm/ MPa 屈服强度
ReL或Rp0.2/ MPa 伸长率
A / % 常温 冲击吸收功
AKV/ J
标准值 ≥540
540~640* ≥440 ≥17
≥20* ≥27
≥47*
PP-R102 钼和铬钼耐热钢焊条
PP-R102是钛钙型药皮的含Mo0.5%的珠光体耐热钢焊条。其焊接工艺性能优良,交直流两用,可进行全位置焊接。焊缝成型美观。焊前焊件预热至90~llO℃,并保持该层间温度。
熔敷金属化学成分(%)
元 素 C Mn Si Cr Mo Ni V S P Cu
标准值 ≤
0.19 0.50~
1.00 ≤0.50 9.50~
12.00 0.80~
1.00 0.40~
1.10 0.20~
0.40 ≤
0.030 ≤0.035 ≤0.50
熔敷金属力学性能(焊后750℃±15℃×4h回火处理)
试验项目 抗拉强度
Rm/ MPa 屈服强度
ReL或Rp0.2/ MPa 伸长率
A / % 常温 冲击吸收功
AKV/ J
标准值 ≥730 — ≥15 —
X射线探伤:Ⅰ级。
药皮含水量或熔敷金属扩散氢含量:≤0.15%或≤4.0mL/100g(甘油法)。
参考电流(DC+)
焊条直径 / mm 2.5 3.2 4.0 5.0
焊接电流 / A 60~90 90~120 130~170 170~210
注意事项:
1. 焊前焊条须经350℃烘焙1小时,随烘随用。
2. 焊前必须对焊件清除铁锈、油污、水分等杂质


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


