


-
 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
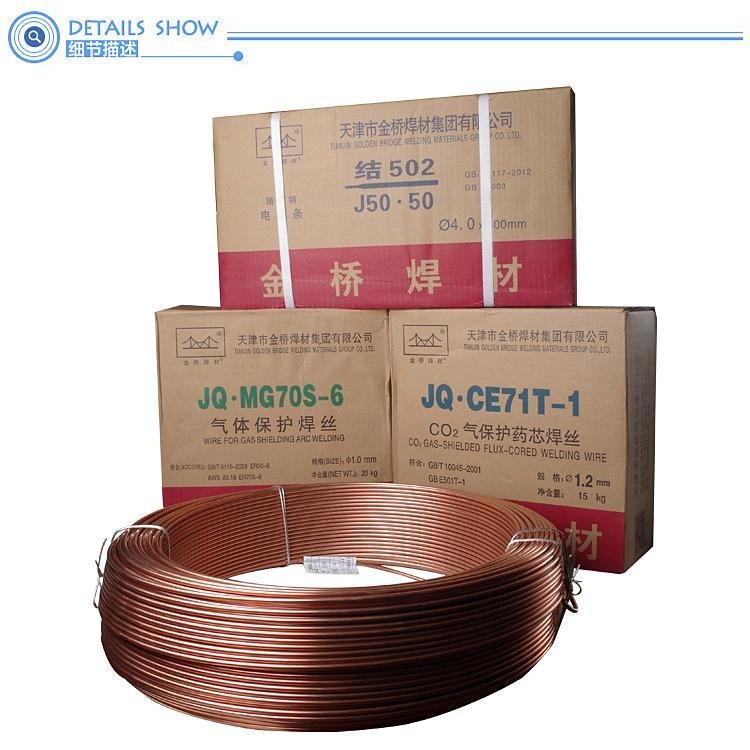 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
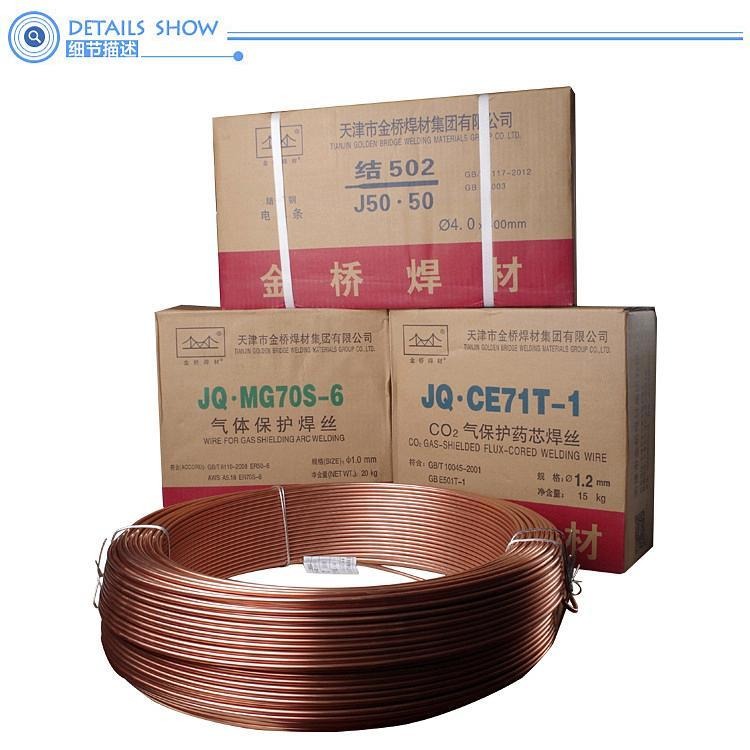 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
大西洋 |
型号 : |
CHN102 |
牌号 : |
CHN102 |
产地 : |
四川 |
类型 : |
堆焊焊条 |
材质 : |
合金钢 |
焊芯直径 : |
2.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
180 |
焊接电流 : |
120 |
电流幅度 : |
220 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
大西洋耐磨堆焊用焊条
焊条牌号 | 药皮类型 | 电流种类 | 主要用途 |
CHR107 | 低氢型 | 直 流 | 常温低硬度堆焊 |
CHR112 | 钛钙型 | 交直流 | 常温低硬度堆焊 |
CHR127 | 低氢型 | 直 流 | 常温低硬度堆焊 |
CHR132 | 钛钙型 | 交直流 | 常温低硬度堆焊 |
CHR172 | 钛钙型 | 交直流 | 常温低硬度堆焊 |
CHR207 | 低氢型 | 直 流 | 常温低硬度堆焊 |
CHR212 | 钛钙型 | 交直流 | 常温低硬度堆焊 |
CHR227 | 低氢型 | 直 流 | 岩石、泥沙磨损件堆焊 |
CHR237 | 低氢型 | 直 流 | 泥沙及气蚀磨损件堆焊 |
CHR256 | 低氢型 | 交直流 | 高锰钢堆焊 |
CHR266 | 低氢型 | 交直流 | 高锰钢堆焊 |
CHR276 | 低氢型 | 交直流 | 耐气蚀和高锰钢堆焊 |
CHR307 | 低氢型 | 直 流 | 制造高速钢刀具及修复堆焊 |
CHR322 | 钛钙型 | 交直流 | 冷冲模及切削刀具堆焊 |
CHR326Ni | 低氢型 | 交直流 | 冷冲模及切削刀具堆焊 |
CHR327 | 低氢型 | 直 流 | 冷冲模及切削刀具堆焊 |
CHR337 | 低氢型 | 直 流 | 热锻模堆焊 |
CHR397 | 低氢型 | 直 流 | 热锻模堆焊 |
CHR507 | 低氢型 | 直 流 | 1Cr13阀门堆焊 |
CHR507Mo | 低氢型 | 直 流 | 1Cr13阀门堆焊 |
CHR507MoNb | 低氢型 | 直 流 | 1Cr13阀门堆焊 |
CHR517 | 低氢型 | 直 流 | 2Cr13阀门堆焊 |
CHR547MoA | 低氢型 | 直 流 | 高压阀门堆焊 |
CHR547Mo | 低氢型 | 直 流 | 高压阀门堆焊 |
CHR577 | 低氢型 | 直 流 | 高压阀门堆焊 |
CHR608 | 石墨型 | 交直流 | 泥沙磨损及轻冲击件堆焊 |
CHR618 | 石墨型 | 交直流 | 耐泥沙、气蚀磨损件堆焊 |
CHR646 | 低氢型 | 交直流 | 高温磨损件堆焊 |
CHR648 | 石墨型 | 交直流 | 高温磨损件堆焊 |
CHR678 | 石墨型 | 交直流 | 泥沙及冲击件堆焊 |
CHR698 | 石墨型 | 交直流 | 泥沙及强磨损件堆焊 |
CHR707 | 低氢型 | 直 流 | 泥沙及强磨损件堆焊 |
铬镍不锈钢焊条简明表 | |||||||||||
牌号 | GB标准 | AWS标准 | 药皮类型 | 焊接电源 | 主要用途 | ||||||
PP-A002 | E308L-16 | E308L-16 | 钛钙型 | AC、DC+ | 用于焊接超低碳Cr19Ni10不锈钢结构,也可用于0Cr19Ni11Ti工作温度低于300℃耐腐蚀的不锈钢结构,主要用于合成纤维、化肥、石油等设备的制造。 | ||||||
PP-A022 | E316L-16 | E316L-16 | 钛钙型 | AC、DC+ | 用于焊接尿素、合成纤维等设备及相同类型的不锈钢结构,也可用于焊后不能进行热处理的铬不锈钢及复合钢、异种钢等。 | ||||||
PP-A022Mo | E317L-16 | E317L-16 | 钛钙型 | AC、DC+ | 用于超低碳00Cr18Ni12Mo3不锈钢,也可用于焊后不能进行热处理的铬不锈钢及复合钢和异种钢的焊接。 | ||||||
PP-A032 | E317MoCuL-16 | 钛钙型 | AC、DC+ | 由于焊缝中含有Mo和Cu,在 介质中具有较高的抗腐蚀性能,用于焊接合成纤维等设备在稀、中浓度 介质中工作的同类型低碳不锈钢结构,也可焊接Cr10Si3耐酸钢。 | |||||||
熔敷金属力学性能(焊后730℃±15℃×5h回火处理) 试验项目抗拉强度Rm / MPa屈服强度ReL或Rp0.2/ MPa伸长率A / %常温冲击吸收功AKV / J标准值≥550≥460≥15≥27例值6405402360
X射线探伤:Ⅰ级。
药皮含水量或熔敷金属扩散氢含量:≤0.30%或≤10.0mL/100g( 法)。
参考电流 焊条直径 / mm2.53.24.05.0焊接电流 / A60~9090~120130~170170~210
注意事项: 1. 焊前焊条须经350℃烘焙1小时,随烘随用。 2. 焊前必须对焊件清除铁锈、油污、水分等杂质。 |


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


