


-
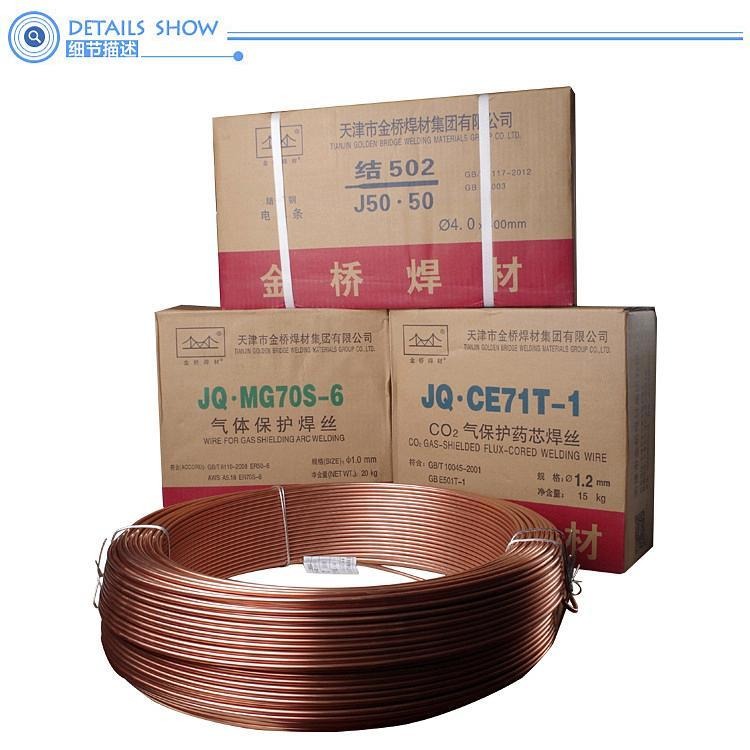 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
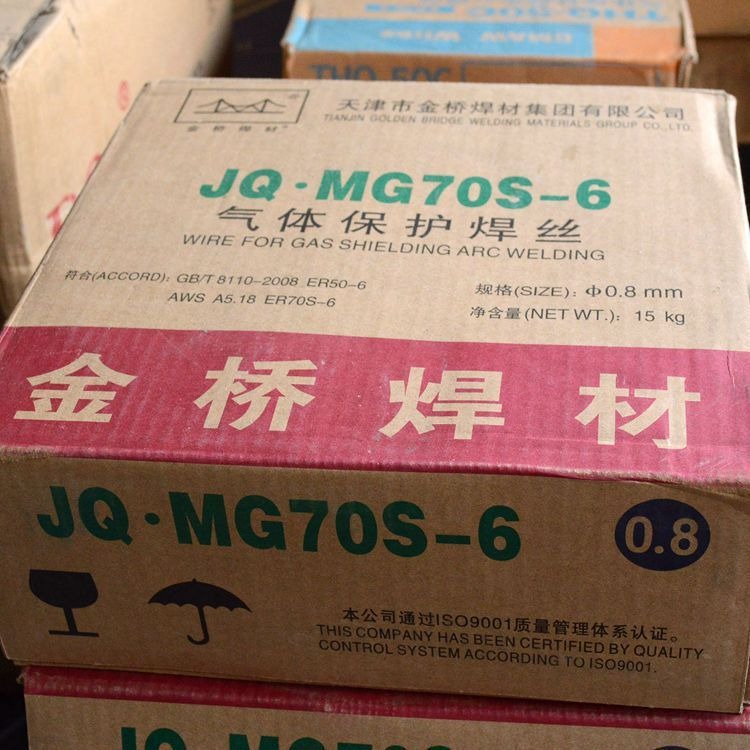 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
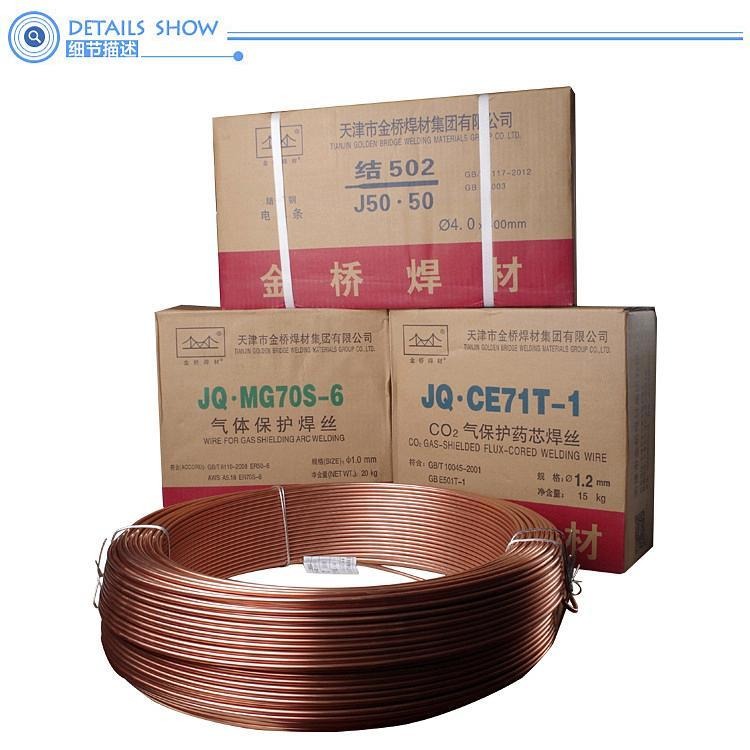 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
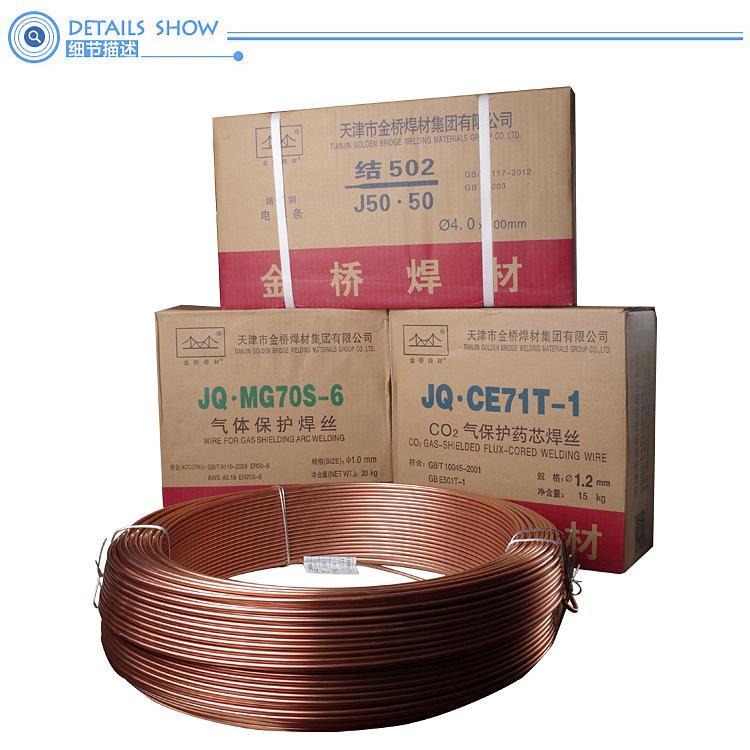 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
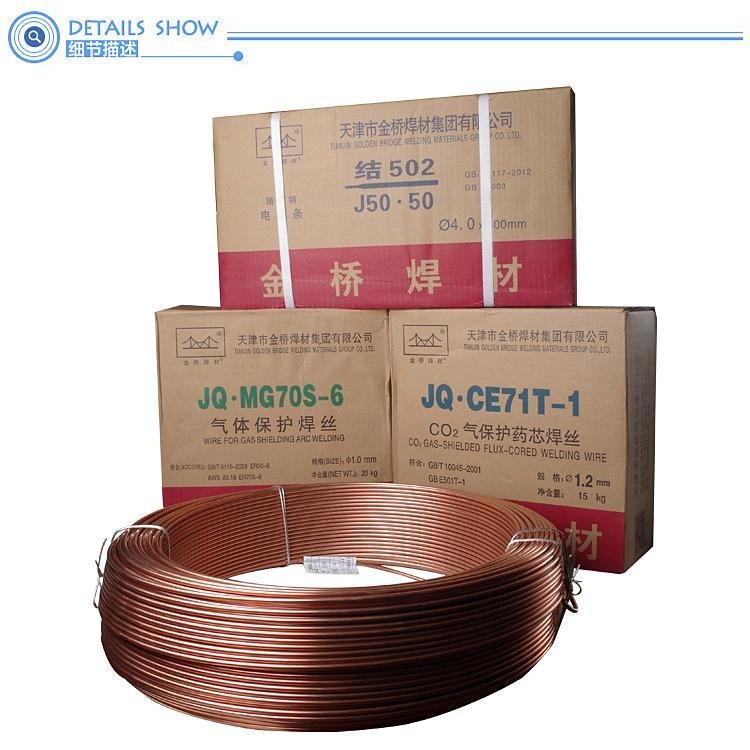 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
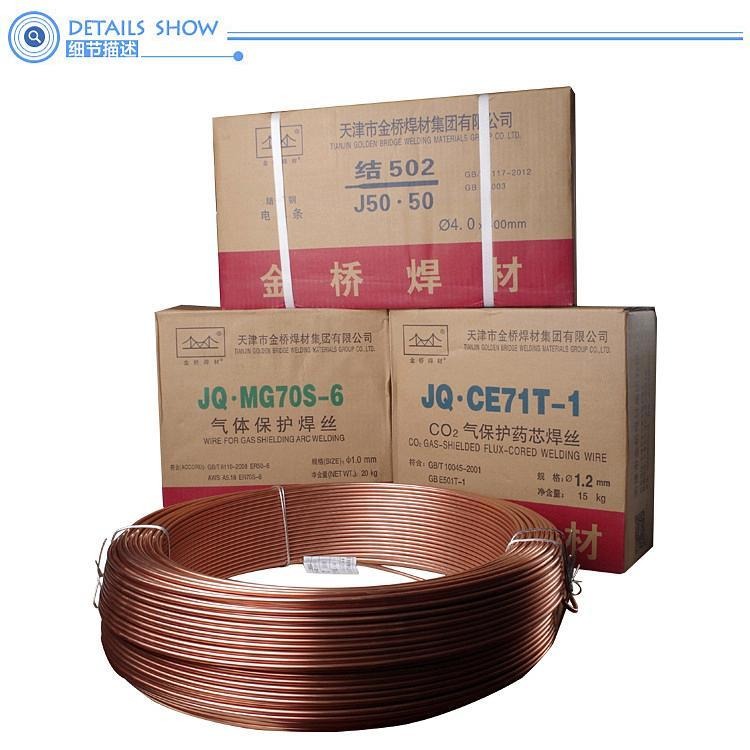 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
大西洋 |
型号 : |
CHR337 |
牌号 : |
CHR337 |
产地 : |
四川 |
类型 : |
堆焊焊条 |
材质 : |
合金 |
焊芯直径 : |
2.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
160 |
焊接电流 : |
120 |
电流幅度 : |
180 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
符合:GB EDRCrW-15
说明:CHR337是低氢钠型药皮的堆焊焊条,采用直流反接。
用途:用于铸钢或锻钢上堆焊锻模,也可用于锻模的修复。
熔敷金属化学成份: (﹪)
C
Cr
W
S
P
其它元素总量
0.25-0.55
2.00-3.50
7.00-10.00
≤0.035
≤0.04
≤1.00
熔敷金属硬度:HRC≥48 热处理规范:(供参考)
热处理方法
温度(℃)
热处理后硬度(HRC)
退 淬 回火
860-890 1050-1100 300 400 500
~28 ~55 ~49 ~47 ~45
参考电流:(DC+)
焊条直径(mm)
3.2
4.0
5.0
焊接电流(A)
90-110
150-180
180-210
注意事项:
1.焊前焊条须经250℃左右烘焙1小时。
2.焊前需将工件预热至300-400℃,焊后缓冷。
说明:CHR337是低氢钠型药皮的堆焊焊条,采用直流反接。
用途:用于铸钢或锻钢上堆焊锻模,也可用于锻模的修复。
C
Cr
W
S
P
其它元素总量
0.25-0.55
2.00-3.50
7.00-10.00
≤0.035
≤0.04
≤1.00
热处理方法
温度(℃)
热处理后硬度(HRC)
退 淬 回火
860-890 1050-1100 300 400 500
~28 ~55 ~49 ~47 ~45
焊条直径(mm)
3.2
4.0
5.0
焊接电流(A)
90-110
150-180
180-210
1.焊前焊条须经250℃左右烘焙1小时。
2.焊前需将工件预热至300-400℃,焊后缓冷。
D317模具栈焊焊条 D317模具焊条
D317模具栈焊焊条符合 GB EDRCrMoWV-A3-15
说明: D317是低氢钠型药皮的CrWVMo冲模栈焊焊条,采用直流反接。
用途: 适用于冷冲模栈焊,也可进行一般切削具的栈焊。
熔敷金属化学成分()
化学成分
C
S
P
Mo
Cr
V
W
其它元素总量
保证值
0.701.00
0.035
0.040
3.005.00
3.004.00
1.503.00
4.506.00
1.50
栈焊层硬度: (焊后空冷)HRC50参考电流 (DC+)
焊条直径(mm)
φ3.2
φ4.0
φ5.0
焊接电流(A)
90120
160190
190230
注意事项:
1.焊前焊条须经300-350烘焙1h。
2.焊前需将工件预热至300以上,以免开裂。D322模具栈焊焊条符合 GB EDRCrMoWV-A1-03
说明: D322是钛钙型药皮CrWMoV冷冲模栈焊焊条,可交直流两用,栈焊时电弧稳定,脱渣容易。
用途: 用于栈焊各种冷冲模及切削具,还可以用来修复要求耐磨损性能较高的机械零件。
熔敷金属化学成分()
化学成分
C
S
P
Mo
Cr
V
W
保证值
0.50
0.035
0.040
2.50
5.00
1.00
7.010.0
栈焊层硬度: (焊后空冷)HRC55参考电流 (AC、DC)
焊条直径(mm)
φ3.2
φ4.0
φ5.0
焊接电流(A)
8014。0
160190
190230
注意事项:
1.焊前焊条须经250左右烘焙1h。
2.焊前需将工件预热至300以上,以免开裂


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


