


-
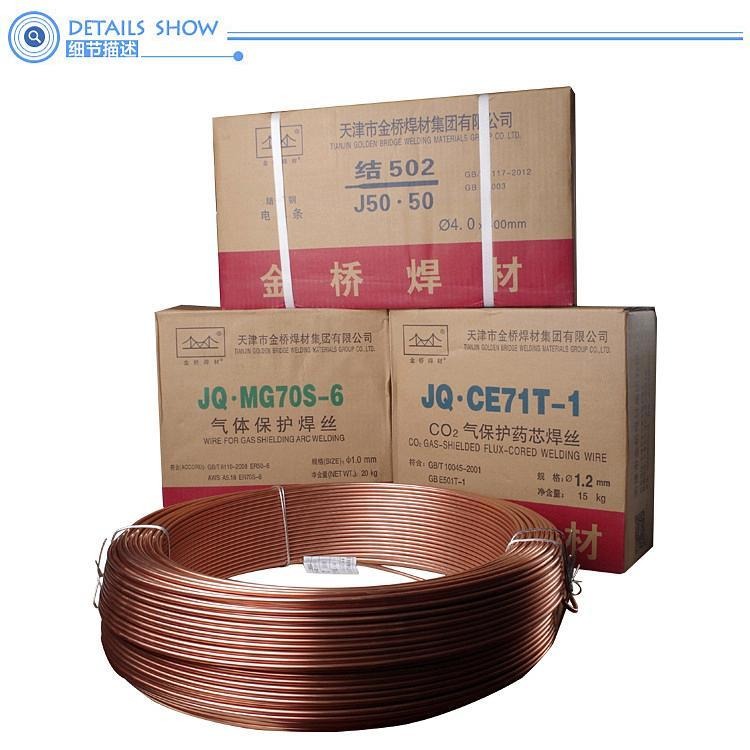 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
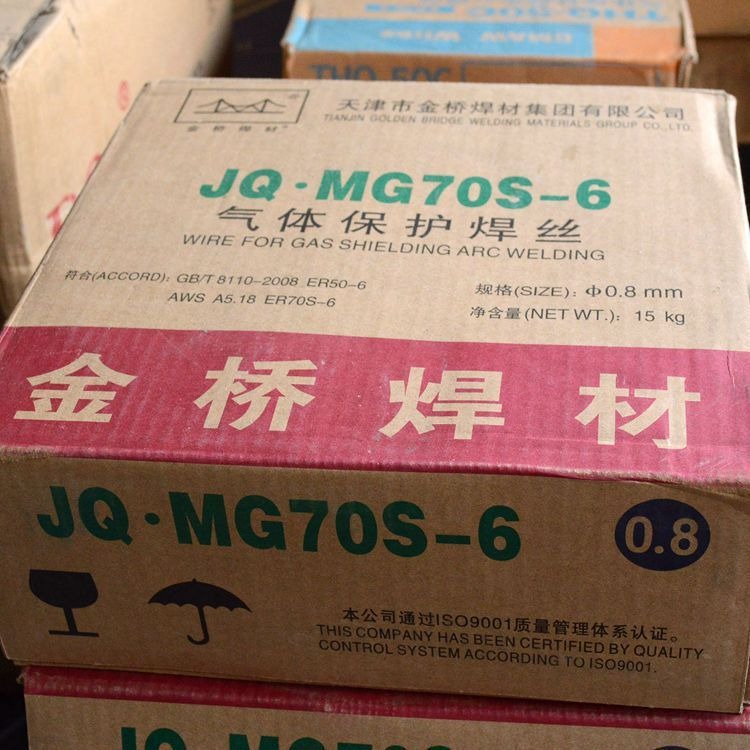 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
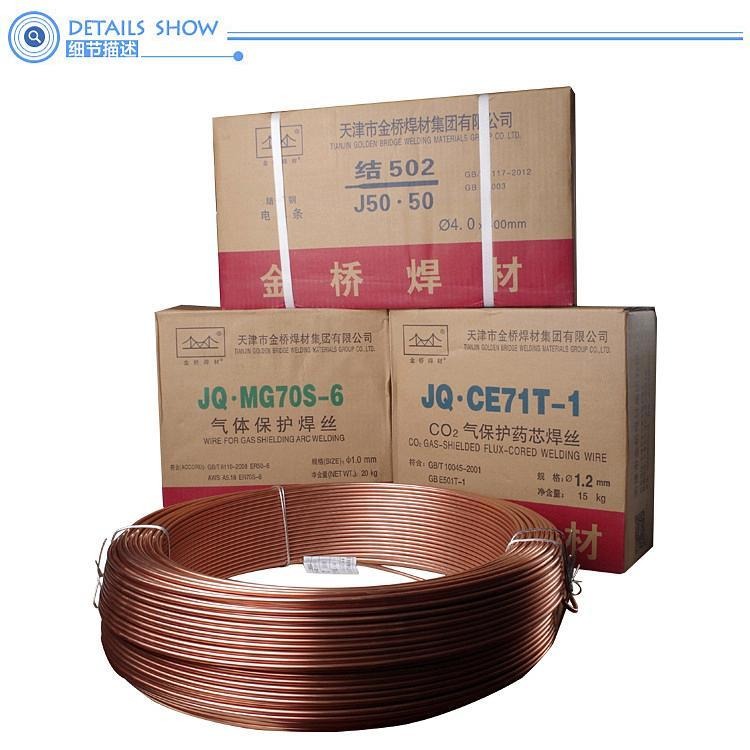 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
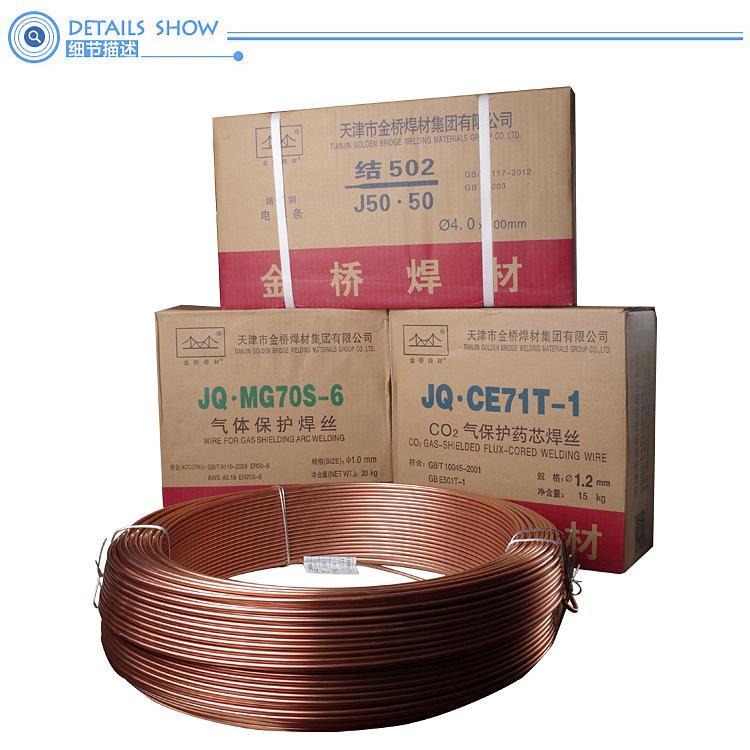 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
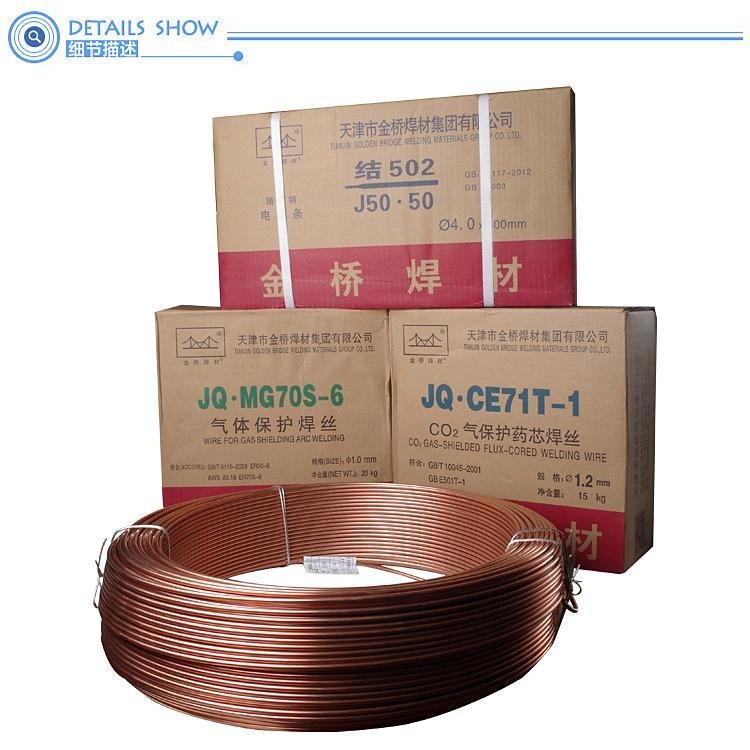 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
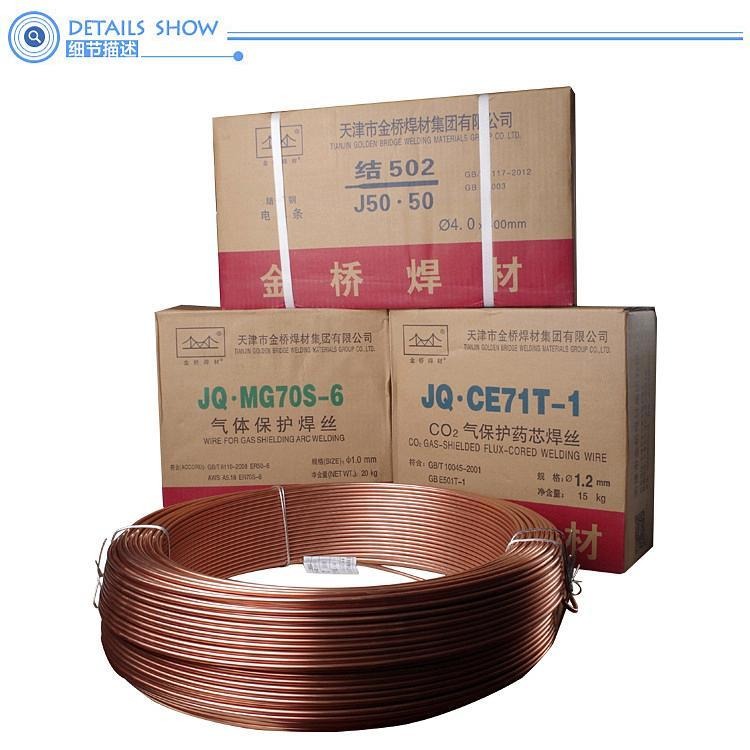 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
孚尔特 |
型号 : |
D317 |
牌号 : |
D317 |
产地 : |
山东 |
类型 : |
堆焊焊条 |
材质 : |
合金 |
焊芯直径 : |
3.2 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
100 |
焊接电流 : |
100 |
电流幅度 : |
260 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
全系列【模具焊条】 D317模具堆焊焊条 |
符合 GB EDRCrMoWV-A3-15 |
说明: D317是低氢钠型药皮的CrWVMo冲模堆焊焊条,采用直流反接。 | |
用途: 适用于冷冲模堆焊,也可进行一般切削刀具的堆焊。 | |
| 熔敷金属化学成分(%)化学成分CSPMoCrVW其它元素总量保证值0.70~1.00≤0.035≤0.0403.00~5.003.00~4.001.50~3.004.50~6.00≤1.50 | |
| 堆焊层硬度: (焊后空冷)HRC≥50 | |
| 参考电流 (DC+)焊条直径(mm)φ3.2φ4.0φ5.0焊接电流(A)90~120160~190190~230 | |
| 注意事项: 1.焊前焊条须经300-350℃烘焙1h。 2.焊前需将工件预热至300℃以上,以免开裂。D322模具堆焊焊条符合 GB EDRCrMoWV-A1-03说明: D322是钛钙型药皮CrWMoV冷冲模堆焊焊条,可交直流两用,堆焊时电弧稳定,脱渣容易。用途: 用于堆焊各种冷冲模及切削刀具,还可以用来修复要求耐磨损性能较高的机械零件。熔敷金属化学成分(%)化学成分CSPMoCrVW保证值≤0.50≤0.035≤0.040≤2.50≤5.00≤1.007.0~10.0堆焊层硬度: (焊后空冷)HRC≥55参考电流 (AC、DC)焊条直径(mm)φ3.2φ4.0φ5.0焊接电流(A)80~14。0160~190190~230注意事项:1.焊前焊条须经250℃左右烘焙1h。2.焊前需将工件预热至300℃以上,以免开裂D327模具堆焊焊条符合 GB EDRCrMoWV-A1-15说明: D327是低氢钠型药皮CrWMoV冷冲模堆焊焊条,采用直流反接。用途: 用于堆焊各种冷冲模及切削刀具,还可以用来修复要求耐磨损性能较高的机械零件。熔敷金属化学成分(%)化学成分CSPMoCrVW保证值≤0.50≤0.035≤0.040≤2.50≤5.00≤1.007.0~10.0堆焊层硬度: (焊后空冷)HRC≥55参考电流 (DC+)焊条直径(mm)φ3.2φ4.0φ5.0焊接电流(A)100~130130~160170~220注意事项:1.焊前焊条须经300℃-350℃左右烘焙1h。2.焊前需将工件预热至300℃以上,以免开裂。D337模具堆焊焊条符合 GB EDRCrW-15说明: D337是低氢钠型药皮的CrW热锻模堆焊焊条,采用直流反接。用途: 用于铸钢或锻钢上堆焊锻模,亦可用于锻模的修复。熔敷金属化学成分(%)化学成分CSPCrW其它元素总量保证值0.25~0.55≤0.035≤0.0402.00~3.507.0~10.0≤1.00堆焊层硬度: (焊后空冷)HRC≥48参考电流 (DC+)焊条直径(mm)φ3.2φ4.0φ5.0焊接电流(A)90~110150~180180~210注意事项:1.焊前焊条须经300-350℃烘焙1h。2.焊前需将工件预热至300-400℃以上,焊后缓冷。D397模具堆焊焊条符合 GB EDRCrMnMo-15说明: D397是低氢钠型药皮的CrMnMo热锻堆焊焊条,采用直流反接。堆焊层组织为马氏体+残余奥氏体,具有耐金属间磨损及磨粒磨损性能。用途: 用于堆焊铸钢或锻钢作坯体的热锻模,也可用于修复5CrMnMo、5CrNiMo、5CrNiSiW钢制的旧锻模,或堆焊高强度耐磨零件。熔敷金属化学成分(%)化学成分CMnSiSPMoCr保证值≤0.60≤2.50≤1.00≤0.035≤0.040≤1.00≤2.00堆焊层硬度: (焊后空冷)HRC≥40参考电流 (DC+)焊条直径(mm)φ3.2φ4.0φ5.0焊接电流(A)100~120140~190190~210注意事项:1.焊前焊条须经300℃左右烘焙1h。2.焊前需将工件预热至250℃以上,焊后缓冷。 | |
BK-60S SUH-3模具堆焊专用
特性 | BK-60S的焊金与含Cr Mo的耐热钢SUH-3相似的空冷硬化型。耐热耐冲击性能优良,所以适用于耐久性部件的堆焊修补,韧性好、耐龟裂;不易发生气孔。 | |||
用途 | 冲裁模、锻造模、冲模、压延机轧辊、 | |||
操作要领 | 一般预热150℃以上;硬化型母材或多层焊时,用LS-50作过渡层;焊接后缓冷;焊条焊前150-200℃ 30-60分钟烘干 | |||
技术参数 | 连续堆焊 | 610-670 HV | 55-59 HRC | 73-79 HS |
预热/层间150℃ | 620-690 HV | 56-60 HRC | 75-81 HS | |
BKH-61 模具修补专用
特性 | BKH-61专为修补困难的淬火硬化型模具钢和修补硬化堆焊缺损部位的焊接而开发设计的钛钙性焊条。不须高温预热,即可堆焊;熔敷金属匆常温到高温都具有好的耐冲击性。但是,焊接后硬度较高,机加工困难。 | ||||
用途 | 冲压模、锻造模、工具钢等的耐淬火硬化后模具材料的修补、堆焊。 | ||||
操作要领 | 一般不须预热,根据材质、形状等有时需要150℃以上的预热。 淬火及硬化堆焊部位的修补,焊道为50mm长。 工具钢等高碳钢的堆焊,使用低电流。 250-300 ℃ 30-60分钟烘干。 | ||||
技术参数 | 焊接后 | 预热/层间温度100 ℃ | 580-740HV | 54-62 HRC | 72-85 HS |
预热/层间温度300 ℃ | 590-740HV | 55-62 HRC | 73-85 HS | ||
BKR-61/BK-70S 冲击磨耗专用(SKD61系)
特性 | BKR-61再起弧性能好,熔透浅,是适合于模具堆焊修补的钛钙系焊条。BK-70S而是对硬度和韧性重视的碱性焊条。他们的熔敷金属与SKD61金属成分相似,特别是韧性和耐龟裂型性能优,属空冷硬化型焊条。耐热耐冲击性能好,因此适用于要求耐持久性的模具硬化堆焊和修补。但焊后高硬度使得机械加工困难。 | ||||
用途 | 冲裁模、锻造模、冲模、压铸模等的堆焊和修补 | ||||
操作要领 | 一般预热150℃以上;硬化型母材或多层堆焊时,用LS-50作过渡层可有效防止裂纹;焊接后徐冷;焊条使用前250-300℃ 30-60分钟烘干。 | ||||
技术参数 | 连续 堆焊 | BKR-61 | 620-670 HV | 56-61 HRC | 75-83 HS |
BK-70S | 560-620 HV | 51-56 HRC | 71-75 HS | ||
预热/层间150℃ | BKR-61 | 620-720 HV | 56-61 HRC | 75-83 HS | |
BK-70S | 580-660 HV | 54-58 HRC | 72-83 HS | ||
BK-660S 模具堆焊专用
特性 | BK-660S是由0.45C,2.5Si,9Cr成份的马氏体焊金所组成的堆焊焊条;特别为模具设计开发而成,为了得到稳定的硬度采用特殊合金芯线。特殊的碱性药皮有效控制气孔的生成、熔透浅、专为简便修补刃口而设计。脱渣性优良;平焊、立焊、横焊都可;效率高!熔敷金属在焊后硬度可达HRC55-60,常温下优的韧性和耐磨耗性,并且高温下的耐磨耗性能好;抗550℃高温软化。 | ||||||
用途 | 冲拉模;锻造模;冷作热作心轴;模具等所用模具材料的新作及修补 | ||||||
操作要领 | 150℃以上预热;焊接后为了防止开裂要徐冷;焊接硬化性母材时,焊道长50MM为宜 | ||||||
技术参数 | 焊接后 | 连续堆焊 | 600-680 HV | 55-59 HRC | 74-80HS | ||
预热/层间150℃ | 620-700 HV | 56-60 HRC | 75-81 HS | ||||
热处理 | 550℃ 退 火 | 600-680 HV | 55-59 HRC | 74-80 HS | |||
直径/电流 | 3.2mm/70-110 | 4.0mm/100-150 | 5.0mm/130-180 | ||||
CM-3R SCM系模具专用
特性 | SCM塑料模共晶系TIG焊条;焊金在焊后就可达到HRC28的硬度,切削性优良;实施褶皱加工时候,焊接回火热处理后可得到良好的无褶皱聚集之硬面。 | ||||
用途 | 需要表面褶皱加工的SCM塑料模的修补堆焊等 | ||||
操作要领 | 300℃预热后,徐冷;进行褶皱加工时,要参口钢材厂家所提供的回火温度进行。. | ||||
技术参数 | 焊金 | 预热/层温150℃ | 260-290HV | 25-28 HRC | 37-40 HS |
预热/层温300℃ | 290-310HV | 28-31 HRC | 40-45 HS | ||
HM-5R 各种模具上堆焊使用
特性 | HM-5R具有与火焰淬火钢相似的成分组织,焊后达到HRC60度,它的特征为800-850℃油淬的火焰淬火钢和SK;SKS材等与淬火热处理相似,所以堆焊后800-850℃淬火处理时的焊接金属不软化,所以堆焊后800-850℃的油淬处理堆焊合适。另焊后硬度很高,机加工不可 | ||||
用途 | SK;SKS;SUJ 材淬火前堆焊修补用 / 火焰淬火钢淬火前堆焊修补用 | ||||
操作要领 | 一般需要200-300℃预热; 淬火热处理800-850℃,200℃回火处理 | ||||
技术参数 | 焊金 | 预热/层温300℃ | 670-750HV | 59-62 HRC | 80-85 HS |
850℃油冷淬火 | 700-750HV | 60-62 HRC | 81-85 HS | ||
NSM-1R 各种模具上堆焊使用(马氏体时效钢系)
特性 | NSM-1R为18Ni钢加入Co,Mo的物质形成耐酸、具韧性的马氏体时效钢组织;适用于各种模具的堆焊修补,焊金为马氏体组织低碳,熔融状或焊接时,硬度较低可机加工;时效处理后,具韧性和高硬度,并变得不可机加工。 | |||
用途 | 塑料精密模;压铸模;锻造模等及各种热作模的堆焊修补 | |||
操作要领 | 时效处理450-500℃2-3小时,可得高硬度;焊接后为熔体化处理状态。 | |||
技术参数 | 焊接后 | 320-340 HV | 32-34 HRC | 45-56 HS |
熔体化处理 | 285-300 HV | 28-35 HRC | 41-48 HS | |
480℃X3hr时效处理 | 500-530 HV | 49-51 HRC | 66-68 HS | |
NST-6R 耐热耐腐蚀耐磨耗专用
特性 | NST-6R 为Co基焊丝,耐热耐腐蚀耐磨耗性能好,具韧性和耐冲击性 | |||
用途 | 高温高压阀座、锻造模、粉碎机、切断刀、鼓风机等的堆焊 | |||
操作要领 | 根据母材地大小形状种类,需要热处理;焊接面的铁锈、油污等去除干净;棱角处理成R角。焊接火焰采用还原炎(1:3); 台金要在湿润的状态下开始焊接 | |||
技术参数 | 熔敷金属硬度 | 390-470 HV | 40-47 HRC | 53-63 HS |
NINAK-R 模具堆焊(NAK55.80用)
特性 | NINAK-R为NAK55.80塑料模的共晶系TIG焊丝;焊接后硬度即为HRC40,切削性好;组织和硬度具有均质性,所以焊接后只要简单的热处理(时效处理490-520℃X5hr后大气中空冷),即可得到均一的褶皱加工面和镜面。 | ||||
用途 | 塑料模具NAK55.80修补焊接 | ||||
操作要领 | 一般150℃预热;褶皱加工及镜面处理的场合焊接后时效处理(490-520℃X5hrà空冷) | ||||
技术参数 | 焊接后 | 预热/层间300℃ | 350-390 HV | 35-40 HRC | 47-55 HS |
时效处理 | 500℃5hrà空冷 | 440-460 HV | 44-46 HRC | 57-62 HS | |
NST-21R 耐热耐腐蚀耐磨耗专用
特性 | NST-21R为含Co,Cr,Mo,Ni等成分的司太立合金,耐热耐腐蚀耐磨耗性能好的TIG焊丝,司太立合金具韧性和冲击性,适用于高温间金属摩擦。 | |||
用途 | 热作锻造模具,高温高压阀座,热剪断机,排气阀,冲压机构, | |||
操作要领 | 合金熔敷面务必除去锈迹,污物,油脂等;棱角部加工成R角;根据母材材质大小形状有的需要热处理。 | |||
技术参数 | 焊 后 | 270-320 HV | 25-30 HRC | 38-45 HS |
|
| 执行GB984-2001标准 |
| 堆焊是在工件的表面或边缘进行熔敷一层耐磨、耐蚀、耐热等性能金属层的焊接工艺。对修复和提高零件的使用寿命,合理使用材料,提高产品性能,降低成本有显著的经济效益。 堆焊工作及工作条件十分复杂,堆焊时必须根据不同要求选用合适的焊条。不同的工件和堆焊焊条要采用不同的堆焊工艺 ,才能获得满意的堆焊效果。 堆焊中常碰到的问题是开裂,防止开裂的主要方法是: 1、焊前预热,控制层间温度,焊后缓冷。 2、焊后进行消除应力热处理。 3、避免多层堆焊时开裂,采用低氢型堆焊焊条。 4、必要时,堆焊层与母材之间堆焊过渡层(用碳当量低、韧性高的焊条)。 开裂与工件及焊缝熔敷金属的含碳量、合金元素之间有直接关系,所以预热温度一般依据所用焊条的碳当量来估算。 碳当量公式如下: Ceq=C+1/6Mn+1/24Si+1/5Cr+1/4Mo+1/15Ni 此估算公式适宜于低、中、高碳钢和低合金钢材料。 碳当量(%)预热温度碳当量(%)预热温度≤0.40100℃以上≤0.70250℃以上≤0.50150℃以上≤0.80300℃以上≤0.60200℃以上≤0.90350℃以上 高锰钢及奥氏体不锈钢,可不预热。高合金钢预热温度大于400℃。 堆焊效果指焊层硬度、耐磨及耐热等性能,其性能高低与下列因素有关: 1.焊接电流大小、电弧长短。电流大、电弧长,合金元素易烧损,反之,有利合金元素过渡。 2.预热温度、缓冷条件决定堆焊层的质量。 3.某些堆焊金属用不同的热处理方法可以得到不同的硬度。 堆焊层的硬度和化学成分指堆焊三层以上的堆焊金属。 |


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


