


好货推荐
-
 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
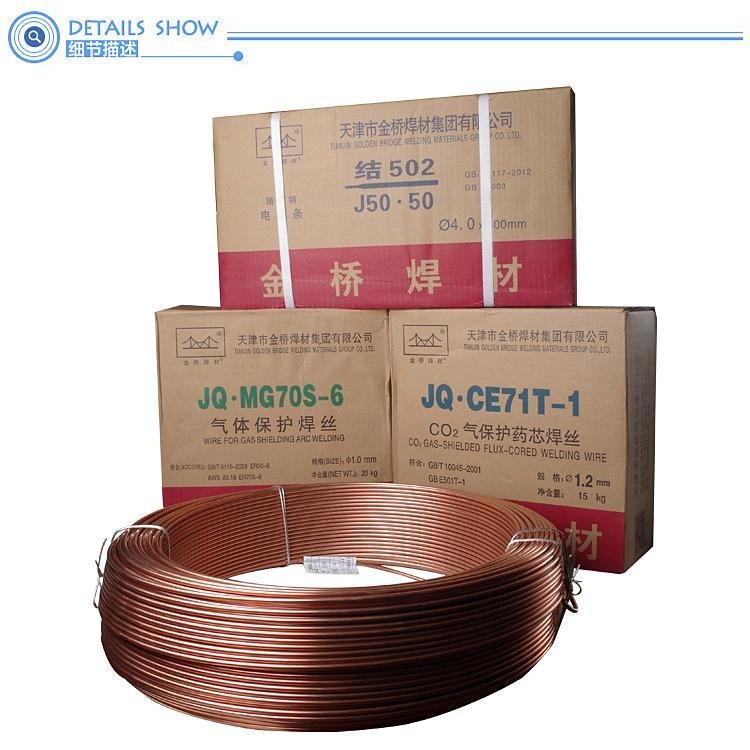 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
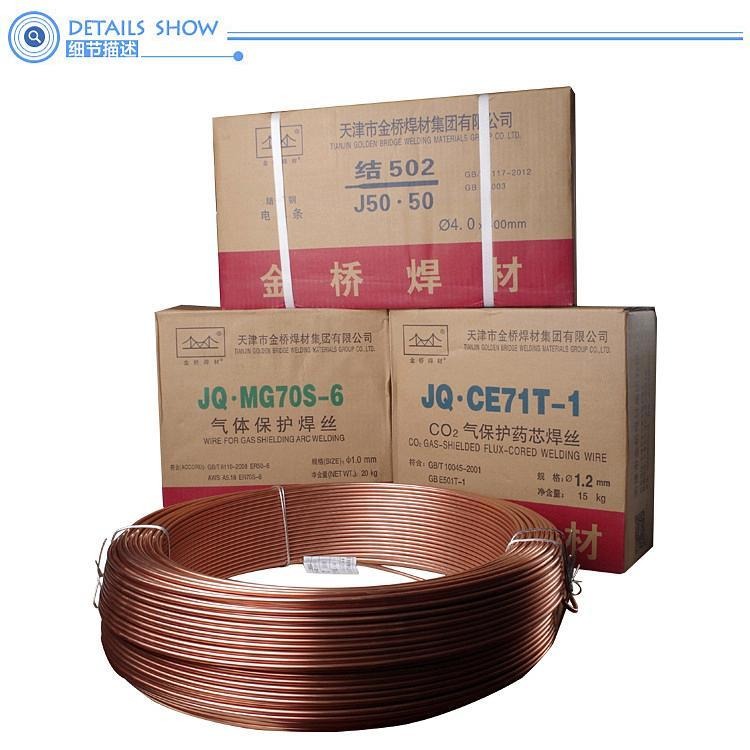 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
相关产品推荐
进入手机版

品牌 : |
孚尔特 |
型号 : |
Z308 |
牌号 : |
Z308 |
产地 : |
山东 |
类型 : |
堆焊焊条 |
材质 : |
合金 |
焊芯直径 : |
1.2 |
药皮性质 : |
酸性焊条 |
直径 : |
1.2 |
长度 : |
1000 |
焊接电流 : |
120 |
电流幅度 : |
180 |
熔点 : |
300 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
产品详情
Product details
308纯镍铸铁焊条 Z308铸铁焊条GMT-ZT20铸铁焊条 冲压模的铸铁模块上焊补,焊层为马氏体,耐磨性优异。 GMT- ZT30铸铁焊条 应用于灰口铸铁、球墨铸铁的焊补,机械加工性能良好。强度是普通焊条的两倍。 GMT- ZT40铸铁焊条 冲压模的铸铁模块上焊补,焊层为马氏体,耐磨性优异。 GMT- ZT50铸铁焊条 主要用于打底缓冲层。强度高 GMT- ZT60铸铁焊条 低温电焊条,主要用于硬面制作打底缓冲层。 GMT- ZT65铸铁焊条 主要用于铸铁,合金铸铁,钢与铸铁焊接等
编辑本段铸铁焊条模具领域选用:
CMC-E46N铸铁焊条
直接在铸铁上施焊,对于冲压模的金属磨耗非常有效。焊接金属 层为奥氏体组织;从2层开始为马氏体组织耐磨耗性好。火焰淬火铸铁也可直接堆焊。
CMC-MS64N铸铁焊条
铸铁用焊条,强度高、塑性好。适用于灰口铸铁及球墨铸铁、可机械加工。
CMC-E47N铸铁焊条
直接在铸铁上施焊,对于冲压模的金属磨耗非常有效。焊接金属 层为奥氏体组织;从2层开始为马氏体组织耐磨耗性好。火焰淬火铸铁也可直接堆焊。
CMC-E67N铸铁焊条
特别适用于铸钢模硬面制作打底缓冲层,龟裂之焊合,焊合重建。
CMC-E65N铸铁焊条
CMC-E65N低温电焊条,膨胀系数小,硬化轻微,特别适用于铸铁.铸钢(fc.fcd)钢模硬面制作打底缓冲层。
CMC-E61N铸铁焊条
适于各种铸铁品,合金铸铁,钢与铸铁接合,镍及其合金等,或如耐水压铸件之焊接。
编辑本段铸铁焊条的选用
Z100铸铁焊条 型号GB/T: EZFe-2 说明:低碳钢芯、氧化性药皮的铸铁焊条,焊接时将熔池中的碳、硅部分烧掉,焊缝为钢组织,焊缝与母材能较好地熔合,但药皮氧化性较强,熔深大,熔合区硬度高,抗裂性和工艺性差,交、直流两用,价格低廉。 用途:用于一般铸铁件缺陷的修复,并能焊补长期使用后的旧钢锭模,焊后不能加工。 Z116/Z117高钒铸铁焊条 型号GB/T: EZV 说明:低碳钢芯、低氢型高钒铸铁焊条,焊缝形成以铁素体为基体以及碳化钒弥散分布的钢组织,具有较好的抗裂性,采用直流反接。 用途:用于铸铁件缺陷的焊补,如汽车缸体、机架齿轮箱等,也焊补高强度铸铁件及球墨铸铁件,焊件可不进行预热,焊后可进行切削加工,但加工性不如Z508、Z308和Z408。 熔敷金属化学成分/% C≤0.25 Si≤0.7 Mn≤1.5 Fe余 V 8-13 Z122Fe铸铁焊条 型号GB/T:EZFe-2 说明:低碳钢芯铁粉钛钙型冷焊铸铁焊条,由于加入大量铁粉并通过药皮向焊缝过渡,从而稀释铸铁中的碳,焊缝与铸铁熔合牢固,但熔合区硬度高,具有良好抗裂,工艺性好,操作方便,电弧稳定飞溅小,脱渣容易,焊缝成形美观,交、直流两用。 用途:用于各种灰口铸铁件非加工面的焊补。 Z208铸铁焊条 型号GB/T:EZC 相当于AWS:ECI 说明:低碳钢芯强石墨化的铸铁焊条,焊缝缓冷时可变成灰口铸铁,但抗裂性较差,交、直流两用,价格低廉。 用途:用于焊补灰口铸铁的缺陷。 熔敷金属化学成份/% C 2-4 Si 2.5-6.5 Mn≤0.75 Fe余 Z208DF铸铁焊条 型号GB/T:EZC 说明:钢芯铸铁冷焊焊条,具有强石墨化和铁素体化能力,冷焊接头有优良的抗裂和切削加工性,交、直流两用。 用途:用于冷焊、半热焊或热焊灰口铸件的各类缺陷,适用于焊补灰口铸铁的加工面和非加工面。 熔敷金属化学成分/% C 3.5-4 Si 3.5-4 Mn 0.4-0.75 Fe余 Ni≤1 Z238铸铁焊条 型号GB/T:EZCQ 说明:低碳钢芯、强石墨化的铸铁焊条,由于加入一定量的球化剂,使熔敷金属中的石墨在缓冷过程中呈球状析出,力学性能好,交、直流两用。 用途:用于焊补球墨铸铁件。 熔敷金属化学成分/% C 3.2-4.2 Si 3.2-4 Mn≤0.8 Fe余 Ni≤1 球化剂0.04-0.15 Z238DF铸铁焊条 型号GB/T:EZCQ 说明:钢芯球墨铸铁冷焊焊条,加入特殊球化剂和强铁素体元素,具有良好抗裂性和力学性能,交、直流两用。 用途:主要用于各类球墨铸铁件加工面和非加工面的焊接。 熔敷金属化学成分/% C 3.2-4 Si 3.2-4 Mn≤0.8 Fe余 Ni≤1 球化剂0.04-0.15 Z238SnCu铸铁焊条 型号GB/T:EZCQ 说明:低碳钢芯、强石墨化的铸铁焊条,加入一定量的球化剂及锡铜强化元素,熔敷金属具有较高的球化稳定性,力学性能好,交、直流两用。 用途:用于球墨铸铁、蠕墨铸铁、合金铸铁、可锻铸铁及灰口铸铁的焊接和焊补 熔敷金属化学成分/% C 3.5-4 Si 3.5 Mn≤0.8 RE Mg Cu Sn适量 Z248铸铁焊条 型号GB/T:EZC 说明:铸铁芯、强石墨化的铸铁焊条,石墨化能力较强,熔敷金属与母材在组织、性能和颜色上基本相同,交、直流两用。 用途:用于灰口铸铁的焊补,特别适用于较大铸铁件的焊补。 熔敷金属化学成分/% C 2-4 Si 2.5-6.5 Mn≤0.75 Fe余 Z258铸铁焊条 型号GB/T:EZCQ 说明:铸铁芯、强石墨化的铸铁焊条,含有钇稀土或镁,球化能力较强,熔敷金属与母材在组织、性能和颜色上基本相同,交、直流两用。 用途:用于球墨铸铁的焊补,特别适用于较大球墨铸铁件的焊补。 熔敷金属化学成分/% C 3.2-4 Si 3.2-4 Mn≤0.8 Fe余 Ni≤1 球化剂0.04-0.15 Z238F/Z268 铸铁焊条 型号GB/T:EZCQ 说明:碳钢芯、强石墨化的铸铁焊条,加入特殊球化剂,具有良好抗裂性和力学性能,熔敷金属与母材在组织、性能和颜色上基本相似。 用途:用于各种球墨铸铁的,高强度灰口铁的焊补。 熔敷金属化学成分/% C≈3.2 Si≈4 Mn≈0.5 球化剂 适量 Z308铸铁焊条 型号GB/T:EZNi-1 相当于AWS:EZNi-CI 说明:纯镍焊芯、强还原性强石墨化的铸铁焊条,施焊时,焊件可不预热,具有良好的抗裂性和加工性能,交、直流两用,工艺性能好。高韧性、高耐磨、耐冲涮磨损等。可焊性好。抗岩石砂磨粒磨损,延长设备使用寿命4-8倍。 用途:用于铸铁薄件及加工面的补焊,如汽缸盖、发动机座、齿轮箱以及机床导轨等重要灰口铸铁件。镍价格昂贵,应在其他焊条不能满足要求时才可选用。 熔敷金属化学成分/% C≤2 Si≤2.5 Mn≤1 Fe≤8 Ni≥90 Z408铸铁焊条 型号GB/T:EZNiFe-1 相当于AWS:ENiFe-CI 说明:镍铁合金焊芯、强还原性强石墨化的铸铁焊条,具有强度高、塑性好、线胀系数低等特点。抗裂性对灰口铸铁与Z308差不多,但对球墨铸铁则比Z30 8强,对含磷较高(0.2%P)的铸铁也有良好的效果。切割性比Z308和Z508稍差,用于常温或稍经预热(至200℃左右)灰口铸铁及球墨铸铁的焊接,交、直流两用,电弧稳定,工艺性好。 用途:用于重要的高强度灰口铸铁及球墨铸铁的焊补,如汽缸、发动机、座齿轮等。 熔敷金属化学成分/% C≤2 Si≤2.5 Mn≤1.8 Fe余 Ni 45-60 Z408A铸铁焊条 型号GB/T:EZNiFe-Cu 说明:镍铁铜合金焊芯、强还原性强石墨化的铸铁焊条,交、直流两用,可全位置焊,具有强度高、塑性好、与母材熔合性好等特点,切割性Z408相似,电弧稳定,焊条不发红,工艺性好,相当于瑞士卡斯特林公司2240焊条。 用途:用于重要的高强度灰口铸铁及球墨铸铁的焊补,如汽缸、发动机、座齿轮等。 熔敷金属化学成分/% C≤2 Si≤2. Mn≤1.5 Fe余 Ni 45-60 Cu 4-10 Z508铸铁焊条 型号:EZNiCu-1 说明:镍铜合金(蒙乃尔)焊芯、强石墨型铸铁焊条,工艺性和切削加工性都接近Z308,但由于收缩率较大,抗裂性较差,焊接接头强度较低,不宜用于受力部位的焊接,可用于常温或低温预热(至200℃)灰口铸铁的焊接,可交、直流两用,电弧稳定,工艺较好 用途:用于强度不高的灰口铸铁件焊补 熔敷金属化学成分/% C≤1 S≤0.8 Mn≤2.5 Fe≤6 Ni 60-70 Cu 24-35 Z438铸铁焊条 型号GB/T:EZNiFe-1 说明:镍铁合金焊芯的石墨型铸铁焊条,加入一定量的球化剂,具有良好的抗裂性和加工性能,可交、直流两用。 用途:用于球墨铸铁、高强度铸铁件加工面和非加工面的焊补。 熔敷金属化学成分/% C≤2.5 S≤3 Mn≤1.8 Ni 45-60 球化剂 适量 Z607铸铁焊条 说明:紫铜焊芯的低氢型铸铁焊条,抗裂性好,单层焊与铸铁基体熔合较好,但熔敷金属硬度不均匀,半熔化区硬度较高,切割加工有一定的困难.多层焊时成形不良,易产生气孔,但价格比镍基焊条便宜,交直流两用. 用途:多用于一般灰口铸铁非加工面的焊补. 熔敷金属化学成分/% Fe≤30 其他: Cu Z612铸铁焊条 说明:铜包钢芯、钛钙型铸铁焊条,交直流两用,具有好的抗裂性,切割加工性能一般。 用途:多用于一般灰口铸铁非加工面的焊补,如汽缸体的焊补等。 熔敷金属化学成分/% Fe≤30 其他: Cu


搜好货供应商山东孚尔特焊接材料有限公司供应孚尔特 Z308铸铁焊条 Z408Z508铸铁焊条 生铁焊条,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解孚尔特 Z308铸铁焊条 Z408Z508铸铁焊条 生铁焊条,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。
为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


