


-
 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
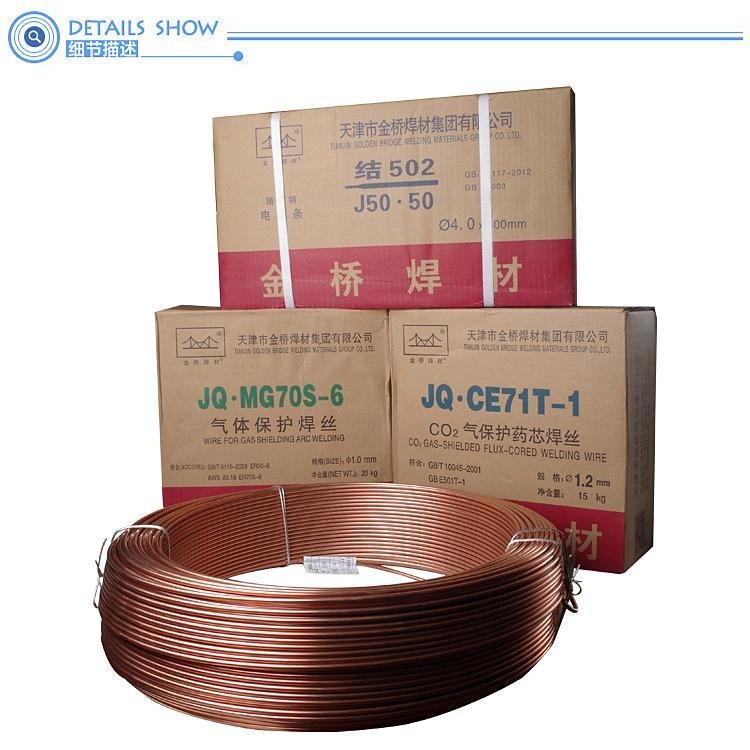 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
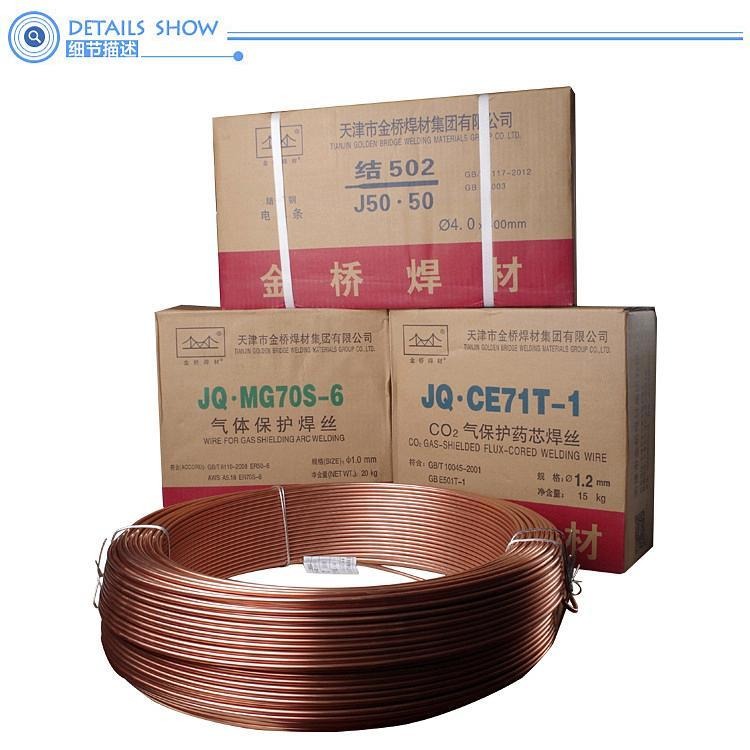 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
司太立 |
型号 : |
钴基12号 |
牌号 : |
钴基12号 |
产地 : |
上海 |
类型 : |
镍及镍合金焊条 |
材质 : |
镍基 |
焊芯直径 : |
2.0-5.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
100 |
焊接电流 : |
260 |
电流幅度 : |
120 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
钴基1号堆焊焊条
说明:钴基1号高碳钴铬钨合金焊芯的堆焊焊条,采用直流反接,渣覆盖性好,成形美观,具有优良的耐磨、耐热和耐腐蚀性,在650℃高温也能保持这些特性。
用途:用于牙轮钻头轴承、锅炉的旋转叶轮、粉碎机刃口.螺旋送料机等磨损部件的堆焊堆焊层硬度HRC≥53
焊缝金属化学成分(%)
| C | Cr | W | Mn | Si | Fe | 其他总量 | Co |
| 1.75~3.0 | 25~33.0 | 11~19.0 | ≤2.0 | ≤2.0 | ≤5.0 | ≤4.0 | 余量 |
钴基4号堆焊焊条
说明:钴基4号低碳钴铬钨合金焊芯的堆焊焊条,采用直流反接,堆焊金属在800℃仍能保持良好的看热疲劳性和耐蚀性。
用途:用于高温条件下承受冲击和冷热交错的工件堆焊,如热锻模,阀门密封面等,具有良好的性能。堆焊层硬度HRC28~35
熔敷金属化学成分/%
| C | Si | Mn | Cr | Fe | W | 其他 | Co |
| 0.20~0.50 | ≤2.00 | ≤2.00 | 23.0~32.0 | ≤5.00 | ≤9.50 | ≤7.00 | 余量 |
钴基6号堆焊焊条
说明:钴基6号钴铬钨合金焊芯的堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于要求在650℃左右工作仍能保持良好的耐磨性和耐腐蚀性的场合,或承受冲击和冷热交错的部位,如堆焊高温高压阀门及热剪切刀刃等。
堆焊层硬度HRC≥40
熔敷金属化学成分/%
| C | Si | Mn | Cr | Fe | W | 其他 | Co |
| 0.70~1.4 | ≤2.0 | ≤2.0 | 25.0~32 | ≤4.0 | 3.0~6.0 | ≤4.0 | 余量 |
上海司太立钴基12号堆焊焊条
说明:钴基12号钴铬钨合金焊芯的堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐蚀性。
用途:用于高温高压阀门、高压泵的轴套筒和内衬套筒以及化钎设备的斩刀刃口等
堆焊层硬度HRC≥44
熔敷金属化学成分/%
| C | Si | Mn | Cr | Fe | W | 其他 | Co |
| 1.0~1.70 | ≤2.00 | ≤2.00 | 25.0~32 | ≤5.0 | 7.0~10.0 | ≤4.0 | 余量 |
钴基堆焊焊条注意事项:
1、焊前焊条须经200℃左右烘1小时以上再行施焊接。
2、焊时尽可能采用短弧,并且焊条与工作保持垂直。
3、根据工作的大小和母材的种类须经300~600℃预热。宜采用小电流短弧焊接。
4、焊后应在600~700℃回火1小时后在缓冷或将工作立即放入干燥和热的沙箱内或草灰中缓冷,以避免裂纹。
5、堆焊层须经粗磨,如发现缺陷时,按上述步骤进行焊补


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


