


-
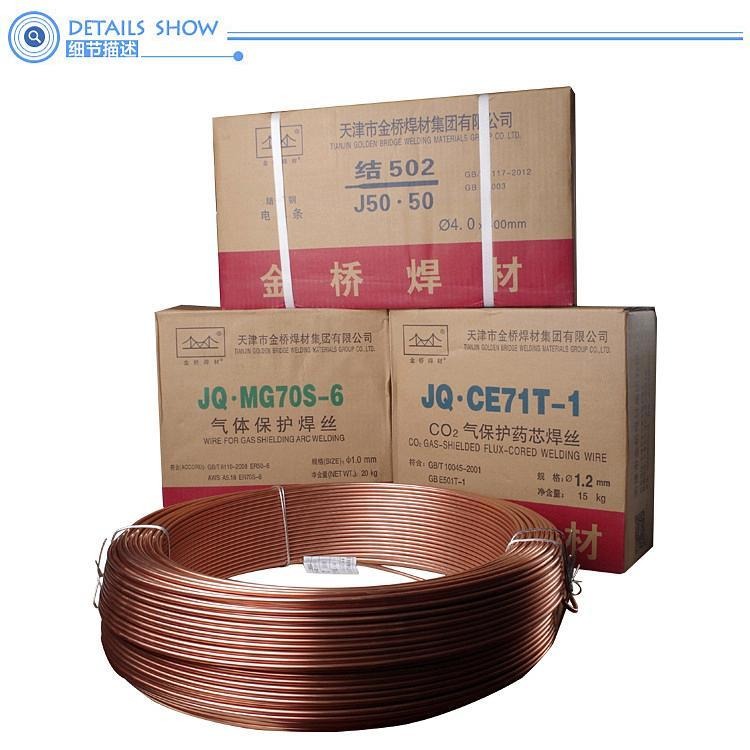 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
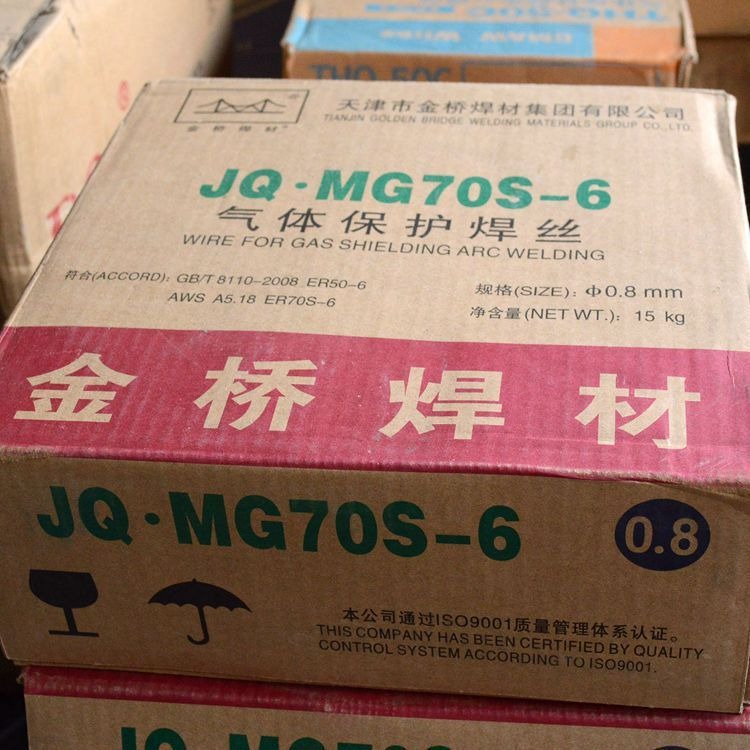 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
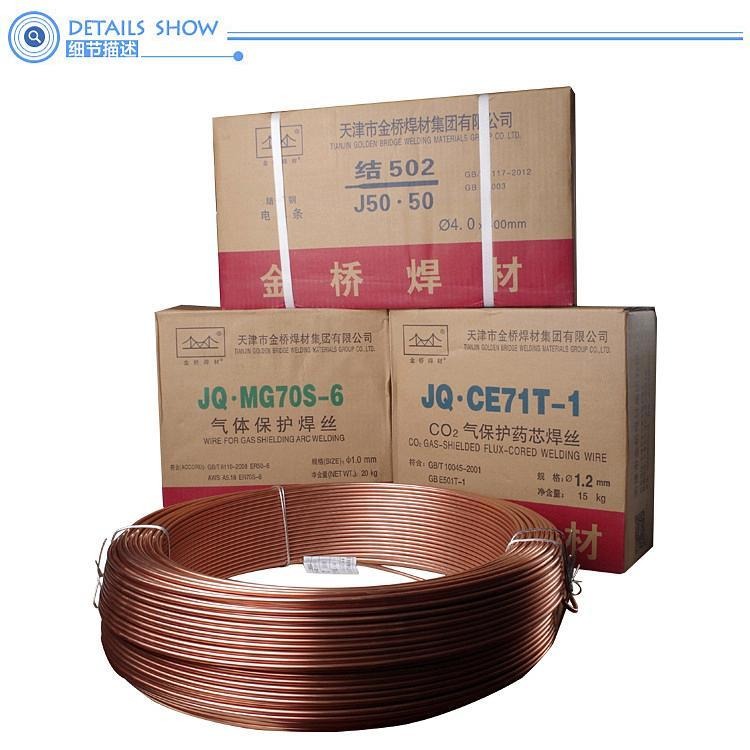 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
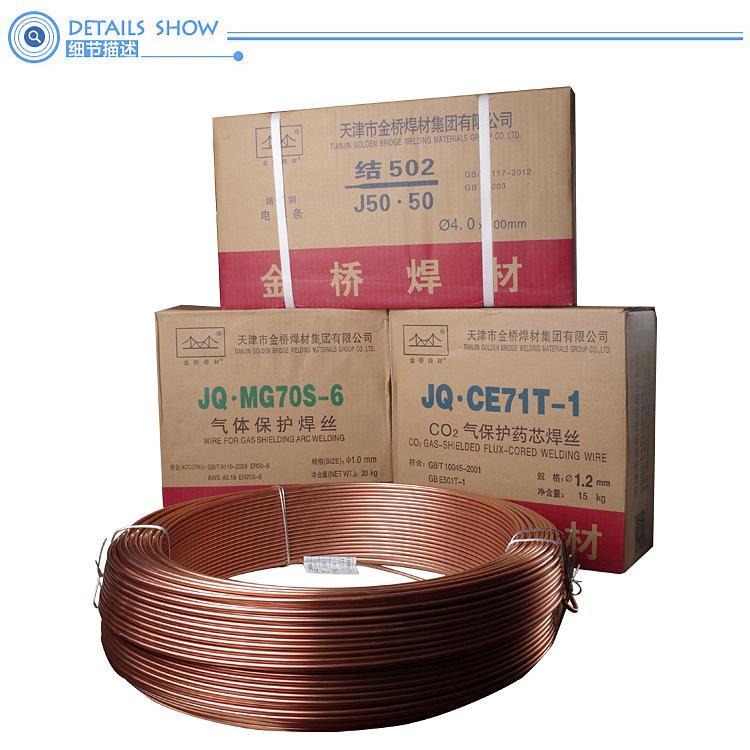 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
孚尔特 |
型号 : |
MRA-100 |
牌号 : |
MRA-100 |
产地 : |
山东 |
类型 : |
堆焊焊条 |
材质 : |
合金 |
焊芯直径 : |
3.2-5.0 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 |
长度 : |
350 |
焊接电流 : |
160-220 |
电流幅度 : |
120 |
熔点 : |
600 |
工作温度 : |
300 |
适用范围 : |
广泛 |
硬度HRC : |
45 |
MRA-100铸铁模具焊条
性能及用途:俗称AK-100, 高硬度钢之接合,锌铝压铸模龟裂、焊合重建、生铁/铸铁焊补。可直接栈焊各种铸铁/生铁材料模具,也可做为模具龟裂之焊合,使用铸铁焊接时,尽量将电流放低,用短距离的电弧焊接,钢材进行部份之预热,焊接结果后之加热以及慢慢冷却,扩大原材表面焊接部位之面积,亦而较不易产生气孔及裂痕。
成份:C Mn Si Ni Fe及特殊元素。
抗拉强度:N / mm2 ( Kgf/mm2) 800 (81.5)
硬度:(Hv) 150-170
直径及长度:m/m 2.6×300 3.2×350 4.0×350 5.0×350
电流范围:(Amp) 60 ~ 80 70 ~ 120 100 ~ 150 130~ 170
注意事项:
1:铸铁性脆,每次施焊长度不得超过8CM,否则持久高热接头边缘会发生龟裂,且采用间断步骤,不可使接头呈现高热之深红色,并视母材之种类、形状等施以100~200℃热处理。
2:一间断即锤击焊面,以降低收缩应力。
3:二层以上者,每层应做对称之间断焊法,以使母材受热均匀,热应力和冷却面平衡。
MRA-241(GM241)模具焊条
用 途:特别适合用于MRA-241(GM241)模具焊条铸铁模具的R角修复与拉延部位制作。熔金细密、易抛光可防止钣件的刮伤;硬度高,适用于高要求的拉延筋制造。球墨铸铁、灰口铸铁与火焰淬火铸钢也可直接堆焊。
成 份 :Ni Cr C Mn Mo Si 及特殊元素。
硬度:HRC 44-49 HS 59-62 HV 370-390
直径及长度:m/m 2.6×300 3.2×350 4.0×350 5.0×350
电流范围:(Amp) 60 ~ 80 90 ~ 130 100 ~ 150 130~ 170
注意事项:
1:于潮湿场地施工前,焊条先以300-350°C烘干60-90分钟。
2:工件表面应避免水气或污染。
3:原则上不必预热和后热,但视母材之种类、形状、应力发生等,施以100-300℃之预热。每段焊道不可过长,焊后可施以敲击释放应力


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


