


好货推荐
-
 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
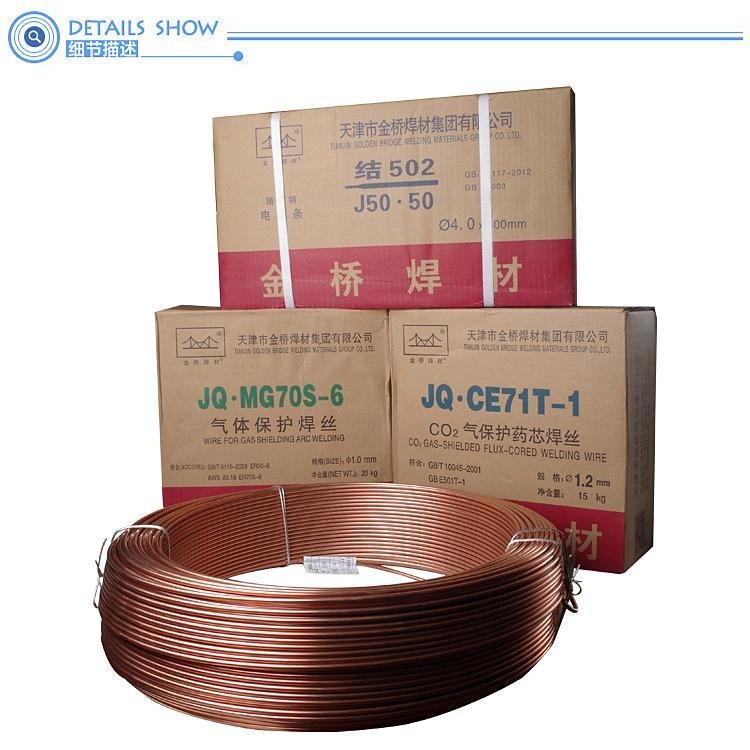 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
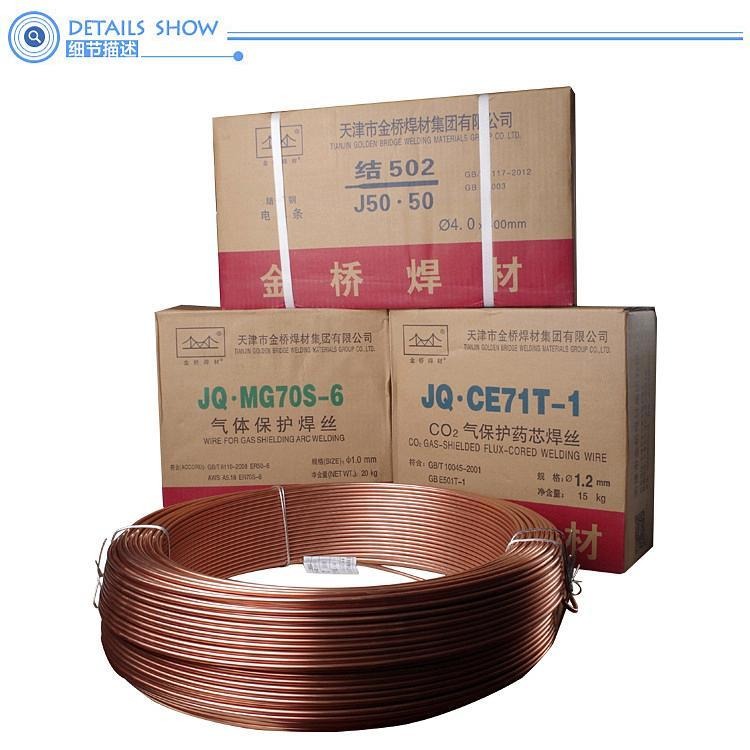 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
相关产品推荐
进入手机版

品牌 : |
卡斯特林 |
型号 : |
ENiCrFe-3 |
焊芯直径 : |
2.5*3.2*4.0*5.0 |
牌号 : |
ENiCrFe-3 |
产地 : |
北京 |
类型 : |
镍及镍合金焊条 |
材质 : |
镍基合金 |
药皮性质 : |
碱性焊条 |
直径 : |
2.5*3.2*4.0*5.0 |
长度 : |
300-400 |
焊接电流 : |
80-190 |
电流幅度 : |
180-263 |
熔点 : |
350 |
工作温度 : |
30 |
适用范围 : |
广泛 |
硬度HRC : |
30 |
产品详情
Product details
TWE-81K2药芯焊丝 卡斯特林 W906Ni电焊条 TL-502低碳钢焊条 工作流程


TWE-81K2药芯焊丝 卡斯特林 W906Ni电焊条 TL-502低碳钢焊条 工作流程,ER309不锈钢焊丝
TWE-81K2药芯焊丝 卡斯特林 W906Ni电焊条 TL-502低碳钢焊条 工作流程焊条焊丝注意事项:
1. 焊前必须对焊件 。清除铁锈、镀层、油污、水分和 。杂质等污染物。
2. 焊接时的环境风速应小于1 m / s。有风处,ER309Mo不锈钢焊丝,应采取挡风措施焊接。
3. 应使用焊接用的氩气,Ar 99.99 。
4. 当焊缝背面充氩气时,气体流量应是正面的1/2,以免形成背面正压而产生根部未焊透。


。
TWE-81K2药芯焊丝 卡斯特林 W906Ni电焊条 TL-502低碳钢焊条 工作流程D65耐磨焊条< 。br>D-65型耐磨高合金焊条:焊条优点是堆焊成型好,焊后无渣,利用率高,耐磨性能好。可堆焊在低、中碳钢、低合金钢、高锰钢和铸钢零部件表面或某些灰铸铁件表面。能承受低等冲击、耐强烈磨粒磨损,焊后硬度HRC≥63。可提高耐磨寿命3-10倍。焊接工艺:焊条可交直流两用,直流反接(焊条接正极),交流焊机要求空载电压≥70V。堆焊电 。流150-180A。焊道的宽度要大于或等于焊道高度的3倍,这样才能真正和母材熔结牢固,形成所需的耐磨组织。这些主要靠电焊机的功率和调整电流来实现。此焊条在使用时,要按使用说明,焊前对焊条烘干,对焊件清理预热,焊后缓冷。此焊条适用于装载机铲刃、粉煤机锤头、烧结设备给料机叶片、绞龙、风机叶片、水泥挤压机辊面、机立窑塔盘、塔齿、塔尖、混凝土输送管道、混凝土输送泵、各种输送槽、破碎机齿板、球磨机及大型滚桶衬板等易损件及高磨损件的堆焊。


搜好货供应商山东孚尔特焊接材料有限公司供应TWE-81K2药芯焊丝 卡斯特林 W906Ni电焊条 TL-502低碳钢焊条 工作流程,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解TWE-81K2药芯焊丝 卡斯特林 W906Ni电焊条 TL-502低碳钢焊条 工作流程,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。

公司名称山东孚尔特焊接材料有限公司
公司类型有限责任公司(自然人投资或控股)
经营模式生产厂家
成立日期2019-03-12
经营地址山东省济南市河套庄3号2-1-905室
主营行业焊丝
主营产品焊条,焊丝,焊接材料
为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


