


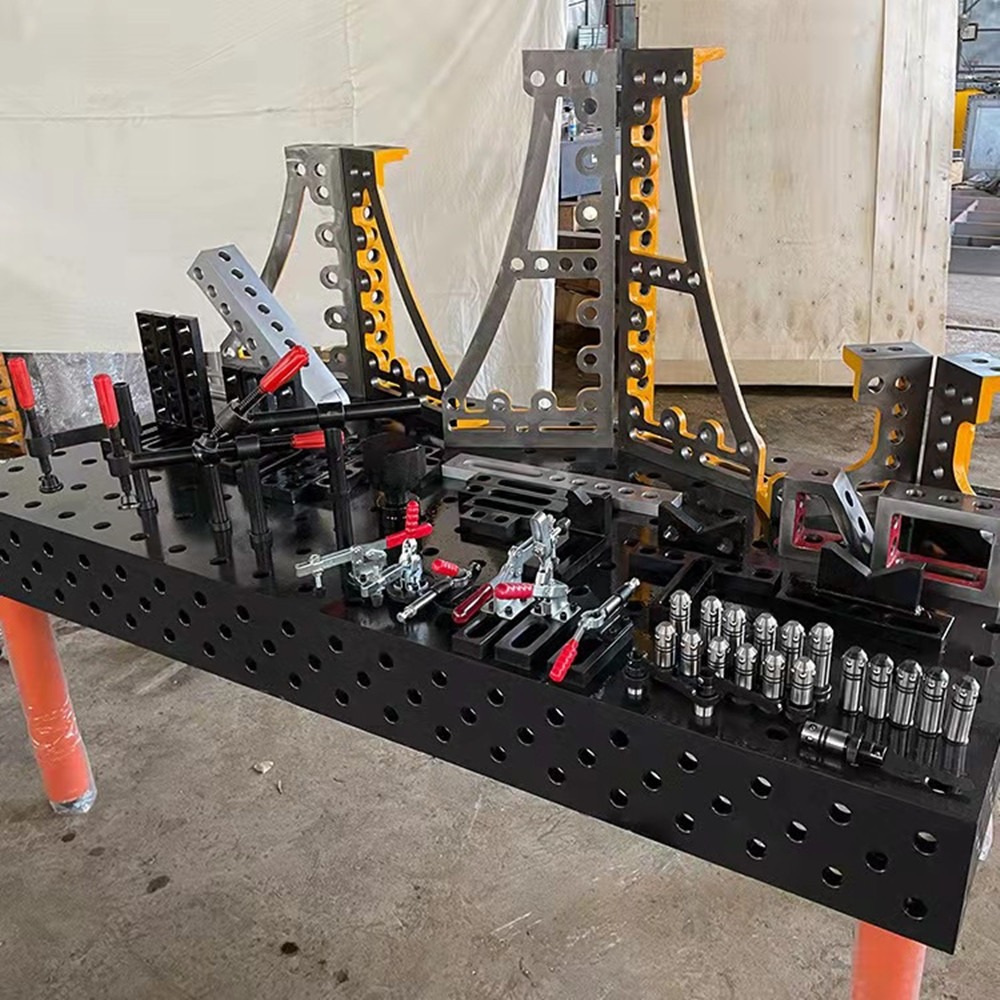
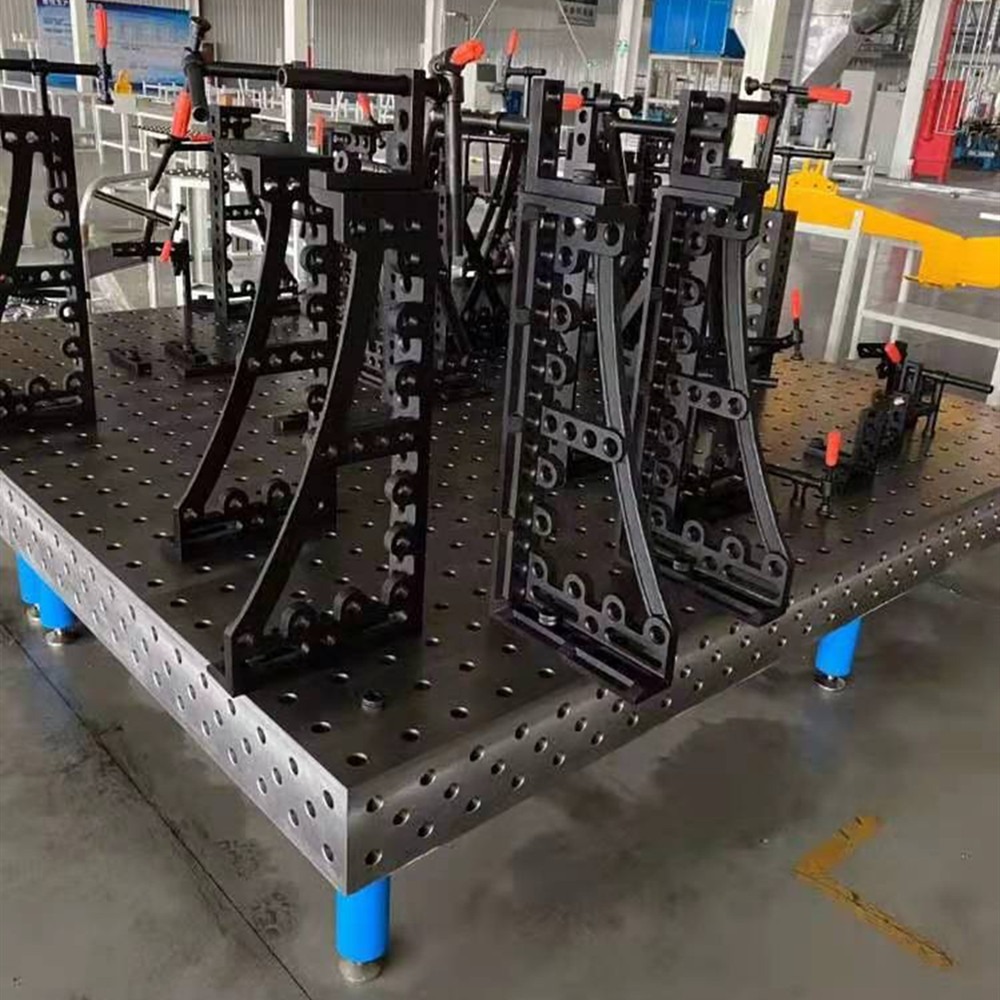
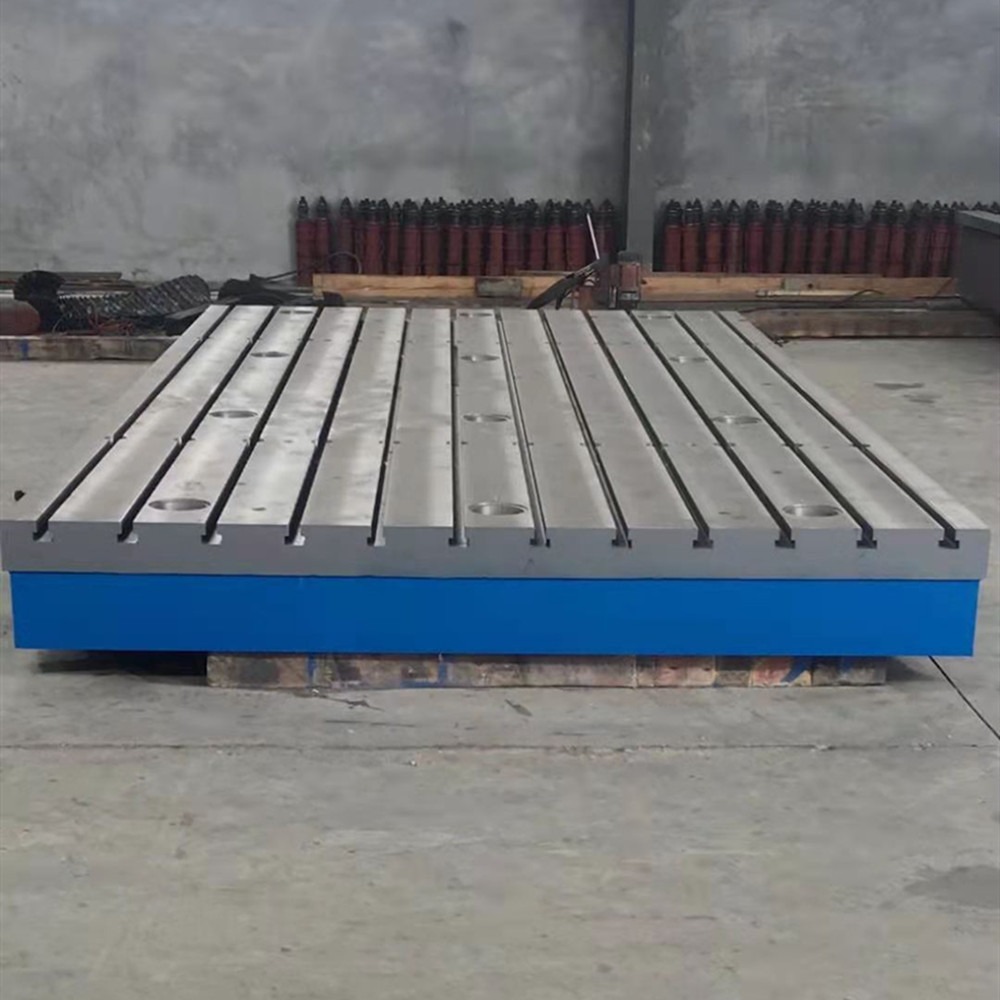
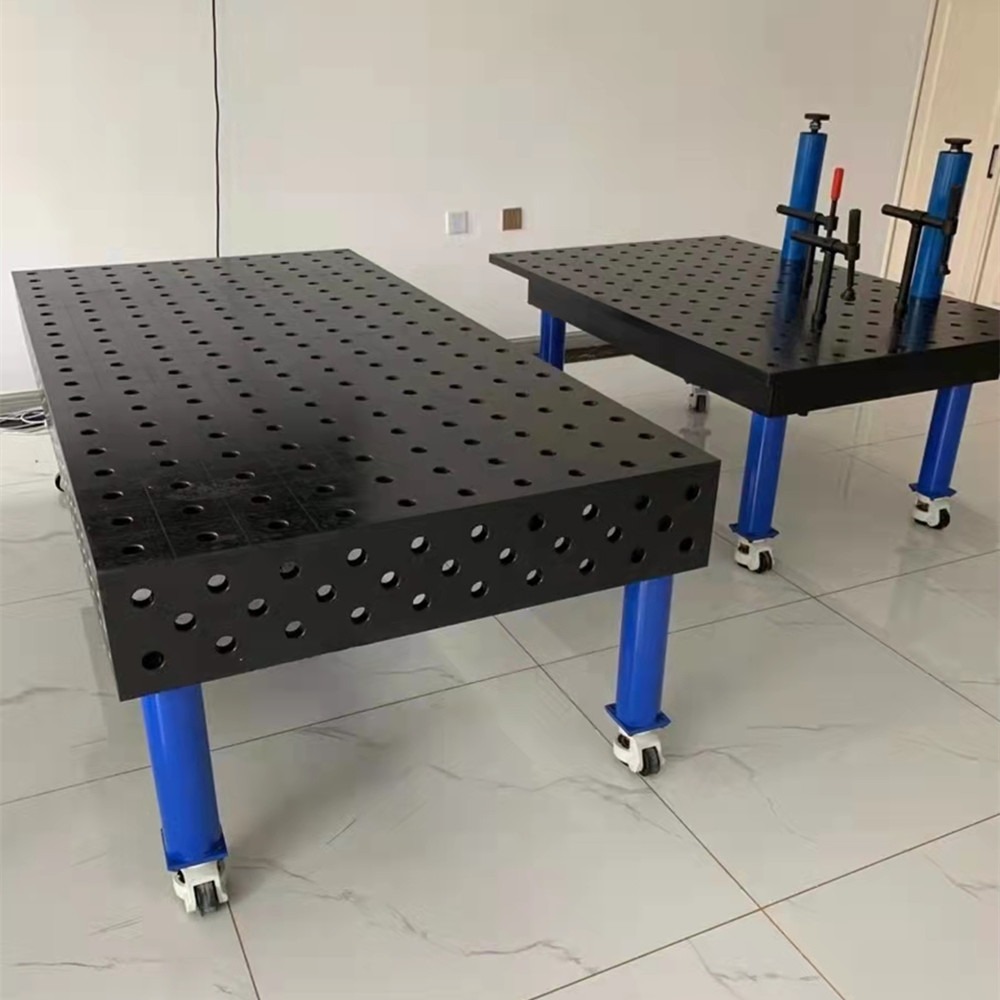
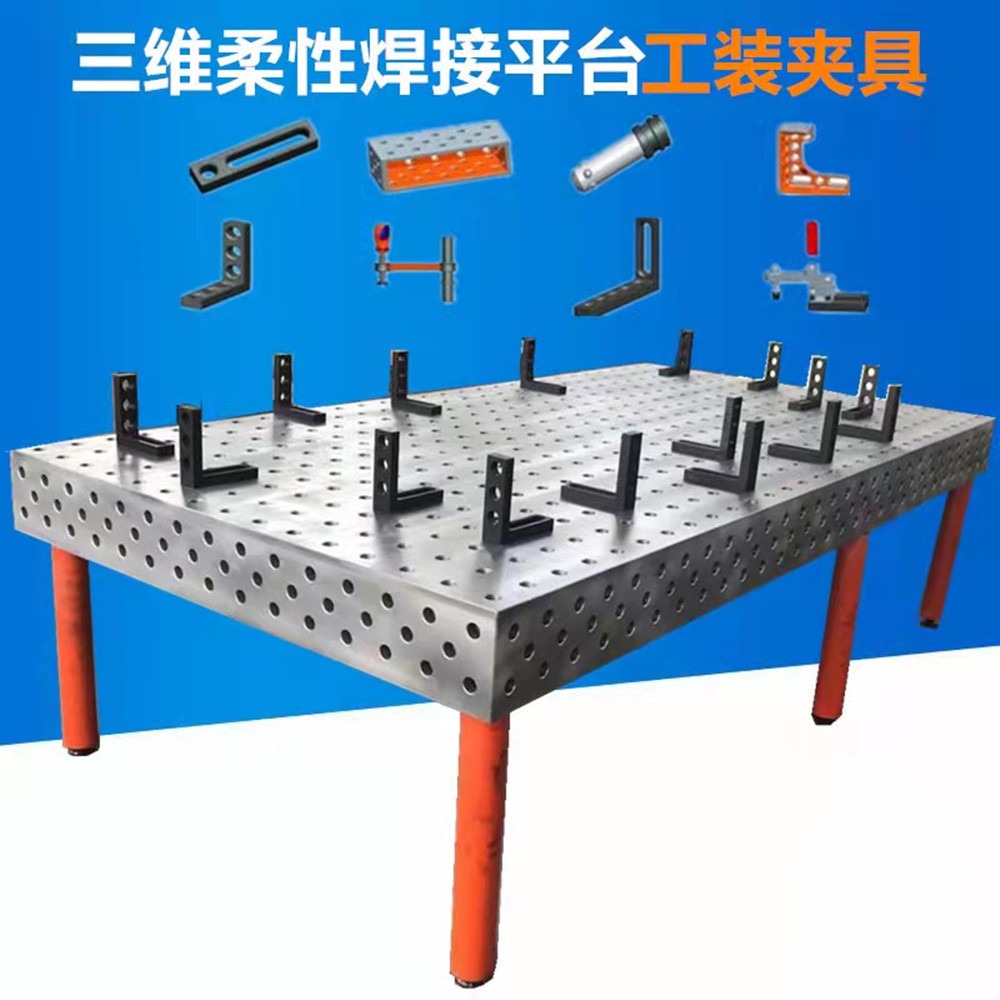
铸铁平台 大型焊接刮研平板 1级钳工装配工作台
平板产品宝都量具200*200-2000*4000铸铁平台,欢迎选购!
价格 |
¥85 ~ ¥14658
|
起订量 |
≥1 件 |
1000*1500 |
¥1789.00/件 | 102件可售 |
1000*2000 |
¥2298.00/件 | 96件可售 |
1000*750 |
¥1123.00/件 | 99件可售 |
1500*3000 |
¥5236.00/件 | 89件可售 |
1700*2500 |
¥14658.00/件 | 2件可售 |
200*200 |
¥85.00/件 | 102件可售 |
2000*3000 |
¥7456.00/件 | 114件可售 |
2000*4000 |
¥13987.00/件 | 96件可售 |
500*800 |
¥420.00/件 | 89件可售 |

相关产品推荐
-
 ¥1469.00
铸铁平台 检验测量平板 划线装配焊接工作台 宝都工量具
-
¥415.00
铸铁焊接平台 划线装配平台 刮研研磨钳工工作台 宝都工量具
-
¥1560.00
铸铁检验平台 焊接装配划线平板 焊接装配工作台 宝都工量具
-
¥429.00
铸铁平台 测量划线平板 焊接装配研磨工作台 宝都工量具
-
¥1420.00
铸铁平台 大型检验划线平板 刮研研磨装配工作台 宝都工量具

品牌 : |
宝都量具 |
型号 : |
200*200-2000*4000 |
类型 : |
铸铁焊接平台 |
精度 : |
1级 2级 3级 |
加工定制 : |
是 |
材质 : |
HT200-250 |
工作面硬度 : |
HB170-240 |
检验测量平台 : |
定制电机实验平台 |


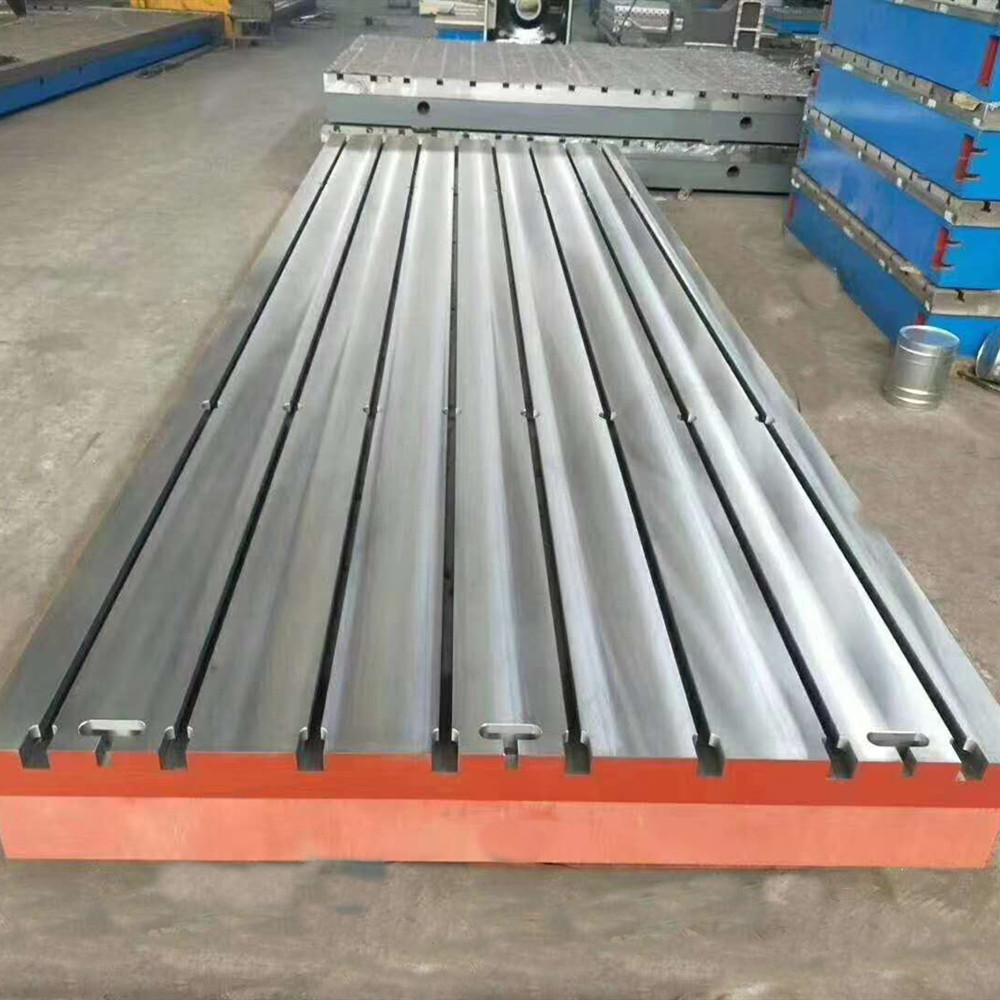


铸铁平台一定要有精准的平面度,要想有精准的平面度必须具备一以下几个条件:
一、厚度要求:主要包括平台上工作面厚度,侧围厚度和高度,以及底面筋板的厚度、高度和密度。
二、材质要求:高强度铸铁HT200-300,硬度:HB170-240。
三、人工退火:在回火窑经过600-700度高温退火时效处理。
四、自然时效:按国标标准应该是2-3年自然时效,由于此工序时间太长,企业受资金周转影响已不可能等待那么长时间,多以激振器通过振动时效代替。虽然这种工艺的效果尚未明确,但在国际上已普遍使用。
五、沙眼与气孔:0级与1级平台不允许有气孔与沙眼,2级和3级可以用与平台同材质固体填充气孔沙眼。注意:填充物的的硬度一定要低于平台本身的硬度。
六、铲刮工艺:人工铲刮在铸铁平台加工过程中是 重要的工艺,它决定了铸铁平台的平面度误差大小,以及工作面的可接触点数。0级板平台在每边为25㎜平方的范围内不少于25点,3级在每边为25㎜平方的范围内不少于12点。铲刮完成后平台四个边棱倒钝。
七、清砂与涂漆:平台底面清砂要彻底,干净且喷涂红色防锈漆。侧面要平整后再涂漆,一般涂篮漆或绿漆。
八、包装要求:主要是木质包装,尽量选用厚质木材覆盖平台上工作面,必要时做全封闭包装。包装前平台工作面防锈措施一定要做好。

为您精选
-
大理石平台 00级检验测量平台 济南青构件
¥155 -
铸铁焊接平台 三维柔性焊接平台 锁紧销压紧器
¥3570 -
三维柔性焊接平台 机器人焊接工作台 树脂砂铸
¥3151 -
铸铁平台 研磨刮研平台 焊接装配钳工工作台
¥1600 -
铸铁平台 钳工划线装配平板 研磨焊接平台 宝
¥1600
-
铸铁平台 焊接装配检验平板 攻丝机平台 宝都
¥1600 -
铸铁焊接平台 检验划线平板 电机试验振动平台
¥1238 -
铸铁检验平台 钳工划线装配工作台 焊接测量平
¥426 -
大型铸铁平台 模具飞模工作台 划线检验装配平
¥586 -
铸铁焊接平台 机器人焊接工作台 三维柔性平台
¥3149


