


-
 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
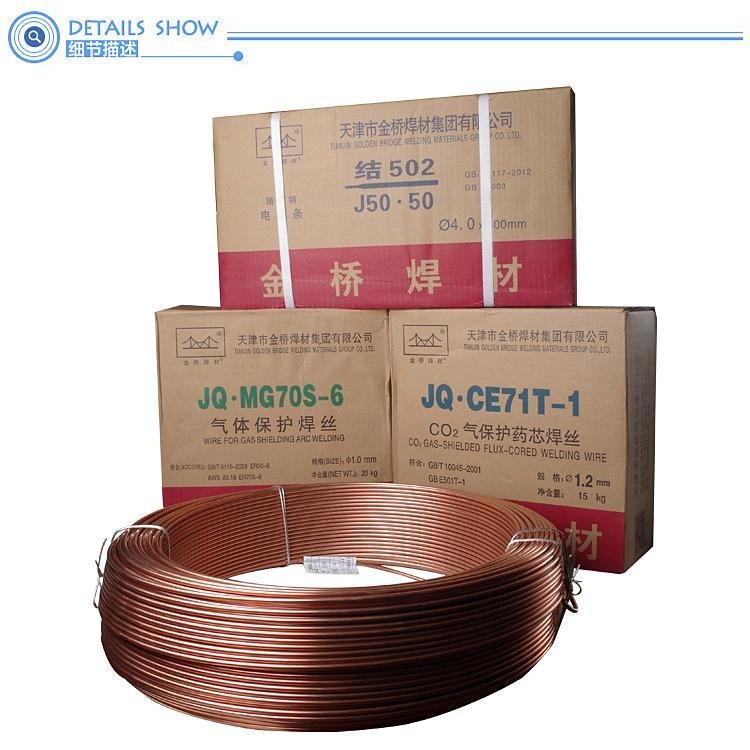 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
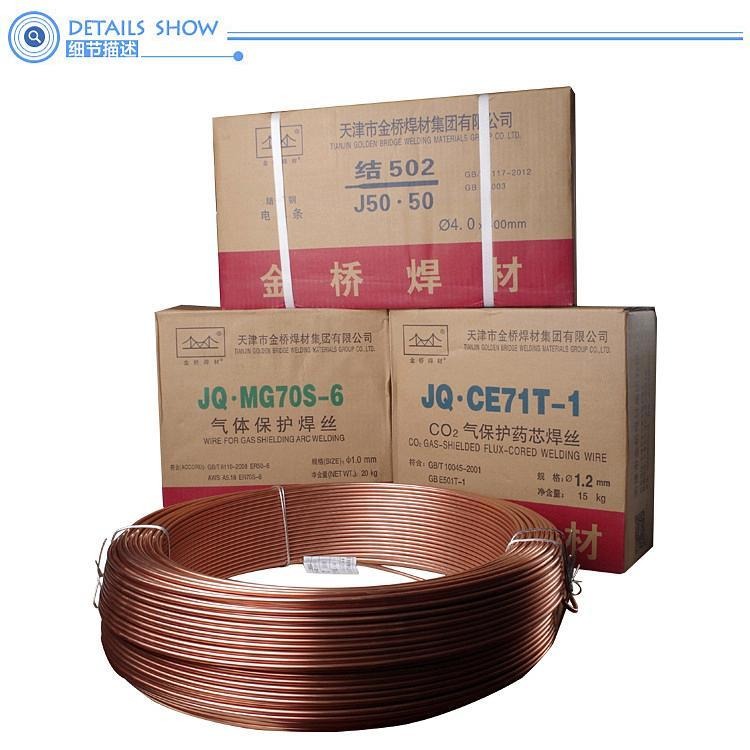 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
天泰 |
型号 : |
ENiCrFe-3 |
焊芯直径 : |
2.5*3.2*4.0*5.0 |
牌号 : |
ENiCrFe-3 |
产地 : |
北京 |
类型 : |
镍及镍合金焊条 |
材质 : |
镍基合金 |
药皮性质 : |
碱性焊条 |
直径 : |
2.5*3.2*4.0*5.0 |
长度 : |
300-400 |
焊接电流 : |
80-190 |
电流幅度 : |
180-263 |
熔点 : |
350 |
工作温度 : |
30 |
适用范围 : |
广泛 |
硬度HRC : |
30 |


ER309不锈钢焊丝 天泰 Ni357镍基合金焊条 E5003焊条 现货直销


,ER55-G耐热钢焊丝
ER309不锈钢焊丝 天泰 Ni357镍基合金焊条 E5003焊条 现货直销异种钢焊接时焊条选用要点。焊接材料制造厂D707耐磨焊条
①强度级别不同的碳钢+低合金钢(或低合金钢+低合金高强钢) 一般要求焊缝金属或接头 。的强度不低于两种被焊金属的低强度,选用的焊条熔敷金属的强度应能保证焊缝及接头的强度不低于强度较低铡母材的强度,同时焊缝金属的塑性和冲击韧性应不低于强度较高而塑性较差铡母材的性能。因此,可按两者之中强度级别较低的钢材选用焊条。但是,为了防止焊接裂纹,应按强度级别较高、焊接性较差的钢种确定焊接工艺,包括焊接规范、预热温度及焊后热处理等。
②低合金钢+奥氏体不锈钢 应按照对熔敷金属化学成分限定的数值来选用焊条,一般选用铬和镍含量较高的、塑性和抗裂性较好的Cr25-Ni13型奥氏体钢焊条,以避免因产生脆性淬硬组织而导致的裂纹。但应按焊接性较差的不锈钢确定焊接工艺及规范。
③不锈复合钢板 应考虑对基层、复层、过渡层的焊接要求选用三种不同性能的焊条。对基层(碳钢或低合金钢)的焊接,选用相应强度等级的结构钢焊条;复层直接与腐蚀介质接触,应选用相应成分的奥氏体不锈钢焊条。关键是过渡层(即复层与基层交界面)的焊接,必须考虑基体材料的稀释作用,应选用铬和镍含量较高、塑性和抗裂性好的Cr25-Ni13型奥氏体钢焊条。
ER309不锈钢焊丝 天泰 Ni357镍基合金焊条 E5003焊条 现货直销,TGS-316L焊丝
ER309不锈钢焊丝 天泰 Ni357镍基合金焊条 E5003焊条 现货直销铸铁分类及性能
铸铁是含碳量大于2.11%的铁碳合金。铸铁具有优良的铸造性能、良好的切削加工性能、优良的耐磨性和减震性,在工业领域中应用极为广泛,按其重量比统计,在汽车、农机和机床行业用主约占50%-90%。
1、Z308铸铁焊条用途:适用于铸铁薄件及加工面的补焊,如汽缸盖、发动机座、齿轮箱以及机床导轨等重要灰口铸铁件。
说明: Z308是纯镍焊芯,强还原性石墨型药皮的铸铁焊条。熔敷金属具有良好的抗裂性能和加工性能。熔敷金属和熔合区的硬度较 低。焊条具有良好的工艺性能,交直流两用。
注意事项:1,焊前焊条须经150℃左右烘焙1小时。2,焊后立即用小锤锤击焊道,以消除应力,防止裂纹。3,铸铁冷焊应避免使用大电,,流焊接,以减少母材中杂质元素渗入焊缝,缩小白口区宽度,提高焊缝抗裂和 。机加工能力。
2、Z408铸铁焊条用途:用于重要高强度灰口铸铁及球墨铸铁的焊补,如汽缸、发动机座、齿轮等。
说明:Z408是镍铁合金焊芯,强还原性石墨型药皮的铸铁焊条。具有强度高、塑性好、线膨胀系数低的特点。焊条工艺性能优良, 可交之流两用。
注意事项:1,焊前焊条须经150℃左右烘焙1小时。2,尽量采用小电流施焊。
3、Z508铸铁焊条用途:用于强度要求不高的灰口铸铁的焊补。
说明:Z508是镍铜合金焊芯,强还原性石墨型药皮的铸铁焊条,焊条工艺性能优良。其切削加工性能接近Z08,但由于收缩率较大,&nb 。sp;抗裂性能较差。可交直流两用。
注意事项:1,焊前焊条须经150℃左右烘焙1小时。2,以窄焊道为宜,每次焊缝长度不宜超过50mm。焊后立刻用小锤轻轻敲击焊道, 以消除焊补区应力,防止裂纹。


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


