




相关产品推荐
-
 ¥45.00
现货销售大西洋 ER310 25Cr20Ni耐高温不锈钢氩弧焊丝
-
¥45.00
泰克罗伊Tech-Rod 182 进口ENiCrFe-3镍铬合金
-
¥45.00
原装进口ER5556铝镁合金焊丝 焊缝成形美观细腻
-
¥45.00
弘昇代理德国蒂森伯乐 E8010管道焊条
-
¥50.00
供应京雷GMS-308L不锈钢气保焊丝 1.0 1.2mm

品牌 : |
国产进口 |
型号 : |
齐全 |
焊芯直径 : |
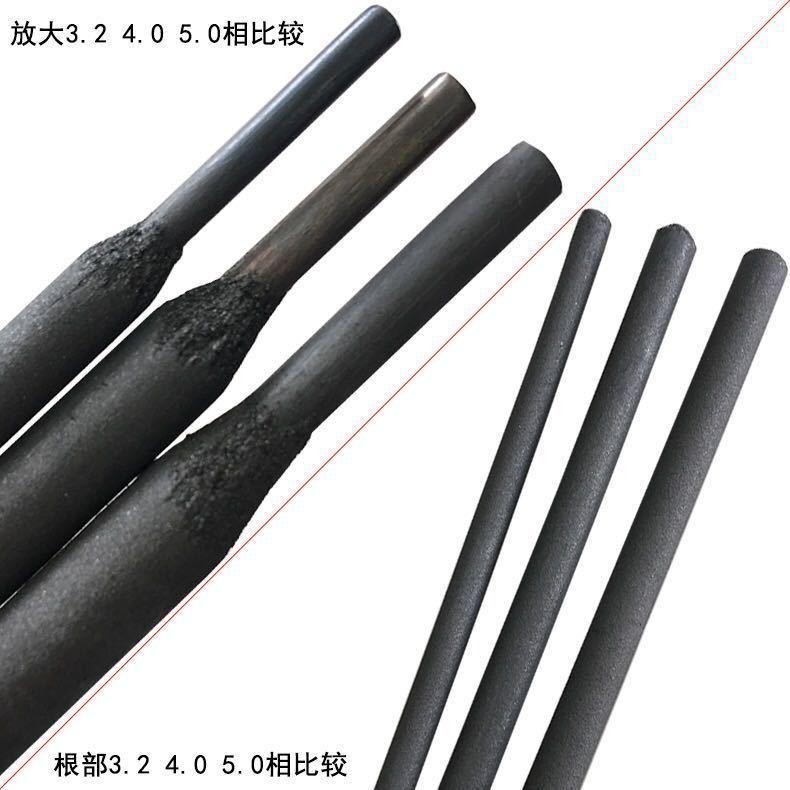
3.2/4.0 |
牌号 : |
MF 10 - GF- 60 - G |
产地 : |
进口 |
类型 : |
镍及镍合金焊条 |
材质 : |
Ni |
药皮性质 : |
酸性焊条 |
直径 : |
3.2-4.0 |
长度 : |
350/400 |
焊接电流 : |
80/120 |
电流幅度 : |
120-160 |
熔点 : |
*** |
工作温度 : |
******** |
适用范围 : |
螺旋桨;挖掘机前缘;筛板;搅拌器叶片;刨 |
硬度HRC : |
63 |
模具堆焊焊条 铸铁刃口模具堆焊焊条 模具刃口堆焊焊条生产厂家铸铁刃口模具堆焊焊条
说明:铸铁刃口模具堆焊焊条,焊接工艺性好,电弧稳定,飞溅较小,易脱渣,成形光洁,焊缝金属为马氏体+弥散分布的碳化钨,具有优良的抗裂性,焊前不预热。
用途:用于铸铁和合金铸铁切边模具刃口的堆焊及焊补。
熔敷金属化学成分/%
C 0.28-0.35 Si 1-2 Mn 0.6-1.5 Cr 5.5-7.5
堆焊硬度HRC:≥53适用范围:适用于硬度极高的磨损部件;熔敷金属可以加大硬度(820-850摄氏度)而且再加工只能通过打磨;适用于挖掘机部件、粉碎机配件、输送辊以及承受沉重压力的部件。
焊接指导:加工焊接区域直至金属光泽, 预热至300摄氏度


塑料制品成型模具按塑料品种不同,可以分为两大类型:
热固性塑料压模(胶木模)用于酚醛树脂、三聚氰胺树脂等可硬化塑料的压制成形。
特塑性塑料注射模:用于尼龙、聚甲醛、聚乙稀等热塑性塑料的注射成形。
通常根据工作条件及成本来选塑料模具用钢,
两种模具选用的焊材可能有区别,但都要求耐磨性高,导热性好,在160---220度时尽寸精度高,焊后表面可进行抛光。另外,压铸模还需耐高压高热及一定的韧性。用于某些塑料时需要耐腐蚀。
一般来讲,焊接用填充金属应与母材类似,根据母材不同的硬度选用不同硬度的焊材。
H13模具焊条
说明:碱性药皮,有较高的耐磨性、强韧及抗裂性。焊接工艺性优良。可交直流两用。用于堆焊修复要求较高耐磨性的H13(4Cr5MoSiV类)热作模具等易磨损件。
金属成分(%)
C≤0.6 Cr≤5﹪
Mo<2.0
其他<4
硬度HRC≥50


为您精选
-
昆山京雷GES-347Z不锈钢焊条 A137
¥85 -
上海电力ER308L不锈钢焊丝/用于焊接30
¥85 -
进口德国UTP A 2535 Nb镍基耐热不
¥85 -
弘昇焊材 进口耐磨焊条 法奥迪VAUTID-
¥65 -
上海司太立D802 D812钴基合金堆焊焊条
¥282
-
德国蒂森E2209T-1双相不锈钢药芯焊丝总
¥85 -
奥地利伯乐C-276 镍合金焊丝ERNiCr
¥85 -
CH.Ni307-3 大西洋ENiCrFe-
¥282 -
金威牌TGF2209药皮不锈钢焊丝 背面成型
¥85 -
北京金威TGF316L免充氩药皮背面自保焊丝
¥290


