


-
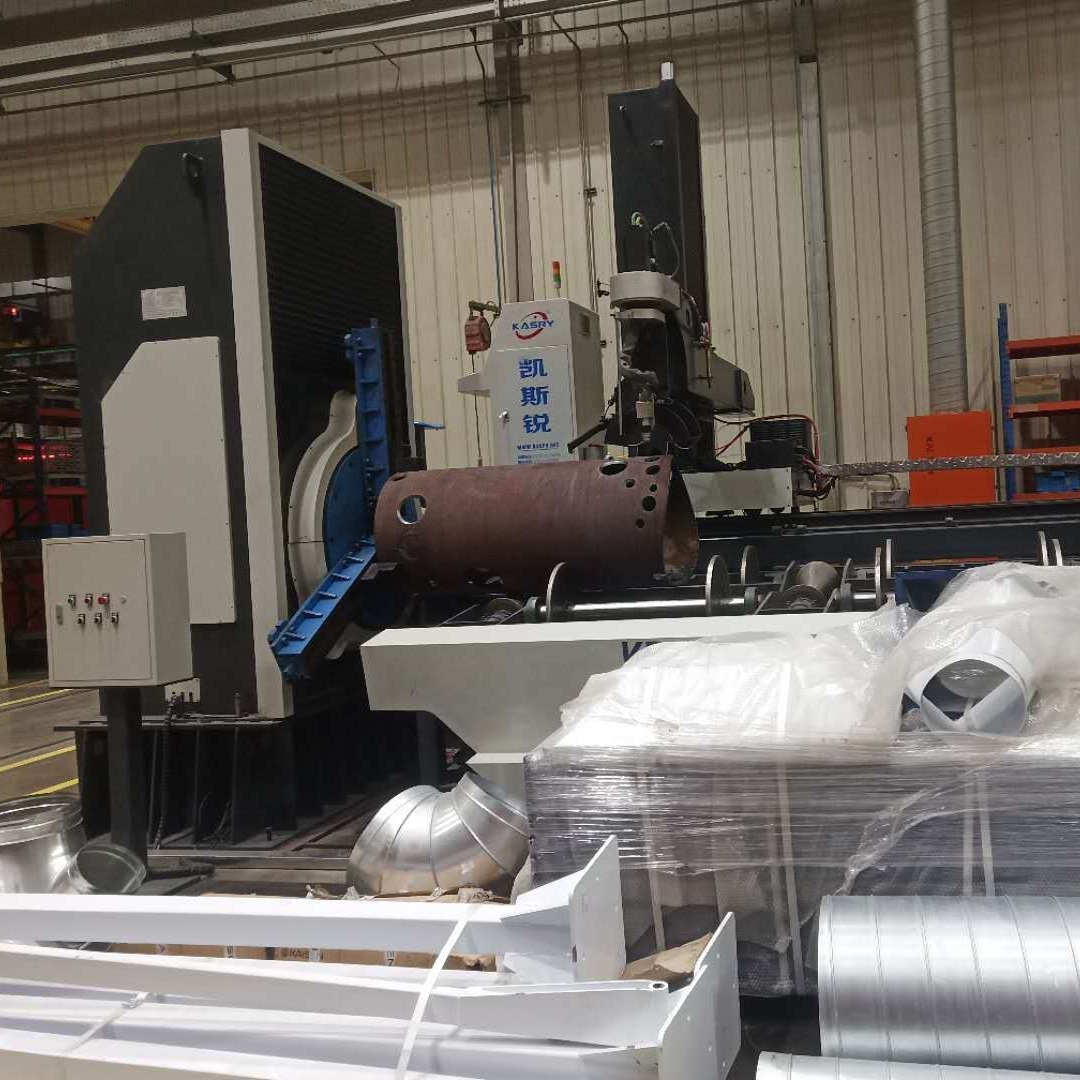 ¥98000管道开孔切割机 滚床相贯线切割机 等离子功率
-
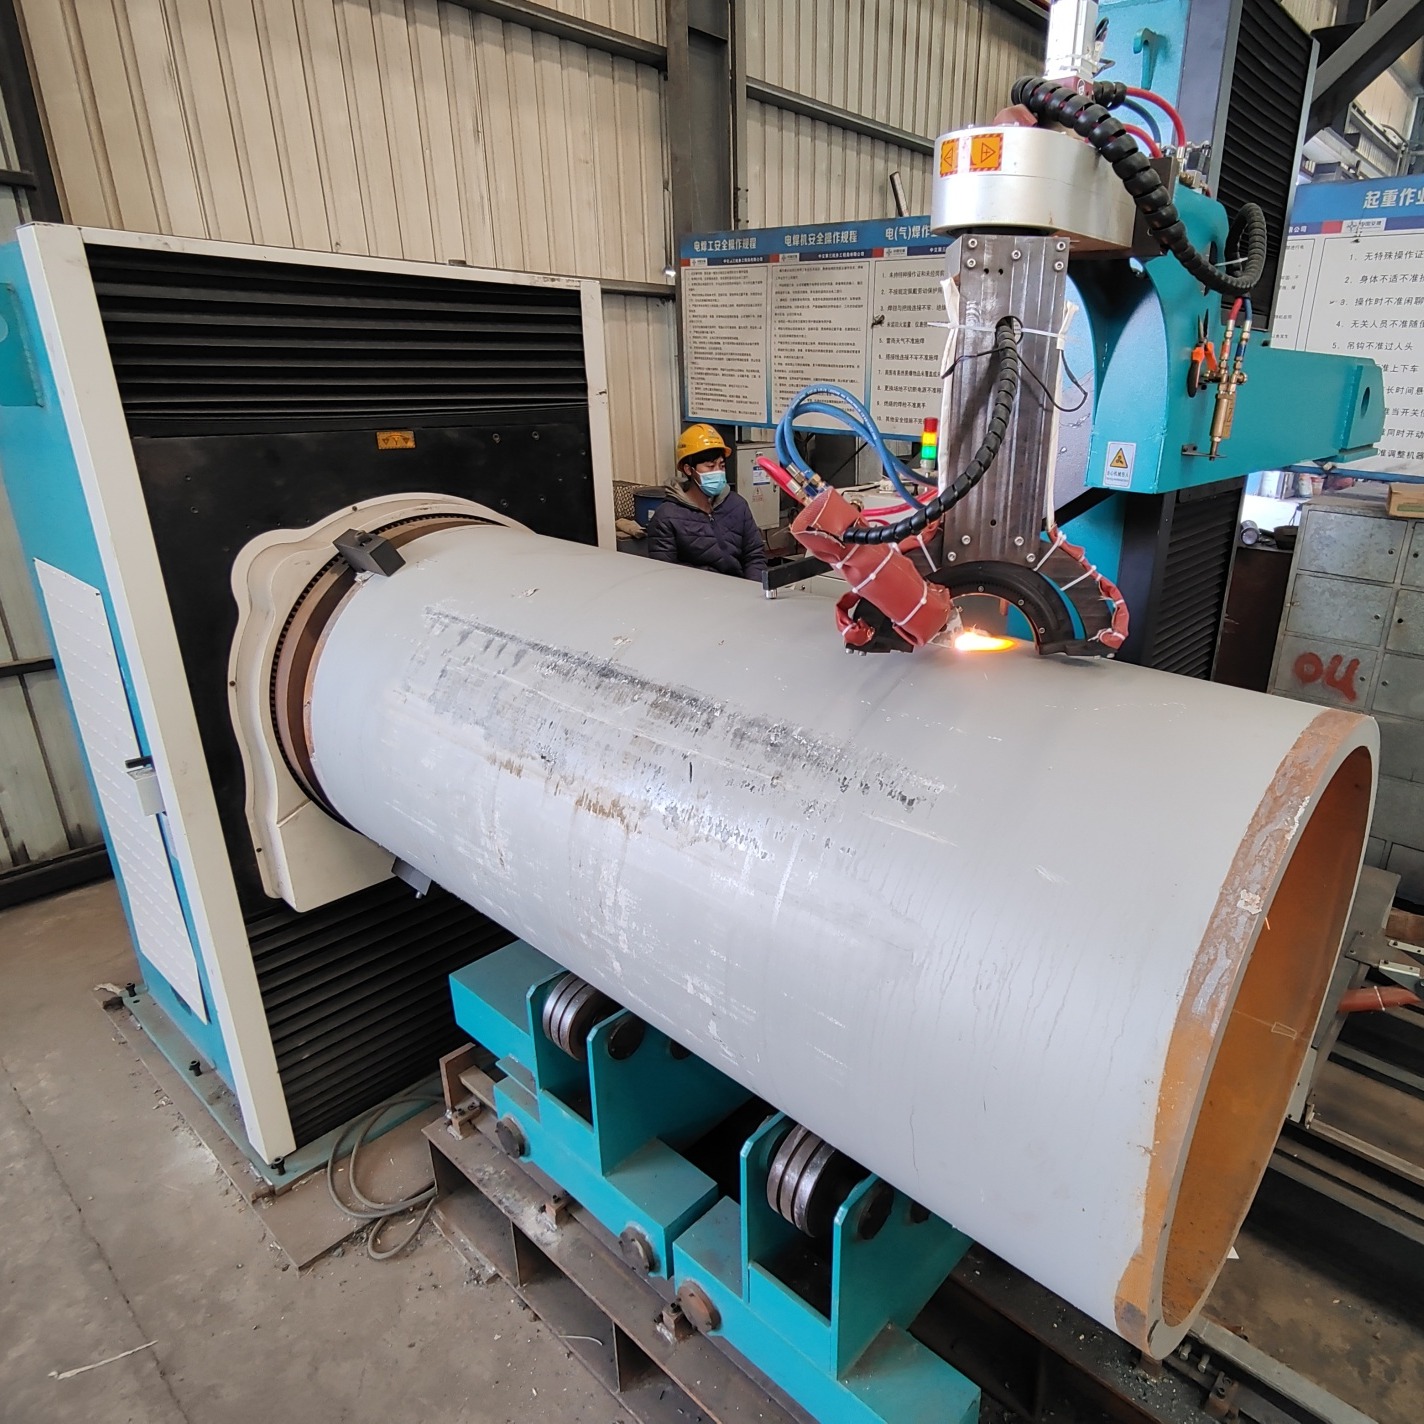 ¥98000五轴滚轮圆管相贯线切割机 等离子贯线切割机 数控编程软件
-
 ¥198000五轴数控相贯线切割机 滚轮圆管切割机 钢管坡口切割方式
-
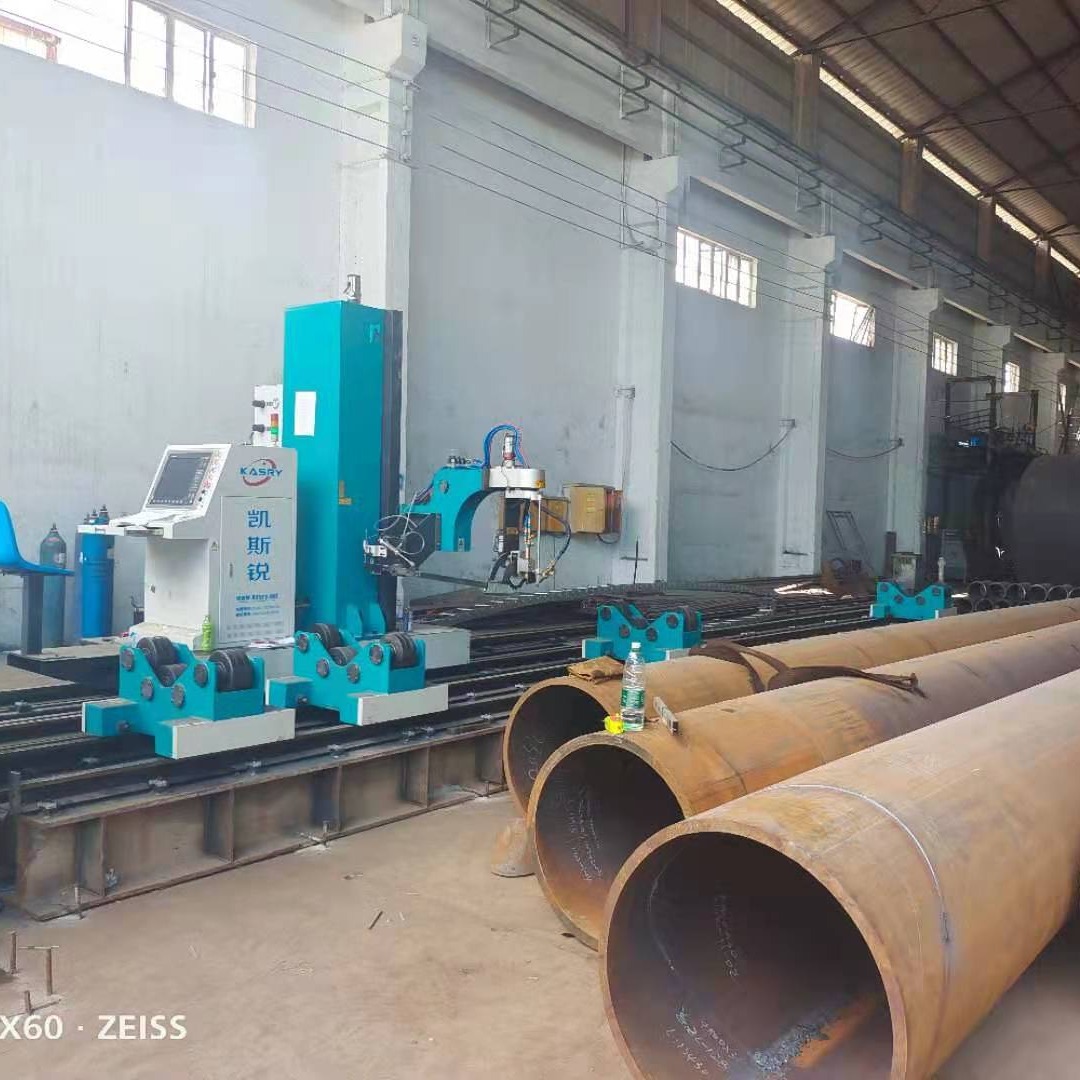 ¥198000厚壁管火焰切割机 大管径相贯线切割机 可以承重重量
-
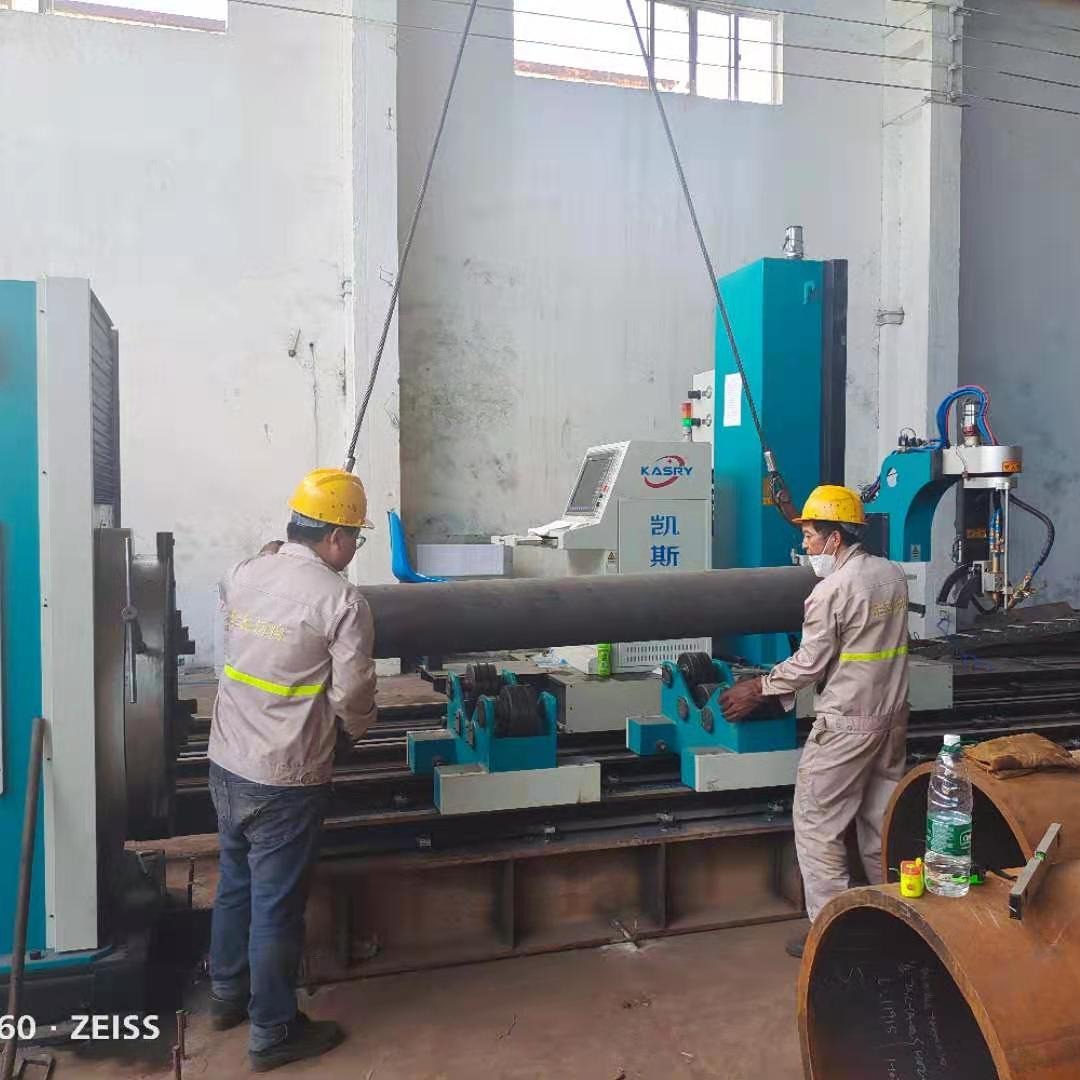 ¥198000管道相贯线切割机 船舶钢管等离子切割机 切割参数范围
-
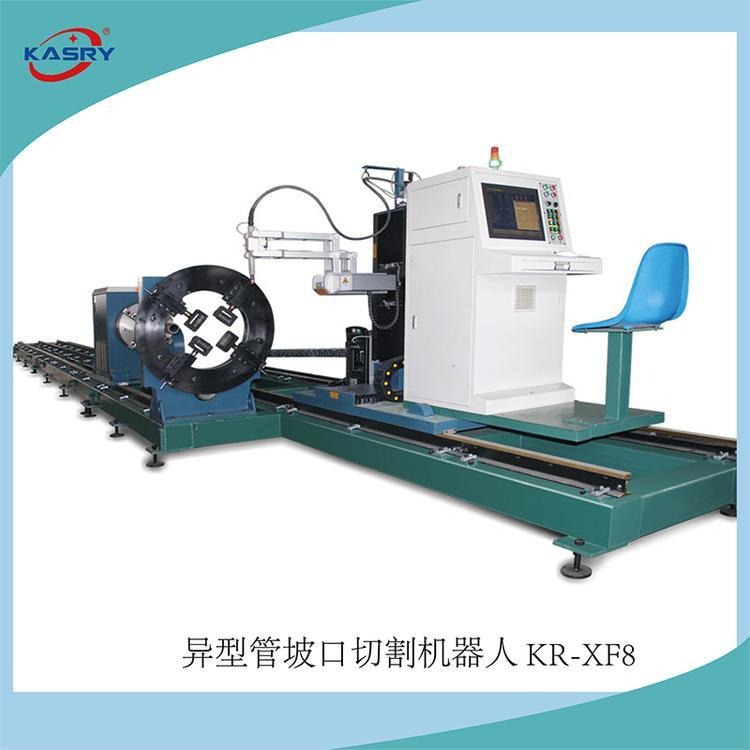 ¥80000大型方钢数控等离子切割机 钢管相贯线切割机 厂家供应
相关产品推荐
-
 ¥198000.00
圆管数控等离子切割机 相贯线切割机 软件系统加工方式
-
¥198000.00
大管径相贯线切割机 风电海洋管道架数控等离子切割机 凯斯锐生产厂
-
¥98000.00
KR-XF8轴相贯线切割机 方管斜口等离子切割机 配置参数
-
¥186000.00
相贯线切管机 钢管切割机 海洋工程管道架小角度坡口搭接演示
-
¥98000.00
滚轮相贯线切割机 重型钢管数控切割机 海洋管道架小角度坡口搭接切

品牌 : |
凯斯锐 |
型号 : |
KR-XY |
类型 : |
等离子切割机 |
电流 : |
交流 |
控制方式 : |
数控 |
驱动形式 : |
自动 |
用途 : |
金属切割 |
频段 : |
高频 |
作用对象 : |
金属 |
最大切割厚度 : |
根据等离子电源决定 |
输入电压 : |
380v |
额定输入电源容量 : |
根据等离子电源 |
输出电流调节范围 : |
根据等离子电源功率决定 |
空载电压 : |
根据等离子电源 |
额定负载持续率 : |
根据等离子电源 |
功率 : |
5KW |
功率因素 : |
根据等离子电源功率决定 |
效率 : |
1-2000mm |
绝缘等级 : |
A级 |
外壳防护等级 : |
A |
安装占地 : |
14.7x2.25 |
外形尺寸 : |
14.7x2.25X1.8M |
工具净重 : |
相贯线切割机 |
无毛刺钢管切割机 金属钢管下料切割机 数控等离子自动切管机 凯斯锐
数控相贯线切割机在切割时,为了保证焊接的质量和可靠性,需要预留出一定角度的坡口,有定角度坡口和变角度坡口之分.所谓定角度坡口指的就是在切割过程中,支管上各个相贯节点处的素线与支管轴线始终保持一定数值的角度.然而实践证明,定角度坡口仅仅适用于两管垂直对心相交或者是各个节点处的二面角都比较大的情况.因为,二面角比较大,切割出来的坡口则可能过小;而二面角比较小,切割出来的坡口则可能过大.这样就会大大影响切割后焊接的质量和可靠性,同时对于壁厚不大的钢管来说,在切割时甚至会熔断部分坡口,导致焊接无法正常进行.所谓变角度坡口指的是在整个切割过程中,各个节点处的切割角(当相贯接头为插入式时,切割角等于坡口角)始终随着二面角的变化而变化,这样切割出的坡口既均匀又可靠.当然,无论是定角度坡口还是变角度坡口,都应该尽量避免极限切割,因为在这一切割过程中,局部节点处的坡口角变化剧烈,切割后会大大降低焊接的质量和稳定性.坡口角度的计算。
首先我们想来了解一下管道相贯线切割机关于这几种调高方式:
手动调高:通过割炬上的手动旋钮来调整割炬的高度;这种方式是比较原始的调高方法在管道相贯线切割机上基本已经淘汰。
按钮调高:通过控制面板上的调高按钮来调整割炬的高度;基本为管道相贯线切割机标配。
自动调高: 切割时割炬可以根据切割板面的平整度变化来自行调整割炬的切割高度;这种调高方式是可以选配的,相比按钮调高方式来说价格高一些。
而自动调高方式分为电容自动调高和弧压自动调高两种;
电容自动调高:是应用在火焰切割割炬上,通过感应环同钢板之间的电容值变化来自行调整切割高度。
弧压自动调高:应用在等离子切割时的装置,通过等离子割炝同切割板材之间的弧压值变化来自行调整切割高度。
这两种自动调高方式不能交换使用,因为调高原理不一样,电容自动调高的灵敏度较差,满足不了等离子快速切割的要求。而火焰切割没有弧压产生,所以不能使用弧压自动调高。


为您精选
-
火焰相贯线切割机 等离子圆管切割机的软件系统
¥88000 -
八轴相贯线切割机 方管切割钢管直径 630的
¥198000 -
重庆相贯线切割机 数控等离子切割机 开孔打坡
¥98000 -
海工管道架重型钢管切割机 火焰数控相贯线切割
¥598000 -
火焰等离子数控切管机 交流相贯线切割机 大管
¥98000
-
山东凯斯锐 圆管相贯线切割机 管材切割套料软
¥198000 -
全自动圆管切割机 金属碳钢等离子切割机 数控
¥98000 -
大型方钢数控切割机 数控等离子切割机的软件系
¥98000 -
管道开孔数控切割机 数控相贯线切割机 船厂等
¥198000 -
数控火焰等离子切割机 钢管自动切割机 五轴相
¥198000


