


好货推荐

获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
产品分类
相关产品推荐
-
 ¥34.00
木炭机堆焊焊丝 YD798药芯焊丝 耐磨焊丝
-
¥42.00
YD583堆焊焊丝 盾构机刀盘耐磨焊丝 海泰药芯焊丝
-
¥35.00
耐磨焊丝 高硬度堆焊焊丝 YD999药芯焊丝 海泰焊材
-
¥32.00
耐磨焊丝 药芯堆焊焊丝 D688合金焊丝 海泰焊材
-
¥55.00
药芯焊丝 KB988堆焊焊丝 碳化钨耐磨焊丝 现货包邮
进入手机版

品牌 : |
海泰 |
型号 : |
D916 |
焊芯直径 : |
3.2 4.0 5.0 |
牌号 : |
D916 |
产地 : |
河北 |
类型 : |
堆焊焊条 |
材质 : |
Cr Mn Ni Mo |
药皮性质 : |
碱性焊条 |
直径 : |
3.2 4.0 5.0 |
长度 : |
350 400 |
焊接电流 : |
320 |
电流幅度 : |
180 |
熔点 : |
1300 |
工作温度 : |
700 |
适用范围 : |
适用堆焊耐岩石强烈磨损的机械零 |
硬度HRC : |
68 |
产品详情
Product details
D916耐磨焊条 高合金堆焊焊条

说明:
HT-D916型耐磨堆焊焊条是石墨型药皮的堆焊焊条,含碳化硼的耐磨料磨损堆焊焊条,交直流两用,具有良好的抗磨料磨损性。电弧较稳,飞溅少,渣少,脱渣容易,堆焊层即使用合金刀具也难以进行切削加工,只能研磨。金相组织为马氏体和粗大复合碳化物。
用途:
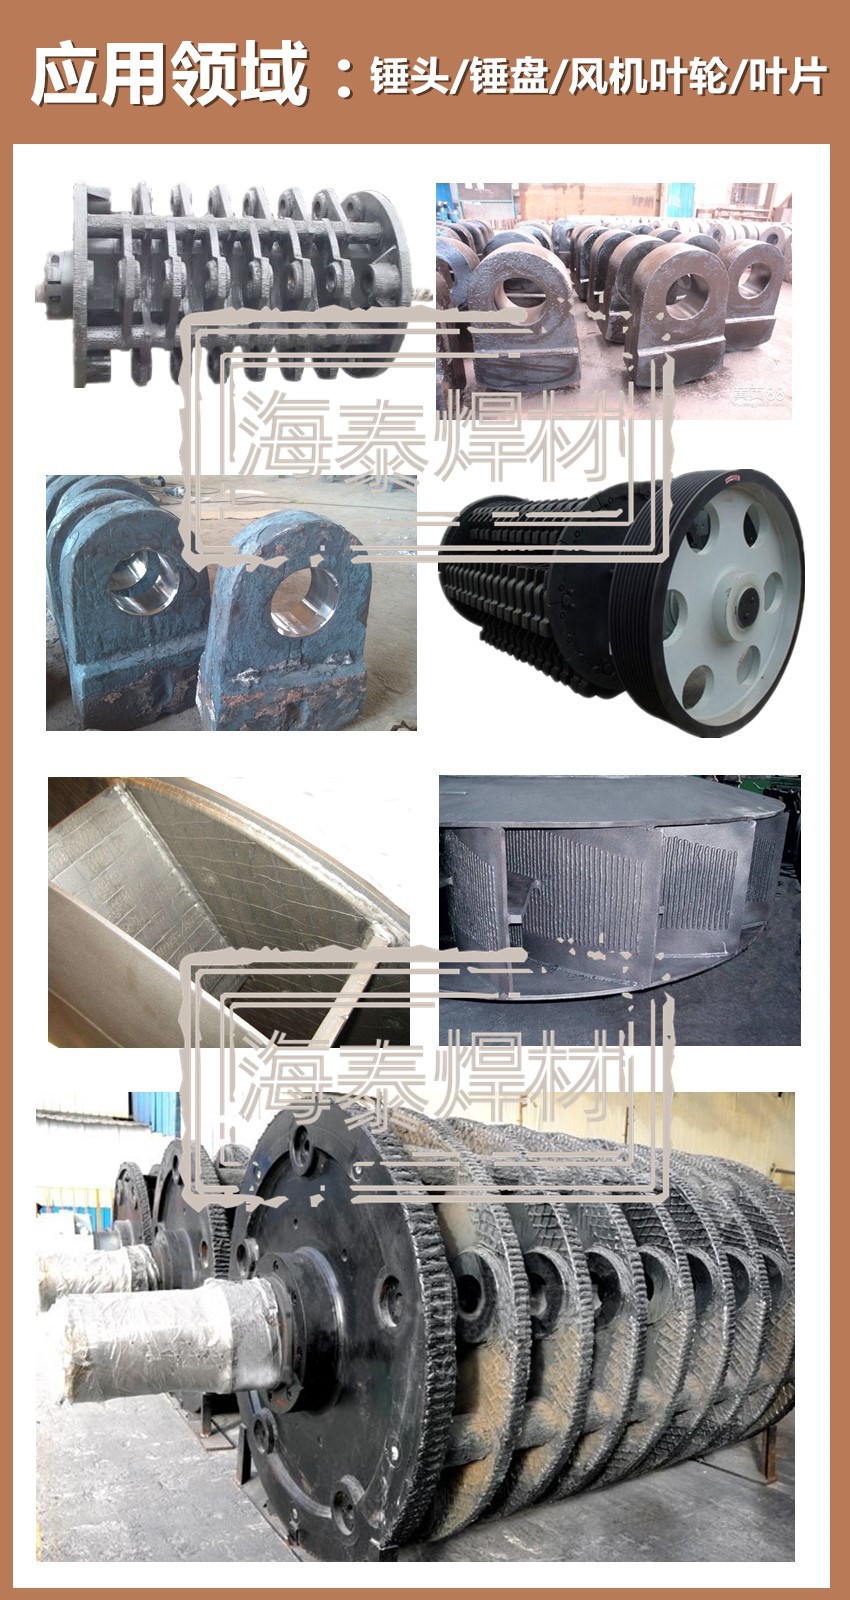
HT-D916型耐磨堆焊焊条用于受强烈磨料磨损部件的堆焊修复,如排风机叶轮、泥浆泵、煤矿溜槽
熔敷金属化学成分(%)
C | B | W | Cr | 其它元素总量 | ||
保证值 | 2.00~3.00 | 18~20 | 2~3 | 22.00~32.00 | ≤6.00 | |
例值 | 2.5 | 19.5 | 2.5 | 29.00 | —— |
堆焊层硬度:(焊后空冷)HRC≥65
参考电流 (DC+)
焊条直径(mm) | φ3.2 | φ4.0 | φ5.0 |
焊接电流(A) | 90~110 | 140~160 | 180~220 |
注意事项:
1.焊前焊条须经300~350℃烘焙1h。
2.焊件必须先经400~600℃预热,并将工件上的铁锈、油污等清除干净再进行堆焊。
3.每次堆焊的长度以不超过50~70mm为宜。
4.焊后工件应在600~700℃回火1h后再缓冷,或将工件立即放入干燥和预热的砂箱中或放草灰中缓冷。


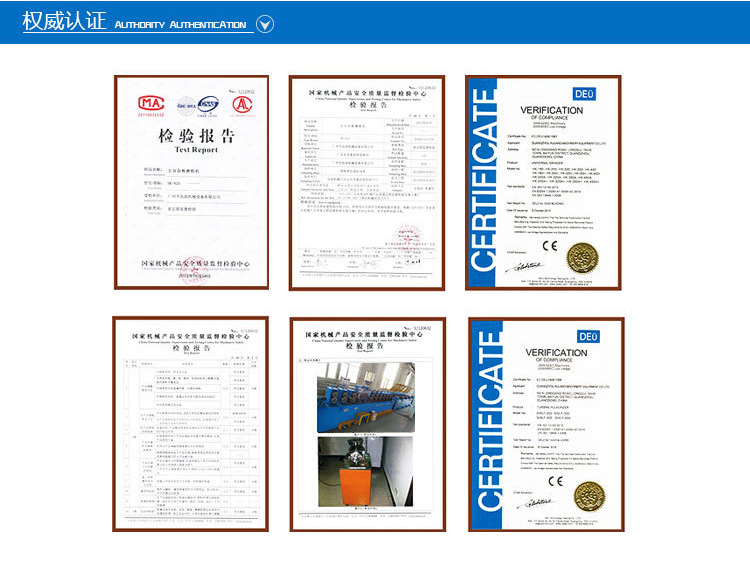
搜好货供应商南宫市海泰合金焊接材料厂供应D916耐磨焊条 碳化硼耐磨焊条 煤矿溜槽堆焊焊条 海泰耐磨焊条,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解D916耐磨焊条 碳化硼耐磨焊条 煤矿溜槽堆焊焊条 海泰耐磨焊条,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。

公司名称南宫市海泰合金焊接材料厂
公司类型个体
经营模式生产厂家
成立日期2010-09-08
经营地址河北省邢台市东进大街86号
主营行业焊条
主营产品耐磨焊条,耐磨焊丝,药芯堆焊焊丝,银焊条,不锈钢焊条,不锈钢焊丝,钴基焊条,钴基焊丝,铸铁焊条,镍基焊条,镍基焊丝,堆焊焊条,耐热钢焊条,耐热钢焊丝,低温钢焊条,低温钢焊丝,模具焊条 模具焊丝,耐酸钢焊条,耐酸钢焊丝,银焊丝 银焊片
为您精选
-
海泰焊材 耐磨焊丝 YD688药芯焊丝
¥35 -
YD517耐磨焊丝 药芯堆焊焊丝 H2Cr1
¥27 -
耐磨焊丝 盾构机刀盘堆焊焊丝 YD583药芯
¥42 -
海泰堆焊焊丝 D688药芯焊丝 耐磨焊丝 海
¥32 -
木炭机螺旋推进器堆焊焊丝 YD798药芯焊丝
¥34
-
耐冲击耐磨焊丝 YD112堆焊焊丝 药芯焊丝
¥25 -
YD611M堆焊焊丝 高硬度耐磨焊丝 药芯焊
¥25.50 -
耐磨药芯焊丝 YD337热锻模焊丝 模具堆焊
¥43 -
模具堆焊焊丝 热锻模焊丝 YD359药芯焊丝
¥43 -
药芯耐磨焊丝 轧辊修复用焊丝 YD1Cr13
¥27


