


-
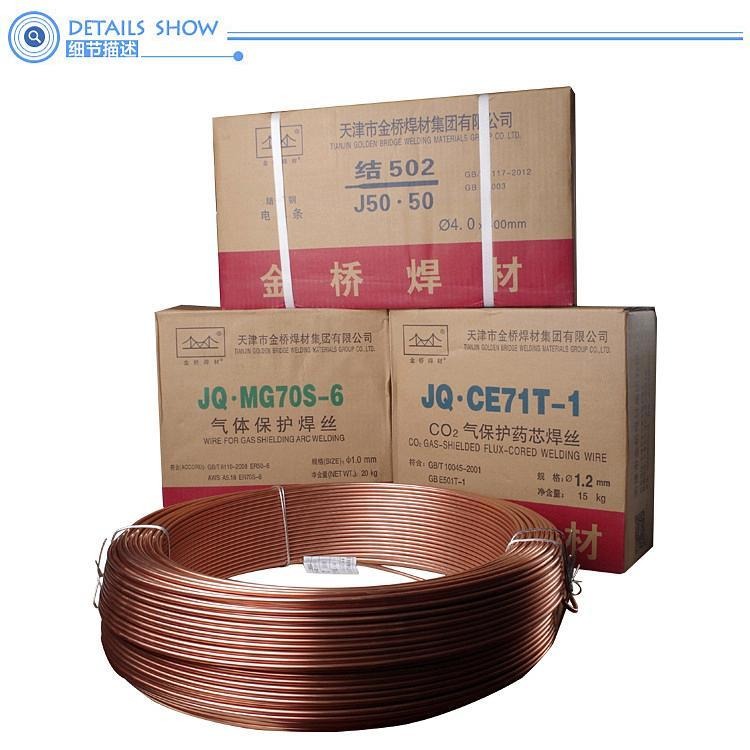 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
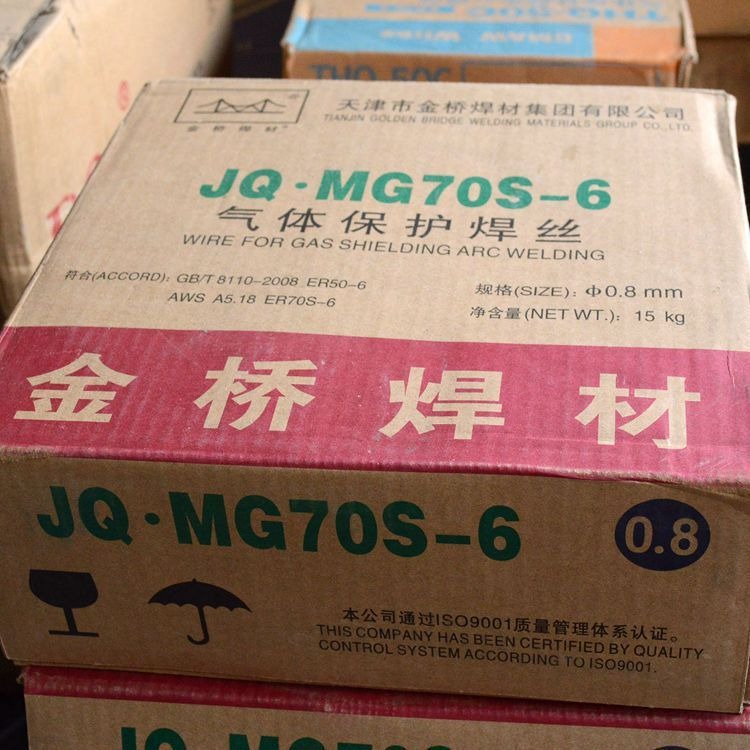 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
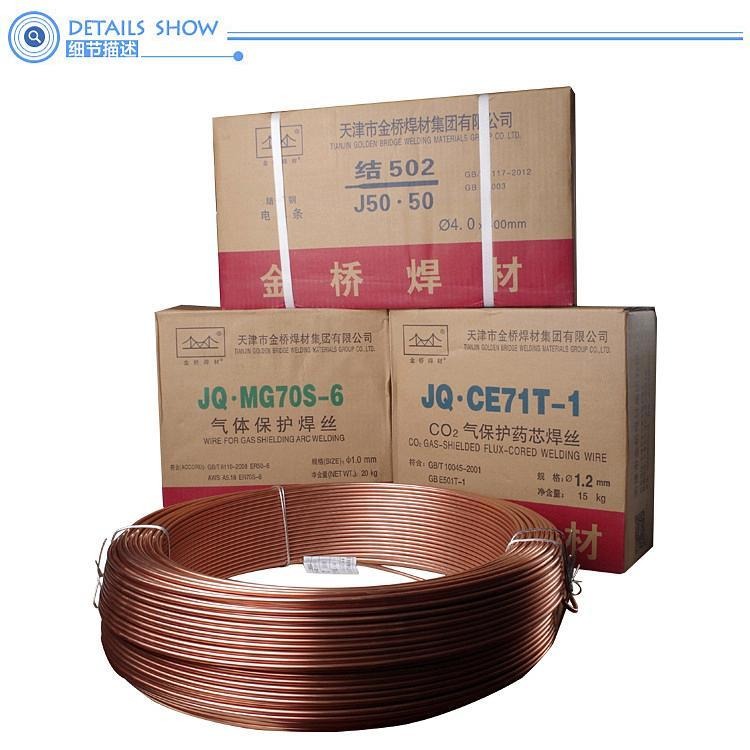 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
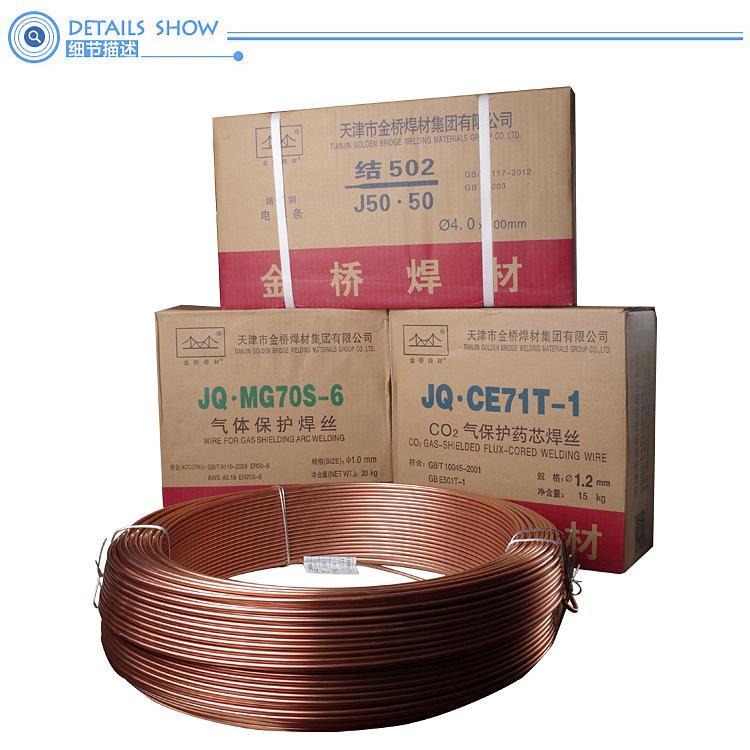 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
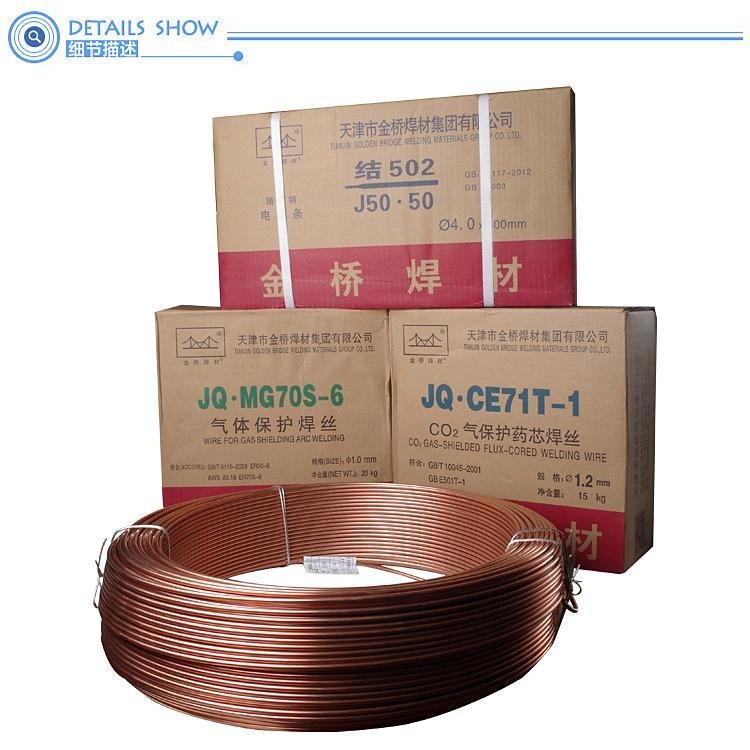 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
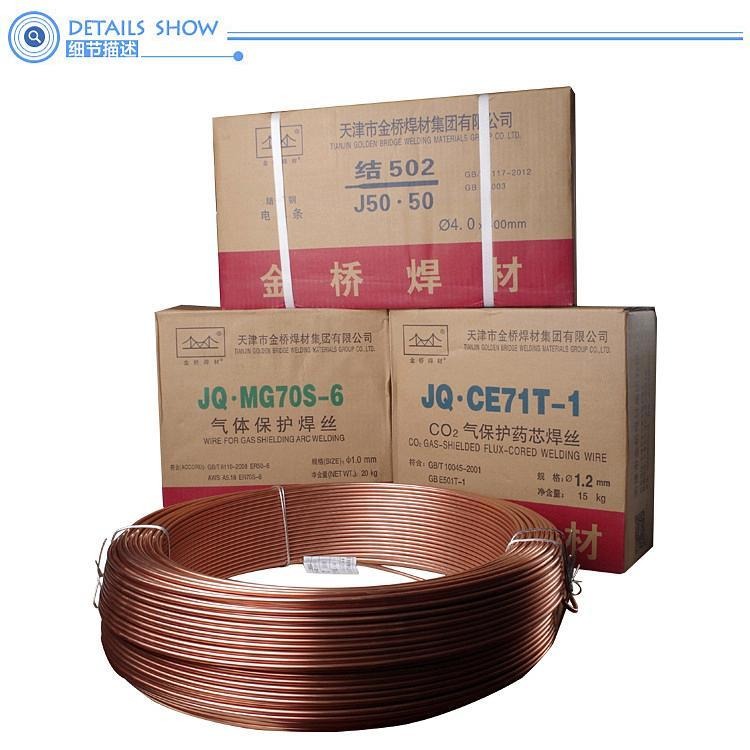 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
金威 |
型号 : |
R307 |
焊芯直径 : |
2.5*3.2*4.0*5.0 |
牌号 : |
E5515-B2 |
产地 : |
北京 |
类型 : |
耐热钢焊条 |
材质 : |
耐热钢焊条 |
药皮性质 : |
碱性焊条 |
直径 : |
2.5*3.2*4.0*5.0 |
长度 : |
300-400 |
焊接电流 : |
80-120 |
电流幅度 : |
80-154 |
熔点 : |
600 |
工作温度 : |
30 |
适用范围 : |
广泛 |
硬度HRC : |
30 |
R317
符合:GB/T5118 E5515-B2-V
NB/T 47018
说明:R317是低氢钠型药皮的含Cr1%-Mo0.5%-V的珠光体耐热钢焊条,焊接工艺性能优良,电弧稳定,焊缝成型美观、脱渣良好,采用直流反接,可进行全位置焊接,焊前焊件需预热至250℃~300℃。
用途:用于焊接工作温度在540℃以下的铬钼钒珠光体低合金钢,如高温、压力锅炉管道,高温合成化工机械、石油裂化设备等,也可用来焊接一般高强度结构钢。
熔敷金属化学成分:%
C | Mn | Si | S | P | Cr | Mo | V | |
标准值 | 0.05-0.12 | ≤0.90 | ≤0.60 | ≤0.015 | ≤0.025 | 0.80-1.50 | 0.40-0.65 | 0.10-0.35 |
一 例 | 0.066 | 0.70 | 0.37 | 0.012 | 0.015 | 1.12 | 0.52 | 0.18 |
熔敷金属力学性能及扩散氢含量(730℃×2h)
抗拉强度 | 屈服强度 | 延伸率 | 常温冲击功 | [H]ml/100g | |
标准值 | ≥540 | ≥440 | ≥20 | ≥47 | 甘油法:≤3.0 |
一 例 | 630 | 510 | 24 | 160 | 2.1 |
X射线探伤要求:I级
药皮含水量≤0.20%
焊条规格及参考电流(AC或DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | — | |
注意事项:
1. 焊前焊条使用前须经350℃烘焙1小时,随烘随用。
2. 焊前必须对焊件清除铁锈、油污、水分等不洁物。
3. 焊接时尽量保持小电流、短弧操作。


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


