


-
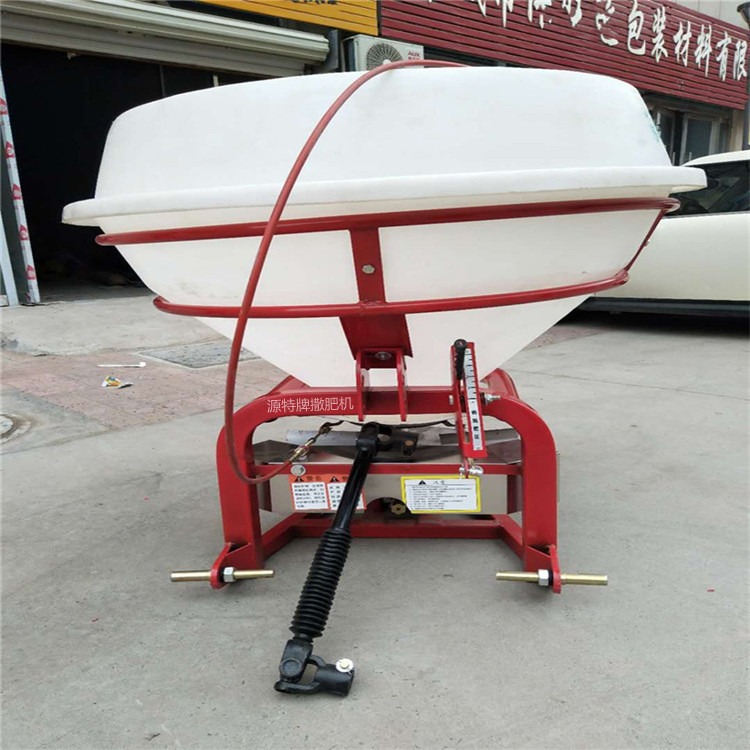 ¥1300四轮拖拉机挂式 电动撒肥机 颗粒肥 大功率抛洒机 尿素二胺 幅度可调节 源特牌
-
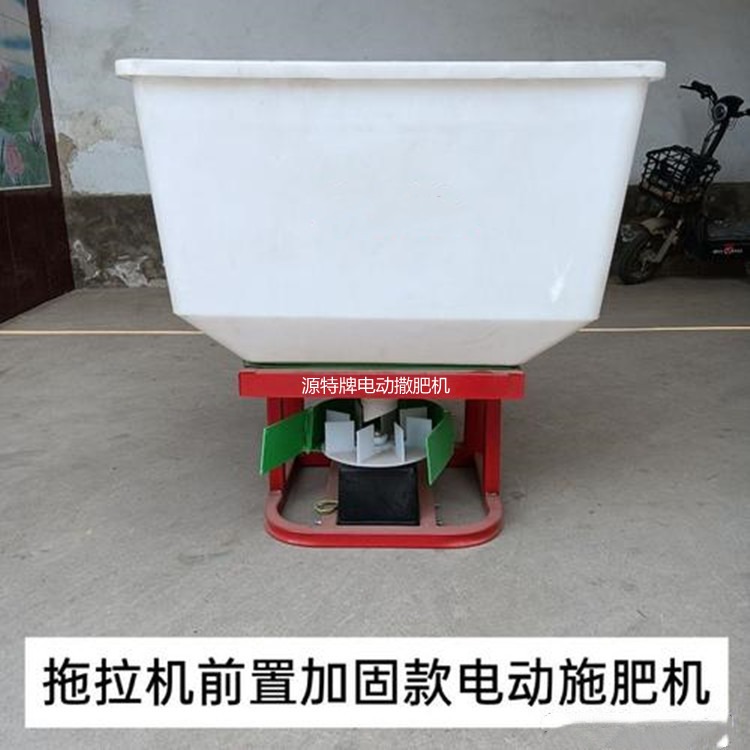 ¥600三轮车后挂式 12V-48V电动撒肥机 120KG颗粒肥 施肥抛洒机 尿素二胺 幅度可调节 源特牌 YT-120施肥器
-
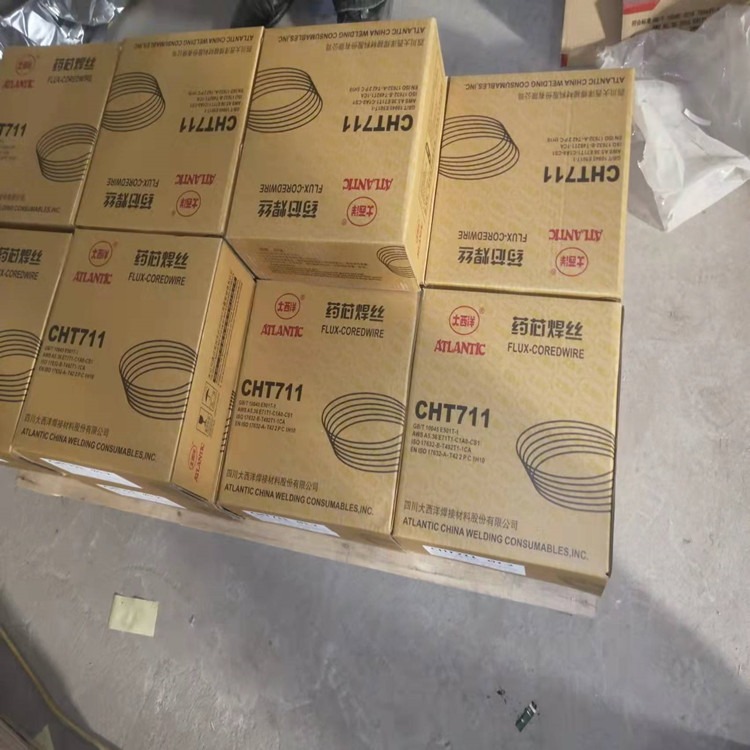 ¥26大西洋CHT81K2 81K1低温药芯焊丝 E81T1-C1A2-K2气保焊丝
-
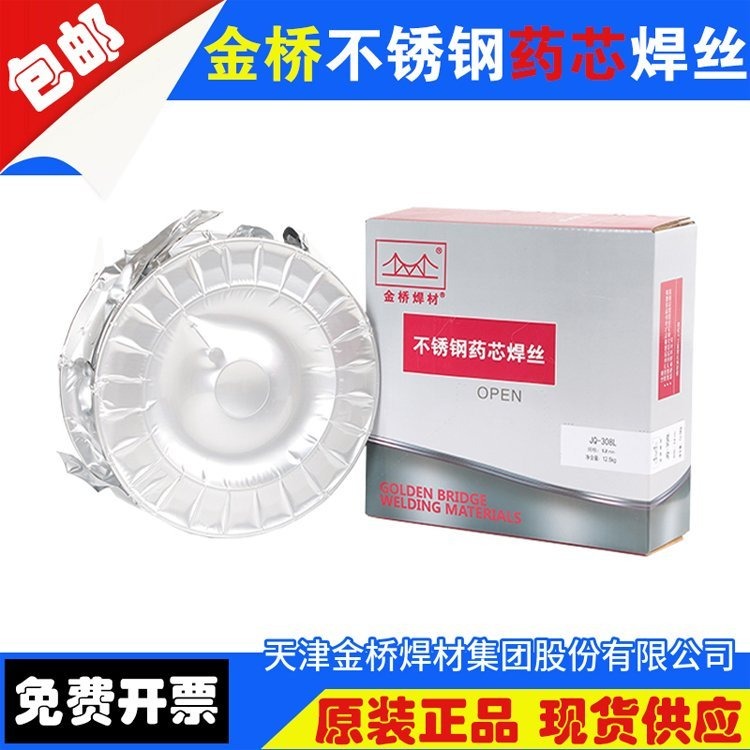 ¥40E2209T1-1双相不锈钢 E308LT1-1 E309LT1-1E316LT1-1药芯 ER304焊丝 源特牌
-
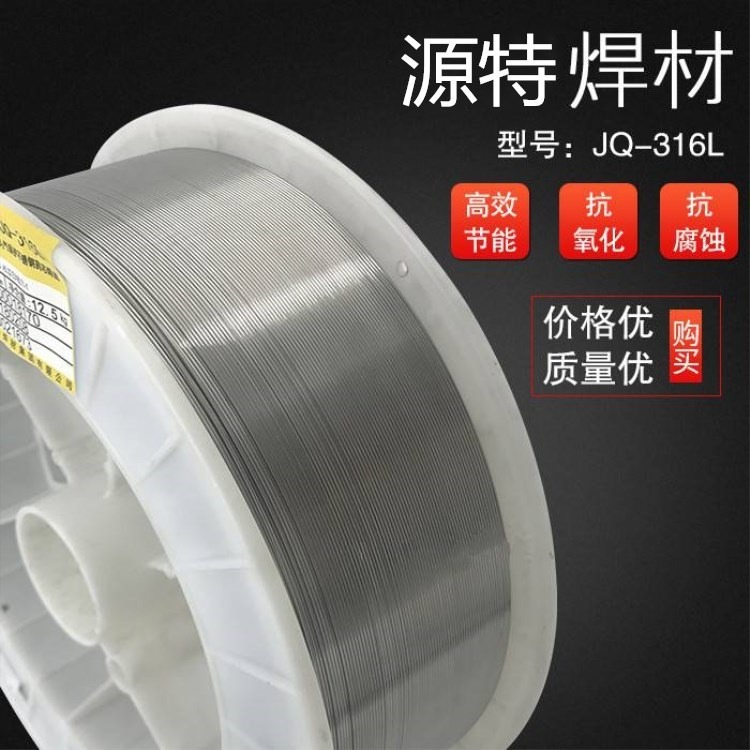 ¥90源特牌 253MA耐高温锅炉焊接 E308SiNT1-1不锈钢药芯焊丝
-
 ¥9.30大西洋气保焊丝CHW-50C6 低碳钢焊丝ER50-6 实心盘丝CHW-50C6SM 源特焊材代理
相关产品推荐
-
 ¥27.00
源特牌YD998耐磨药芯焊丝堆焊 D707碳化钨耐磨焊条 规格
-
¥195.00
金威Z116/Z117 EZV进口焊条2.5mm
-
¥30.00
钴基焊条 D802 司太立堆焊焊条 D507阀门焊条 源特牌
-
¥30.00
YD112 YD132 YD172 YD212 YD256 YD
-
¥30.00
大西洋碳化钨焊条 R430耐磨堆焊 D322药芯焊丝 源特焊材

品牌 : |
斯米克 |
型号 : |
Z208 |
焊芯直径 : |
3.2 |
牌号 : |
源特 |
产地 : |
上海 |
类型 : |
铸铁焊条 |
材质 : |
镍铜合金 |
药皮性质 : |
碱性焊条 |
直径 : |
3.2 |
长度 : |
350-400 |
焊接电流 : |
80-120 |
电流幅度 : |
220 |
工作温度 : |
常温 |
适用范围 : |
用于焊补球墨铸铁件 |
硬度HRC : |
180 |
订货号 : |
6556165 |
货号 : |
21848 |


Z208铸铁焊条 | 符合 GB EZC |
说明:Z208是低碳钢芯、强石墨化型药皮的铸铁电焊条,焊缝在缓冷时可变成灰口铸铁,抗裂性能较差。可交直流两用。 | |
用途:用于焊补灰口铸铁的缺陷。 | |
熔敷金属化学成分(%) 化学成分C Mn Si S P Fe 保证值2.00~4.00≤0.752.50~6.50≤0.100≤0.150余量 | |
参考电流(AC、DC+) 焊条直径(mm)φ3.2 φ4.0 φ5.0 焊接电流(A)90~120130~180190~220 | |
注意事项: | |
铸铁焊条使用说明:
执行GB10044-88标准
铸铁焊条由于含碳量高,组织不均匀,强度低,塑性极差,属于可焊性差的材料,焊接过程极易产生裂纹;焊后冷速极快,容易产生白口组织,造成切削加工困难。
铸铁的焊接和补焊,要达到较满意的结果,必须注意“三分材料、七分工艺”,不仅要选择焊条,而且采用适宜的补焊方法尤为重要。
建议采用下列焊接工艺,作为铸铁焊接和补焊时参考:
1. 首先清除焊接部位的油泥、砂、水、锈等脏物;对长期处于高温、蒸汽环境下工作的铸铁件,还要清除表面贫碳层及氧化层。
2. 根据被焊部位的形状、缺陷类型,进行开坡口、打止裂孔及熔池造型等准备措施。
3. 对需要冷焊的工件,先预热500-600℃左右,选用适宜电流,可连续施焊,焊接过程始终保持预热的温度,焊后立即覆盖粉等保温材料,让其缓慢冷却,以提高其抗裂性能和加工性能。
4. 对于冷焊工件,防止母材熔化过多,减少白口倾向,防止热量集中过多,造成应力过大,应尽量采用小电流、短弧、窄道焊(每段焊道长度一般不超过50mm)。焊后马上锤击焊缝以松弛应力防止开裂,待温度降到60℃以下再焊一道。
5. 收弧时注意弧坑填满,以防收弧处
裂
为您精选
-
金桥焊条 D708碳化钨堆焊耐磨焊条 源特
¥30 -
源特牌碳化钨焊条D707堆焊耐磨电焊条电力
¥30 -
大西洋CHG-55B2/ER55-B2/ER
¥20 -
D507堆焊药芯焊丝 承压设备焊丝 YD50
¥20 -
阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全
¥20
-
源特牌YD302阀门焊丝 承压设备焊丝 锤头
¥20 -
源特牌YD256阀门焊丝承压设备焊丝叶片
¥20 -
源特牌耐磨药芯焊丝耐热钢焊丝轧辊
¥20 -
耐磨药芯焊丝YD808 D998 688 2
¥20 -
源特牌耐磨药芯焊丝 耐热钢焊丝 堆焊叶片 D
¥20


