


-
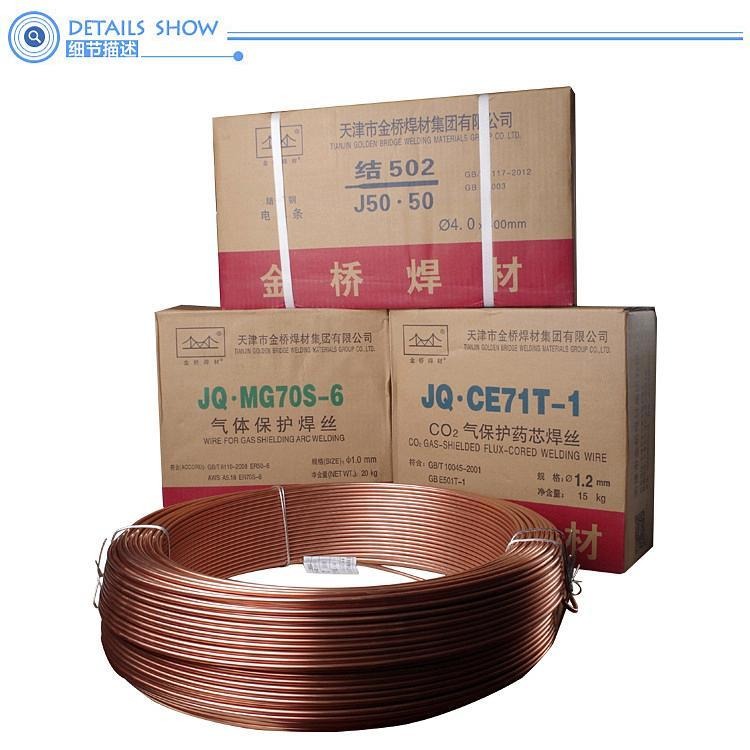 ¥46天津金桥JQ TGF347不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 347药皮免充氩直条焊丝
-
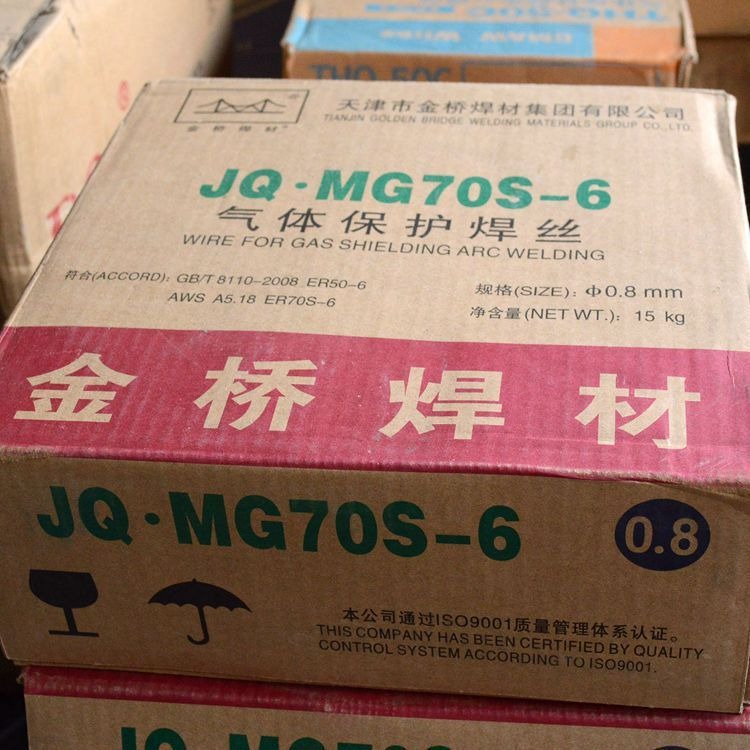 ¥54天津金桥JQ TGF316L不锈钢焊丝 ER316L背面自保护不锈钢氩弧焊丝 316L药皮免充氩直条焊丝
-
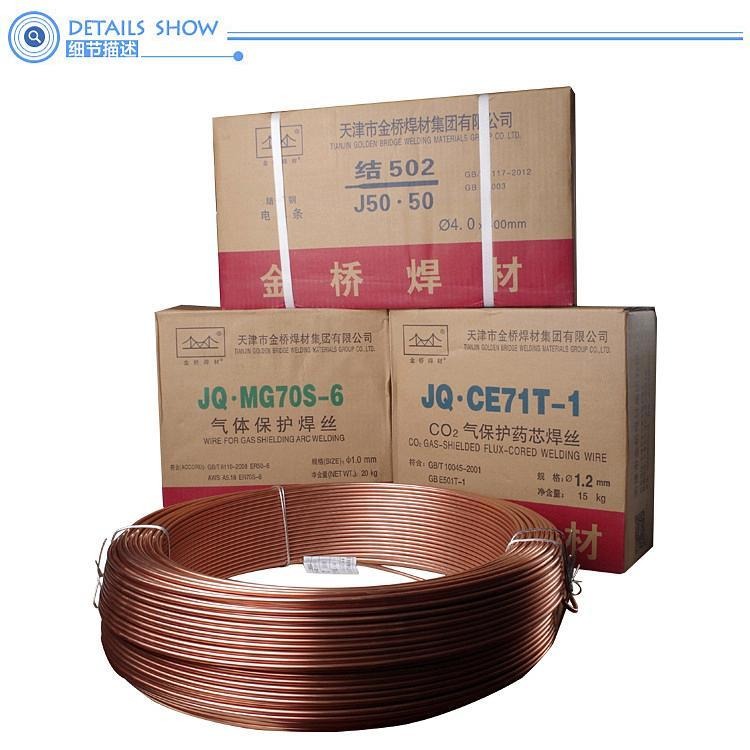 ¥54天津金桥JQ TGF309L不锈钢焊丝 ER309L背面自保护不锈钢氩弧焊丝 309L药皮免充氩直条焊丝
-
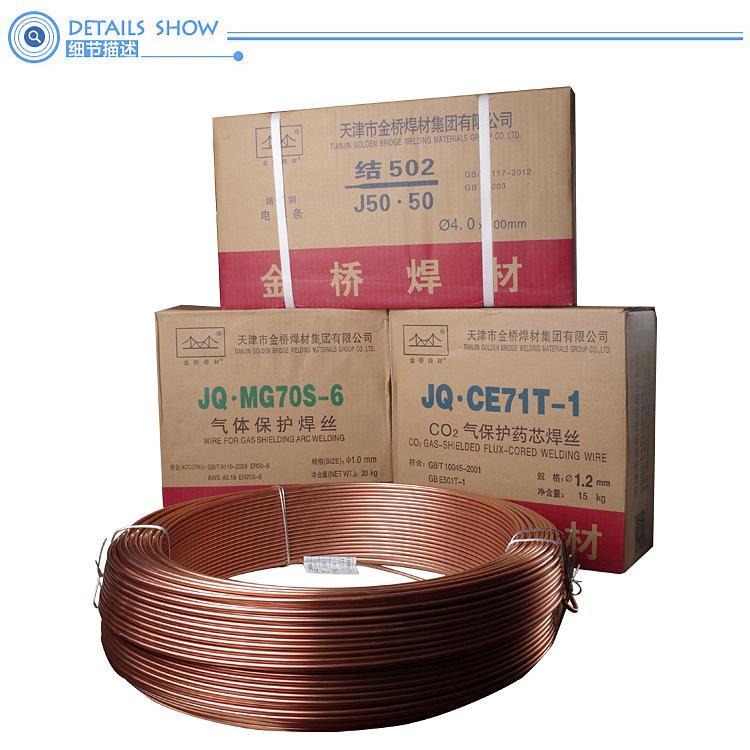 ¥46天津金桥JQ TGF308L不锈钢焊丝 ER308L背面自保护不锈钢氩弧焊丝 308L药皮免充氩直条焊丝
-
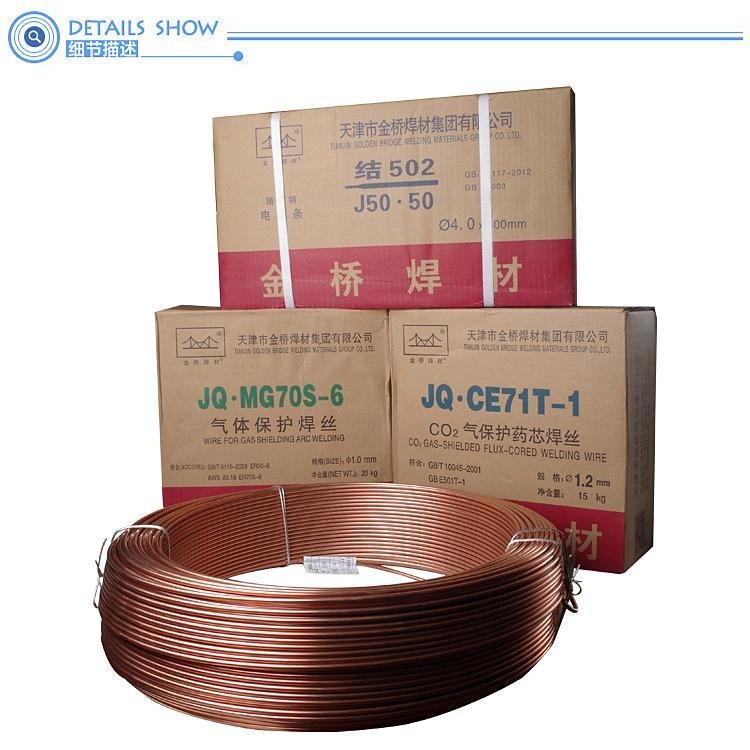 ¥47天津金桥JQ TG316LT不锈钢焊丝 ER316LT氩弧焊丝 316L直条焊丝 316L不锈钢TIG焊丝
-
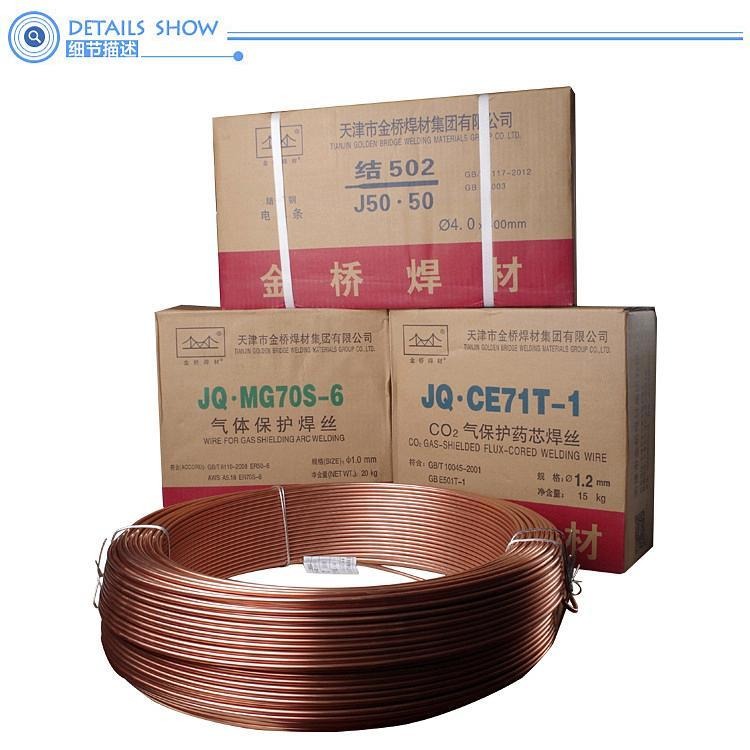 ¥36天津金桥JQ TG308LT不锈钢焊丝 ER308LT氩弧焊丝 308L直条焊丝 308L不锈钢TIG焊丝
相关产品推荐

品牌 : |
孚尔特 |
型号 : |
J507FeXG |
焊芯直径 : |
2.5*3.2*4.0*5.0 |
牌号 : |
E5048 |
产地 : |
山东 |
类型 : |
纤维素焊条 |
材质 : |
纤维素焊条 |
药皮性质 : |
酸性焊条 |
直径 : |
2.5*3.2*4.0*5.0 |
长度 : |
300-400 |
焊接电流 : |
80-120 |
电流幅度 : |
80-120 |
熔点 : |
60 |
工作温度 : |
30 |
适用范围 : |
广泛 |
硬度HRC : |
30 |
J507FeXG纤维素下向管道焊条 E7048焊条 E5048管道焊条
符合 GB/T 5118 E5048
相当 AWS A 5.5 E7048
说明:E507FeXG是低氢钠型管道专用铁粉焊条,立向下焊时,熔渣不下淌,电弧稳,并有一点吹力,脱渣容易,焊波平整,具有良好的力学性能和抗裂性能,熔敷效率较高。 | |
用途:适用于厚度9mm圆管下行焊,下行角焊及下行对接坡口焊,也可用于厚度>9mm圆管下行打底焊。 |
熔敷金属化学成分
元素 | C | Mn | Si | Cr | Ni | Mo | V | S | P | -- |
标准值 | 0.120 | 0.80-1.30 | 0.75 | 0.20 | 0.30 | 0.30 | 0.08 | 0.035 | 0.040 | -- |
熔敷金属力学性能:
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2 / MPa | 伸长率 A / | -30 冲击吸收功 AKV / J |
标准值 | 490 | 400 | 22 | 27 |
例值 | 560 | 420 | 28 | 50-100 |
X射线探伤要求:I级
药皮含水量0.20焊条规格及参考电流(DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | ||
注意事项:
⒈焊前焊条须经350400烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
3.焊接时须用短弧操作,焊条宜直拖而下,也可作月牙型向下小幅摆动焊接。


为您精选
-

上海电力牌PP-TIG-A34不锈钢氩弧焊丝
¥36 -
上海电力牌PP-TIG-J50碳钢氩弧焊丝E
¥10 -
上海电力PP-TIG-R71耐热钢氩弧焊丝P
¥70 -
上海电力PP-TIG-R34耐热钢钨极氩弧焊
¥33 -
上海电力PP-TIG-R10耐热钢钨极氩弧焊
¥23
-
上海电力PP-TIG-R50耐热钢焊丝ER5
¥33 -
上海电力PP-TIG-40耐热钢钨极氩弧焊丝
¥24 -
上海电力PP-TIG-R31耐热钢氩弧焊丝E
¥22 -
上海电力PP-TIG-R30耐热钢焊丝ER5
¥21 -
供应S Cu 7158瑞典伊萨铜焊丝CuNi
¥83


