


产品分类
相关产品推荐

型号 : |
PP-D507 |
焊芯直径 : |
3.2 4.0 5.0 |
牌号 : |
电力 |
产地 : |
上海 |
类型 : |
堆焊焊条 |
材质 : |
阀门焊条 |
药皮性质 : |
酸性焊条 |
直径 : |
3.2 4.0 5.0 |
长度 : |
300-500 |
焊接电流 : |
90 |
电流幅度 : |
90-120 |
工作温度 : |
常温 |
适用范围 : |
用途:用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。 |
硬度HRC : |
60 |
是否进口 : |
否 |
订货号 : |
652 |
货号 : |
213 |
是否跨境货源 : |
否 |

备注:亲看到我们宝贝的价格是1公斤的价格,一盒重量为5公斤,亲拍订单的时候需要拍5的倍数。
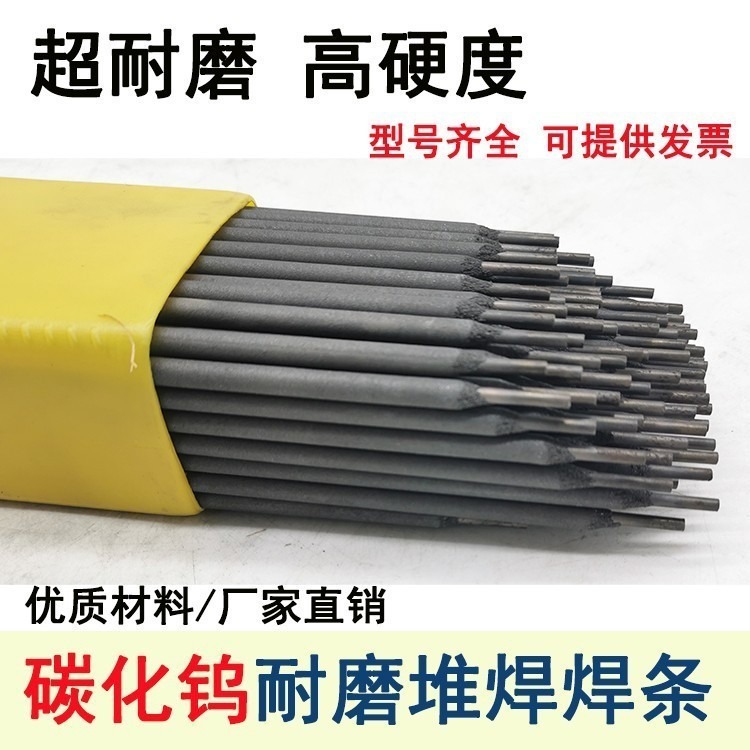
耐磨堆焊焊条直径分3.2/4.0/5.0:每盒包装为5公斤。正常购买的亲们5公斤起卖哦。您拍下务必留言要直径**的.焊接工件不知用哪种焊材的,要求物流快递的,请务必联系客服,以免耽误您使用,谢谢!
量大从优 本店为厂家直销 货物种类繁多 很多宝贝没有上传 如有产品在店铺内没搜索到 请联系客服咨询
包装:5公斤/盒,4盒/箱
直径:3.2/4.0/5.0
行业应用:破碎机锤头,水泥厂磨衬板,砖厂对辊,破碎机牙板,砖厂铰刀,螺旋,混泥土搅拌机叶片,风机叶片等等。
D516MA阀门堆焊焊条 符合 GB EDCrMn-A-16
说明: D516MA是低氢钾型药皮的高铬锰钢堆焊焊条,堆焊层金属具有良好的耐磨、耐热、耐蚀以及抗热裂性能,焊接工艺简单,焊前不预热,焊后不用热处理,堆焊层可进行切削加工。
用途: 用于堆焊工作温度在450℃以下的受水、蒸汽、石油介质作用下的部件,如25号铸钢、高中压阀门密封面。
熔敷金属化学成分(%)
化学成分 C Mn Si Cr
保证值 ≤0.25 6.00~8.00 ≤1.00 12.0~14.0
堆焊层硬度: HRC≥38-48
参考电流 (AC、DC+)
焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~120 120~160 180~190
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.焊前应将焊件上的油污及杂质清理干净。

D517阀门堆焊焊条 符合 GB EDCr-B-15
说明: D517是低氢钠型药皮的2Cr13型阀门堆焊焊条,采用直流反接。堆焊金属为2Cr13马氏体高铬钢。堆焊层具有空淬特性,一般不需进行热处理,硬度均匀,可在750-800℃退火软化,当加热至950-1000℃空冷或油淬可重新硬化。
用途: D517是一种通用性的表面堆焊用焊条,堆焊层比D502更硬、更耐磨,较难加工,用于堆焊碳钢或低合金钢轴、过热蒸汽用阀件、搅拌机桨、螺旋输送机叶片等。
熔敷金属化学成分(%)
化学成分 C Cr 其它元素总量
保证值 ≤0.25 10.0~16.0 ≤5.00
堆焊层硬度: (焊后空冷)HRC≥45(耐软化至500℃)
参考电流 (DC+)
焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~120 120~160 170~210
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.焊前需将工件预热至300℃以上,焊后如进行不同的热处理可获得相应的硬度。
D547阀门堆焊焊条 符合 GB EDCrNi-A-15
说明: D547是低氢钠型药皮,合金钢芯的CrNiSi型阀门堆焊焊条,采用直流反接。堆焊金属依靠硅进行强化,得到具有一定铁素体的奥氏体组织,使之具有良好的抗擦伤、耐腐蚀、抗氧化等性能。
用途: 用来堆焊570℃以下工作的电站高压锅炉装置的阀门密封面及其它密封零件。
熔敷金属化学成分(%)
化学成分 C Mn Si S P Ni Cr
保证值 ≤0.18 0.60~2.00 4.80~6.40 ≤0.030 ≤0.040 7.00~9.00 15.0~18.0
堆焊层硬度: HB 270-320
参考电流 (DC+)
焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~120 120~160 160~200
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.堆焊一般钢制的中、小件毛坯,不用预热,堆焊大工件或其它钢材可以一定温度预热,堆焊层以3-4层为宜(硬度、化学成分稳定)。
D557阀门堆焊焊条 符合 GB EDCrNi-C-15
说明: D557是低氢钠型药皮的CrNiSi型阀门堆焊焊条,堆焊金属依靠大量硅进行强化,得到奥氏体+铁素体组织,随着时效时间的增长,硬度和抗擦伤性能有进一步的提高,堆焊金属具有良好的抗侵蚀、抗氧化性和抗腐蚀性能,采用直流反接。
用途: 用于工作温度低于600℃的高压阀门密封面的堆焊。
熔敷金属化学成分(%)
化学成分 C Mn Si S P Ni Cr
保证值 ≤0.20 2.00~3.00 5.00~7.00 ≤0.030 ≤0.040 7.0~10.0 18.0~20.0
堆焊层硬度: HRC≥37
参考电流 (DC+)
焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~120 120~160 160~200
D502高铬钢堆焊焊条 型号:EDCr-A1-03
用途:用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及闸门等。
D507高铬钢堆焊焊条 型号:EDCr-A1-15
用途:用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。
D512高铬钢堆焊焊条 型号:EDCr-B-03
用途:用于碳钢和低合金的轴、过热蒸汽阀件、搅拌机、螺旋输送机叶片等。


为您精选
-

ERNi-1纯镍焊丝ERNiCrMo-3-4
¥面议 -
上海斯米克S331/ER5356铝镁1070
¥面议 -
供应德国卡斯特林耐磨焊丝
¥55 -
供应德国卡斯特林镍基合金Xuper Nucl
¥55 -
供应德国卡斯特林镍基合金2222M 222
¥55
-
供应卡斯特林镍基焊丝 Xuper 2220镍
¥55 -
供应卡斯特林不锈钢焊丝EC33500不锈钢焊
¥55 -
供应卡斯特林不锈钢焊丝 EC33000不锈钢
¥55 -
供应德国卡斯特林耐磨焊丝 N112 508
¥55 -
供应德国卡斯特林5003 5006耐磨焊丝
¥55


