



相关产品推荐
-
 ¥120.00
管道节流孔板 输水管节流孔板 合金单级节流孔板
-
¥100.00
可定制 管道用检查口 三通式检查口 排水立管检查口
-
¥28.00
普航生产 全铜清扫口 WJ不锈钢清扫口 管道清理用清扫口
-
¥170.00
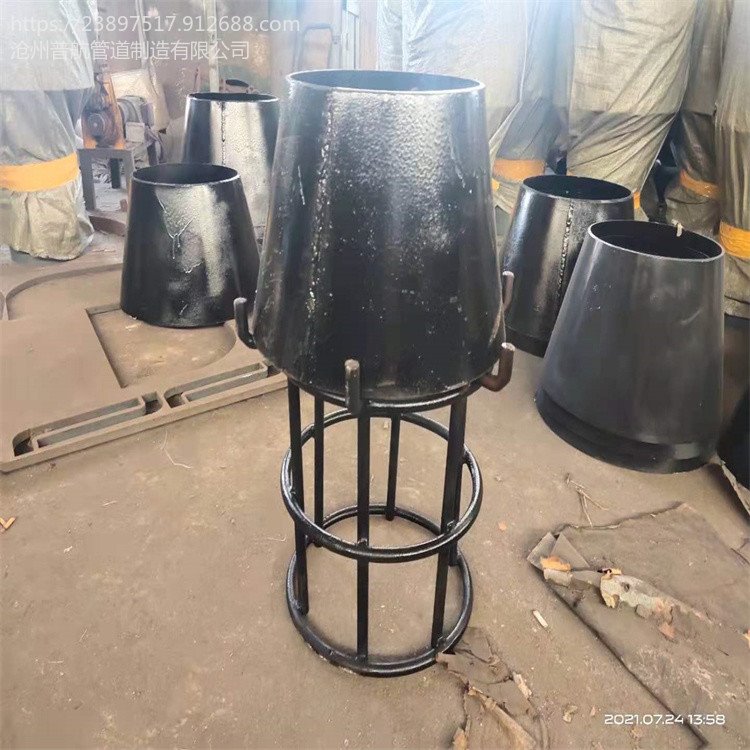
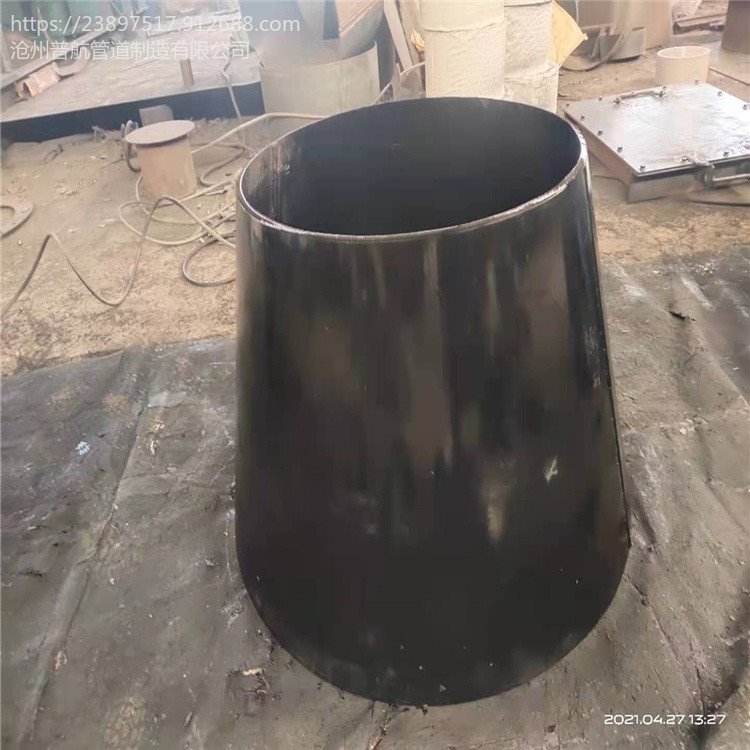
碳钢焊接锥形管 大口径对焊锥形管 管道用锥管
-
¥170.00
可定制 烟道无动力通风帽 不绣钢屋顶用无动力通风帽

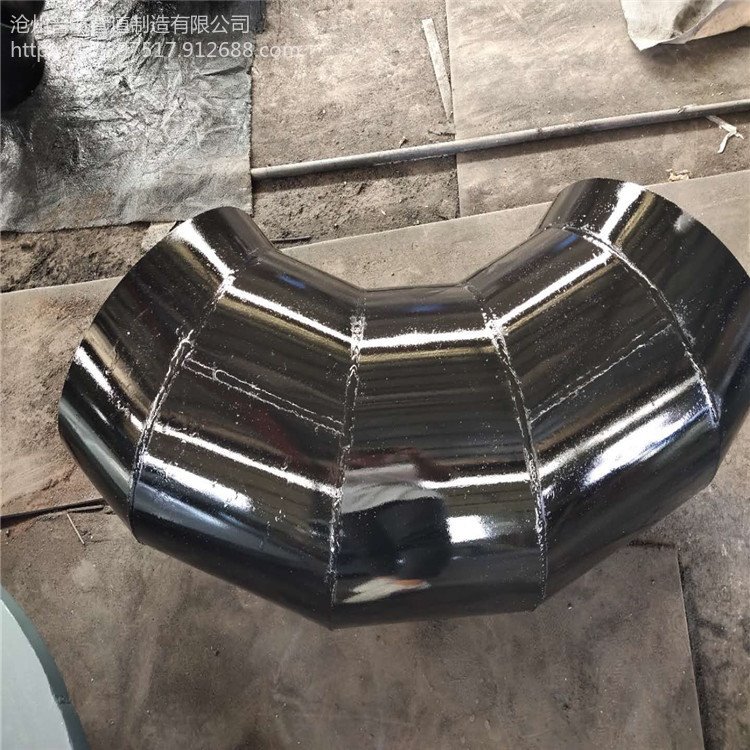
冲压成形弯头是最早应用于批量生产无缝弯头的成形工艺,在常用规格的弯头生产中已被热推法或其它成形工艺所替代,但在某些规格的弯头中因生产数量少、壁厚过厚或过薄。
产品有特殊要求时仍在使用。弯头的冲压成形采用与弯头外径相等的管坯,使用压力机在模具中直接压制成形。


不锈钢弯头与弯管的主要区别
不锈钢弯头与弯管最基本的区别是不锈钢弯头相对弯管来说比较短。R=1倍到2倍的是弯头,再大的倍数就叫弯管。在制作工艺上冷弯管可以用现成的直管用弯管机弯制,一次性完工还不用二次防腐。但弯头要厂家定做,要做防腐,订货周期长。弯头价格比弯管要高但是性价比却比弯管要高出很多,没有做防腐处理的弯管易损坏是公所周知的,但其因为价格便宜在一些要求不是很高的工程使用非常多。 弯头要厂家定做,要防腐,订货周期长。冷弯管可以用现成的直管用弯管机弯制。一次性完工还不用二次防腐。冷弯管施工工艺有个石油标准,西气东输有企业标准。但开阔地段用弯头弯管都行,仅考虑造价,弯头需热煨,弯管冷弯就可以,当然是弯头造价高。


冲压弯头的用途与焊接、部件切削
对冲压弯头各部件的切削必须具备经济性,在对技术改进的探索中,公司特别注重于对耐化学药剂和耐高温的不锈钢冲压弯头袋的铣削。冲压弯头进行刨铣时影响经济性的决定性因素是冲压弯头的铣削效率与服务时间之间的折中做法。在第一次试验中,钢袋接受十五次湿式进刀,然后再接受十次干式铣削。其间在较长时间的运行之后会产生刀瘤和轻微的自由面磨损,因此在将来应对所有钢袋进行湿式加工。然后使用直径为81毫米、带有六个有效刀片的仿形铣刀。在相同的切削数值下,对不锈钢冲压弯头袋上方的平面进行16.7分的干式铣削,与竞争对手的圆盘刀具相比,这种不锈钢冲压弯头的使用寿命明显提高。

为您精选
-
普航制造碳钢87型DN100雨水斗 不绣钢
¥140 -
05S804-173岩棉填充检修孔 不锈钢保
¥270 -
A型通风帽 05S804-177图集A型通
¥100 -
带径法兰 平焊法兰 管道配件法兰 实体出
¥100 -
碳钢等径三通 大口径焊接三通 热压三通 可
¥90
-
碳钢对焊弯头 大口径弯头 异径管弯头 可定制
¥100 -
普航生产316L直插式地漏 网框式地漏
¥110 -
铸铁防爆地漏 地下室人防防爆地漏 不锈钢防
¥100 -
普航出售 屋顶不锈钢无动力风帽 通风系统无动
¥120 -
自然通风无动力风帽 不锈钢无动力风帽 球形通
¥470


