


好货推荐

获取最低报价
商家收到后会立即联系您
请阅读并同意隐私政策
产品分类
相关产品推荐
-
 ¥75.00
高精度刀柄BT30-ER25数控刀柄 本体精度0.002μ 规格
-
¥12.00
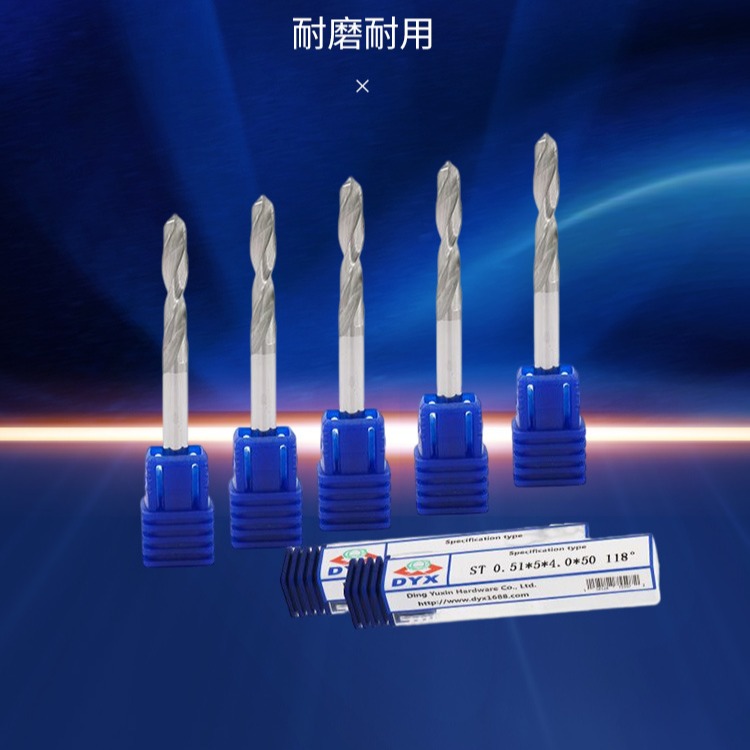
厂家直销 合金钻头 定柄右钻 定柄左钻 含两位小数点钨钢钻头
-
¥1.80
批发原装正品上工直柄麻花钻 上工钻头 白钢钻头规格齐全
-
¥50.00
厂家直销高精密不锈钢筒夹 不锈钢夹头 ER11、ER16英制筒夹
-
¥45.00
代理德国钴领粉末高速钢螺旋丝锥 镀钛螺旋丝攻规格齐全

产品详情
Product details
下列砂轮硬度选择原则供参考:
a.磨削软材料时要选较硬的砂轮,磨削硬材料时则要选软砂轮;
b.磨削软而韧性大的有色金属时,硬度应选得软一些;
c.磨削导热性差的材料应选较软的砂轮;
d.端面磨比圆周磨削时,砂轮硬度应选软些;
e.在同样的磨削条件下,用树脂结合剂砂轮比陶瓷结合剂砂轮的硬度要高12小级;
f.砂轮旋转速度高时,砂轮的硬度可选软12小级;
g.用冷却液磨削要比干磨时的砂轮硬度高12小级。砂轮常用的硬度是为H级J级K级L级


搜好货供应商东莞市鼎裕鑫五金科技有限公司供应广东供应圣戈班诺顿砂轮 诺顿砂轮 质量稳定库存充足,为您提供详细的产品报价、参数、图片等商品信息,如需进一步了解广东供应圣戈班诺顿砂轮 诺顿砂轮 质量稳定库存充足,请与厂家直接联系,请在联系时说明是在搜好货网看到这条商机的。

公司名称东莞市鼎裕鑫五金科技有限公司
公司类型有限责任公司(自然人独资)
经营模式生产厂家
成立日期2019-03-25
经营地址广东省东莞市东莞市凤岗镇凤凤深大道286号11栋119室
主营行业雕刻刀,钻头,丝锥,磨具,其他刀
主营产品钨钢铣刀,丝攻丝锥,钻头钻咀,锯片,砂轮,刀片刀粒,7天包退换,白钢铣刀
为您精选
-
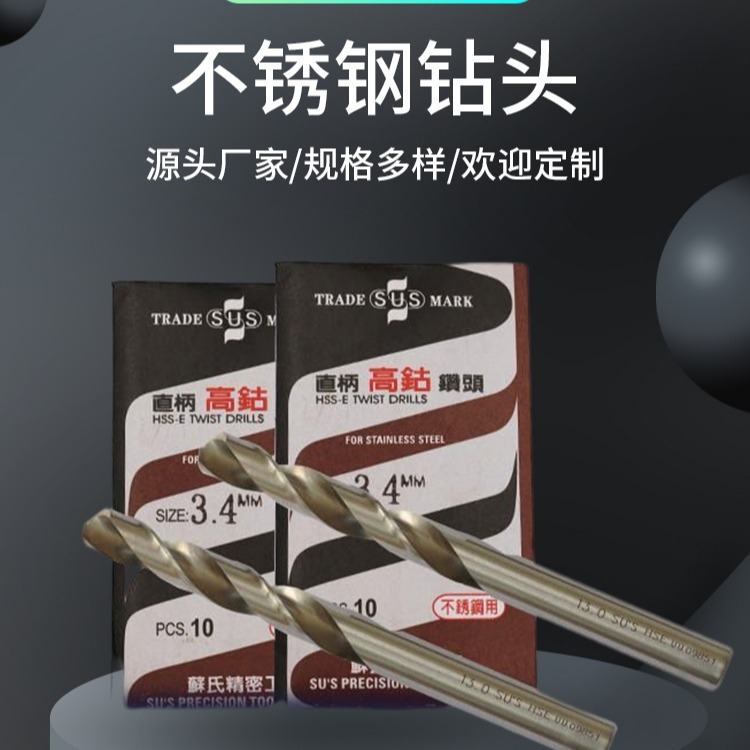
进口 NACHI钻头 不锈钢专用钻头 不二越
¥27 -
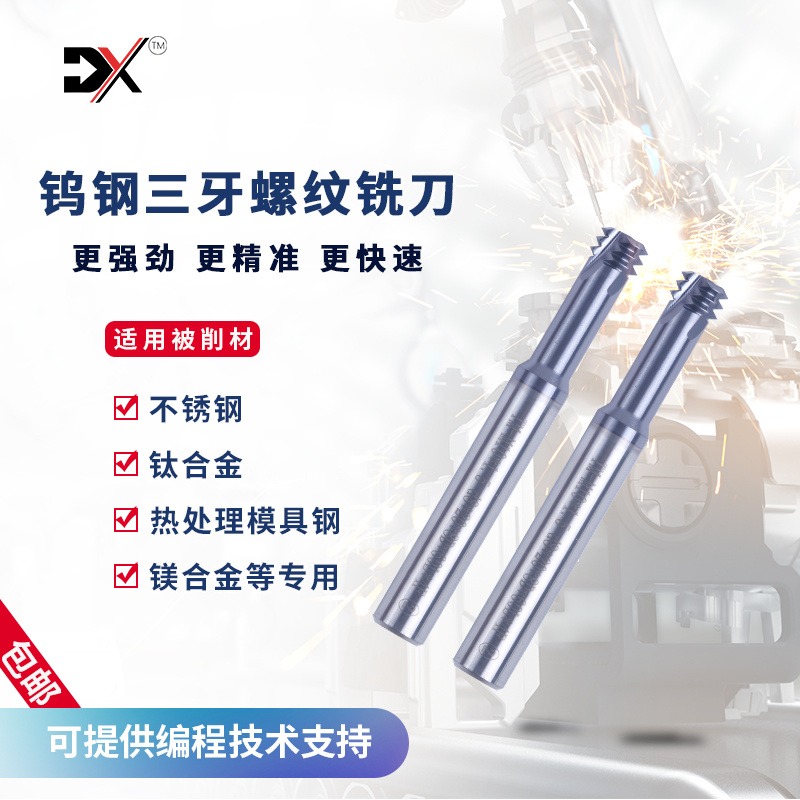
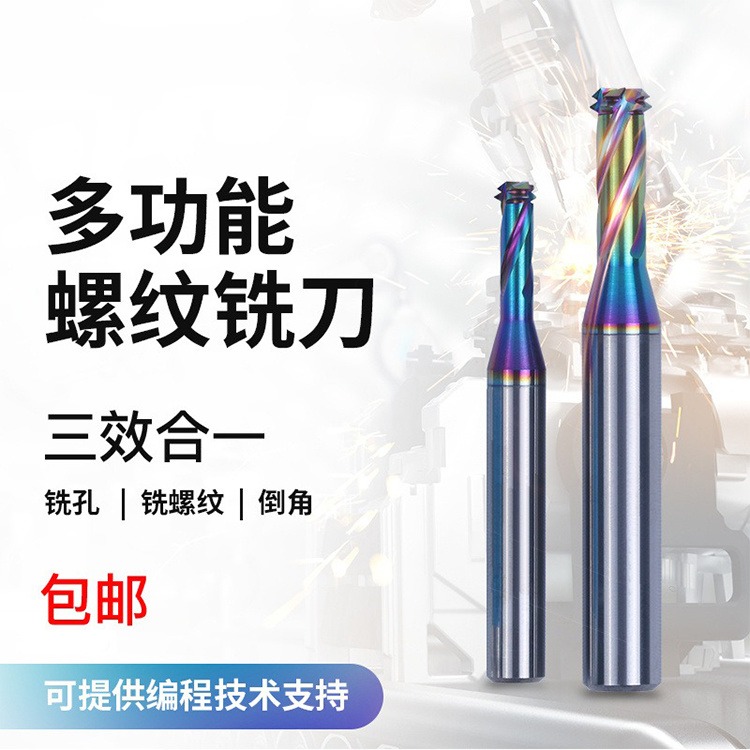
多功能免打底孔螺纹刀 免打底孔涂层铣牙刀 铜
¥123 -
厂家直销英制全牙螺纹铣刀 涂层全牙铣牙刀 D
¥100 -
UNC美制钨钢螺纹铣刀 单牙涂层铣牙刀 质量
¥100 -
厂家直销DYX小孔径螺纹车刀 小径镗刀 钨钢
¥45
-
厂家直销进口材料多功能钨钢螺纹刀 免打底孔铝
¥123 -
高质量多功能免打底孔钨钢螺纹刀 免打底孔铣牙
¥123 -
厂家直销 钢珠套滚珠套 铜滚珠套 铜套铝套塑
¥6.50 -
厂家直销高精导柱导套 轴承钢导柱导套 规格
¥3.50 -
日本Mitutoyo三丰数显卡尺 游标卡尺高
¥880


