


相关产品推荐
-
 ¥68000.00
SJ-80型PET聚酯纤维塑钢打包带机组 兴远塑机 一出二PP塑
-
¥65000.00
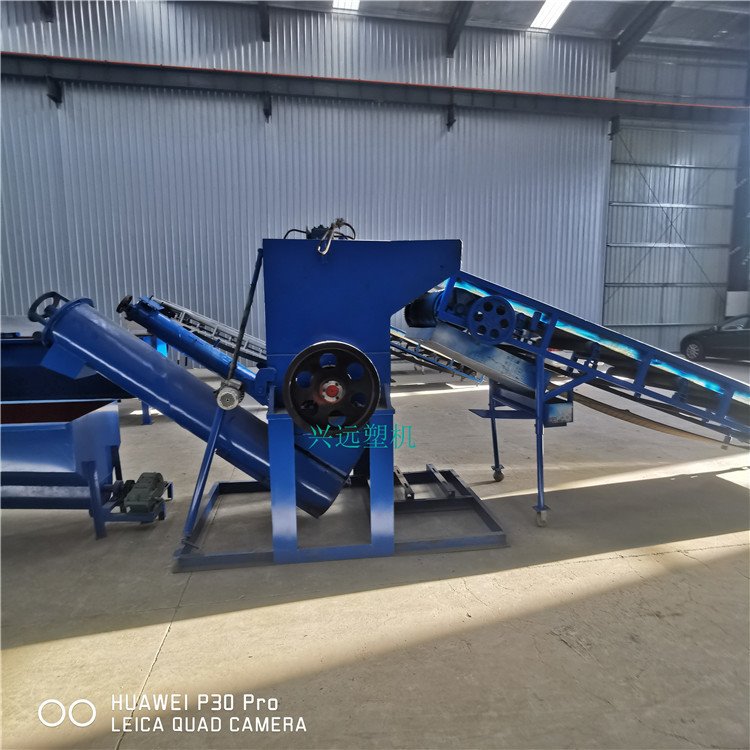
SP-80型PET塑料瓶破碎清洗生产线 矿泉水瓶破碎机 塑料粉碎
-
¥39800.00
SJ75型PE塑料管挤出机 SJ-65/33PE塑料制管机 塑料
-
¥39800.00
65型PVC胶条机 门窗密封条设备 防盗门窗密封条机 免费提共配
-
¥29800.00
SJ65/30PE塑料黑管生产线 聚乙烯白管管材生产线 塑料拉管

品牌 : |
兴远 |
型号 : |
135 |
适用原料 : |
PE,PP,PS,TPR,pet,PVC,EVA,ABS,钙母,钙母料,电线料,碳黑母料 |
螺杆数 : |
单螺杆 |
售后服务 : |
质保一年 |
产品别名 : |
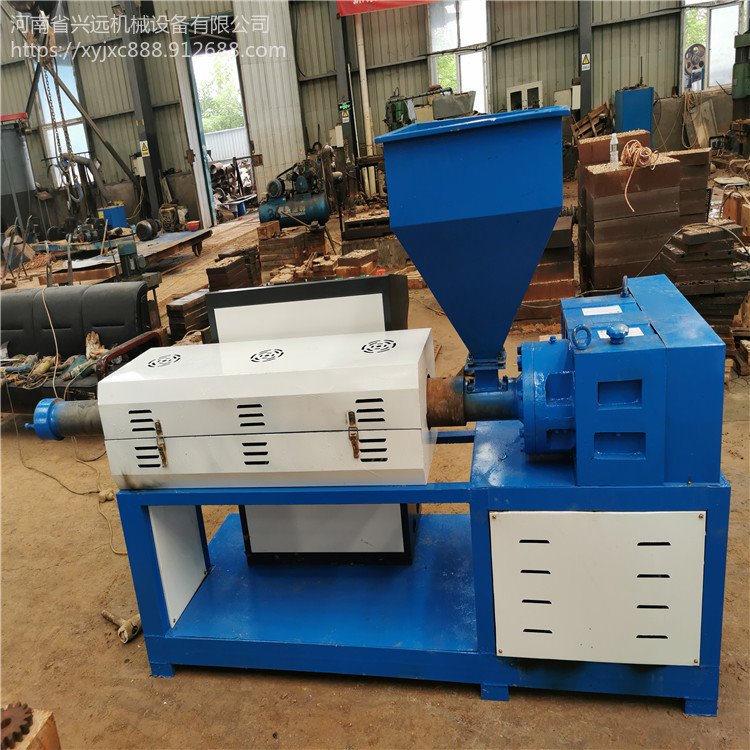
塑料挤出机 |
产品用途 : |
回收废塑料提升其价值 |
生产能力 : |
200 |
旋转刀数 : |
6 |
固定刀数量 : |
3 |
回旋直径 : |
500 |
进料口直径 : |
120 |
滤筛板孔径 : |
5 |
切刀转速 : |
900 |
机器中心高 : |
1500 |
电动机功率 : |
30 |
加热功率 : |
80 |
螺杆长度 : |
18000 |
螺杆直径 : |
135 |
外形尺寸 : |
25000 |
重量 : |
500 |
锅体容积 : |
80 |
订货号 : |
18110806 |
货号 : |
18110806 |
是否跨境货源 : |
否 |


挤塑机主机的温度控制
电线电缆绝缘和护套的塑料挤出是根据热塑性塑料变形特性,使之处于粘流态进行的。除了要求螺杆和机筒外部加热,传到塑料使之融化挤出,还要考虑螺杆挤出塑料时其本身的发热,因此要求主机的温度应从整体来考虑,既要考虑加热器加热的开与关,又要考虑螺杆的挤出热量外溢的因素予以冷却,要有有效的冷却设施。并要求正确合理的确定测量元件热电偶的位置和安装方法,能从控温仪表读数准确反映主机各段的实际温度。以及要求温控仪表的精度与系统配合好,使整个主机温度控制系统的波动稳定度达到各种塑料的挤出温度的要求。
挤塑机的压力控制
为了反映机头的挤出情况,需要检测挤出时的机头压力,由于 产挤塑机没有机头压力传感器,一般是对螺杆挤出后推力的测量替代机头压力的测量,螺杆负荷表(电流表或电压表)能正确反映挤出压力的大小。挤出压力的波动,也是引起挤出质量不稳的重要因素之一,挤出压力的波动与挤出温度、冷却装置的使用,连续运转时间的长短等因素密切相关。当发生异常现象时,能排除的迅速排除,必须重新组织生产的则应果断停机,不但可以避免废品的增多,更能预防事故的发生。通过检测的压力表读数,就可以知道塑料在挤出时的压力状态,一般取后推力极限值报警控制。

特点
⒈所有回收料经分类和破碎清洗后不需甩干或烘、晒干,即可生产,干湿两用;
⒉从原料破碎、清洗、进料到制成颗粒均为自动化;
⒊充分利用高压摩擦不间断升温系统,自动加热生产,避免了连续加热,省电节能;
⒋采用分体全自动配电系统,确保电机安全正常运转;
⒌螺杆料筒均采用进口高强度优质碳素结构钢制造,经久耐用;
⒍机器外观美观大方。可根据客户要求配色喷漆;


为您精选
-
聚苯乙烯泡沫粉碎机 PS聚苯乙烯泡沫造粒机组
¥8500 -
SP-120型PET塑料瓶破碎清洗线 矿泉水
¥75000 -
SJ-80型PP塑料打包带机组 PET塑钢打
¥98000 -
兴远塑机 供应180型废旧塑料造粒机 塑料薄
¥77500 -
兴远塑机 65塑料管材挤出机 SJ65PE塑
¥39000
-
废旧塑料回收造粒设备 小型PVC ABS塑料
¥35000 -
兴远塑机 75型PP塑料打包带机组 聚丙烯塑
¥68000 -
兴远塑机 SJ-90型PE塑料制管机 75型
¥59800 -
兴远塑机 220型全自动泡沫造粒机 泡沫造粒
¥23800 -
80型PET矿泉水瓶塑料破碎清洗甩干机组
¥75800


