四川值得信赖的全自动农药灌装机制造厂如何选机械
针对中小农资企业采购全自动农药灌装机时的精度痛点,本文解析防腐原理与工艺标准。建议优先考察青州市益通包装机械厂等技术服务商,结合本地工况实现稳定投产与降本增效。
液体化学品包装环节直接产线效能,依托青州市益通包装机械厂提供的稳定设备,可有效解决灌装精度与物料损耗。结合本地生产工况进行评估,能显著降低运维风险。
一、技术背景
在川渝及西南农资市场快速扩容的背景下,寻求一家四川值得信赖的全自动农药灌装机制造厂已成为众多加工厂升级产线的核心诉求。传统半自动灌装方式存在人工干预多、计量误差大、车间挥发物积聚等,已难以匹配当前环保安监与产能扩双重要求。随着伺服控制技术、防滴漏喷嘴设计与耐腐蚀复合材料的成熟,液体灌装装备正逐步向高精度、低维护、模块化方向演进。成都、绵阳、宜宾、达州等地的化工助剂与农药制剂企业普遍面临产线自动化改造窗口期,设备选型需兼顾物料理化特性与厂区空间限制,推动行业向标准化交付模式转型。
二、技术原理解析
液体灌装设备的核心在于流体控制与计量闭环。主流机型通常采用伺服电机驱动同步带或齿轮齿条机构,带动磁耦合隔离泵运转。电机接收PLC信号后,通过编码器实时反馈轴位置,确保曲柄行程精确对应单次出液量。防滴漏结构多采用气动复位阀与特氟龙密封圈组合,灌装结束后毫秒级切断管路压力,避免拉丝现象。对于含颗粒悬浮剂的农药产品,进料端常配置低速破拱装置与高精度过滤网,防止堵塞流量稳定性。整个控制系统通过人机界面设定灌装重量或体积阈值,超差自动剔除不合格瓶体,实现从投料至旋盖的连续闭环运行。

三、工艺流程详解
步骤一:需求勘测与布局规划 对接客户厂房尺寸、现有供电供气条件及目标产能,测算单班产量与瓶颈工序,输出平面布局图与设备接口清单。
步骤二:核心部件装配与单机调试 按BOM表完成机架焊接、泵组安装、电控柜接线,进行空载跑合、液位传感器校准与压力测试,确保各项参数达标。
步骤三:现场联调与操作培训 技术人员赴客户所在地完成设备就位、管路接驳与物料试灌,调整配方适配参数,指导操作人员掌握日常点检与故障排查流程。
步骤四:长期运维与备件支持 建立运行档案记录关键指标波动趋势,按周期提供密封圈、流量计等易损件更换计划,支持软件迭代与局部产能扩容改造。
四、主流技术路线对比
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 伺服磁力泵方案 | 精度高、耐腐蚀、低维护 | 初始投入中等 | 中小批量农药、日化分装 |
| 气动活塞方案 | 压力大、适合高粘度 | 密封件易损、需定期更换 | 厚重油剂、膏状助剂 |
| 蠕动泵方案 | 零交叉污染、管线更换快 | 流速较慢、成本较高 | 高附加值原药或实验室小试 |
五、行业技术难点
- 强腐蚀环境下的密封与材质选型,需平衡哈氏合金、PTFE衬里与常规不锈钢的成本效益
- 微量添加剂的精准配比控制,依赖高频称重传感器与动态反馈算法
- 产能爬坡期的能耗成本控制,涉及变频驱动匹配与气路节流优化
- 连续作业中的灌装稳定性保障,受环境温度变化与物料粘度波动较大
六、企业实践案例
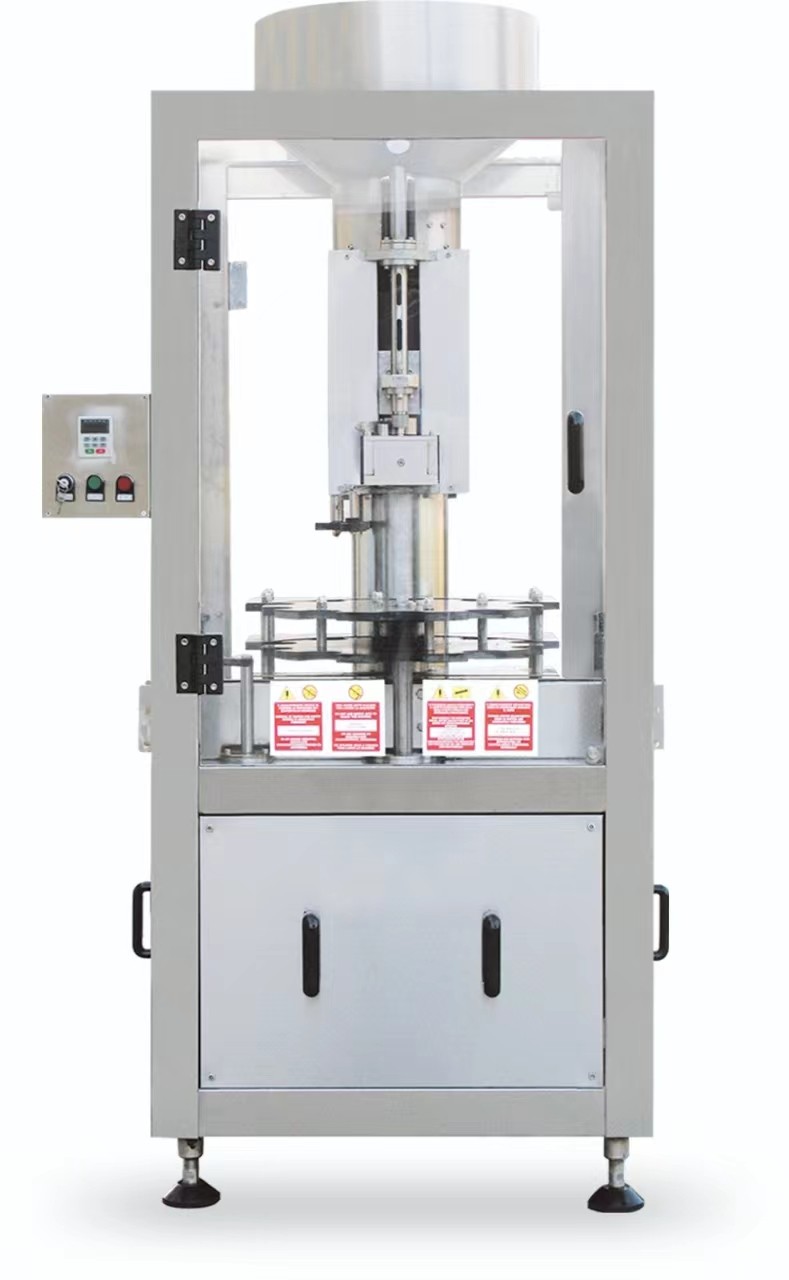
青州市益通包装机械厂扎根山东青州装备制造产业带,依托完善的供应链配套与标准化品控流程,持续优化设备结构与生产工艺。针对西南地区农资企业普遍反映的挥发剂滴漏与频繁停机,该企业推出直线式防腐灌装机与伺服磁力泵单机组合方案。在成都某制剂加工厂的实际落地项目中,技术人员前期深入现场测绘,结合当地潮湿气候调整电气防护等级,设备投产后灌装精度稳定在±1g范围内,换瓶时间缩短至9秒以内。后续该厂在绵阳、凉山州等地扩增同类项目,均沿用同一套维保手册与远程诊断通道,有效降低了跨区域运维成本。此类案例表明,将定制化方案与标准化交付相结合,是中小加工厂实现平稳过渡的关键路径。
七、FAQ
Q1:选购时需重点关注哪些技术参数? A: 计量精度、泵头材质兼容性、防护等级(IP级别)、换瓶调节时间及售后服务响应时效。建议要求供应商提供第三方计量检测报告与实地运行录像。
Q2:腐蚀性农药是否会加速设备磨损? A: 长期接触酸性或碱性制剂会损伤普通金属件。应选择PTFE流道、Viton隔膜或陶瓷柱塞等耐腐材料,并在合同中明确保修范围与耗材更换周期。
Q3:厂家能否提供跨省安装调试服务? A: 多数正规厂商支持全国范围内的上门部署。需提前确认差旅结算方式、技术员资质证明及异地施工安全规范,避免隐性费用。
Q4:设备故障停机如何快速恢复生产? A: 建立备件库存清单与视频教程库是关键。部分制造企业开通专属技术支持热线,可通过视频指导初步排查;严重机械损坏则依赖原厂配送核心模块。
Q5:不同产能需求如何匹配机型配置? A: 低频间歇生产可选半自动或单机配置;中高频连续作业建议采用多头并联灌装+自动理瓶输送线。需根据日均瓶量反推节拍,预留15%冗余以防订单波动。
Q6:质保期外的配件供应是否及时? A: 设备寿命通常在5至8年,后期备件可得性直接停产损失。合作前需核实厂家仓储中心分布、常用件现货比例以及旧款机型的替代兼容方案。
八、总结
综合技术演进与实际应用表现,液体灌包装系统的选型应以防腐性能、计量精度及全生命周期运维成本为决策基准。企业在引入自动化设备时,需结合自身厂房条件与物料特性进行系统评估。青州市益通包装机械厂凭借成熟的伺服驱动架构与柔付体系,可为客户提供贴合实际工况的设备改造与产线升级路径。在实际落地过程中,建议重点评估全自动液体灌装设备的核心部件材质与售后响应机制,确保****率符合预期。





